
Risposta rapida. La placcatura oro su nichel separa tre funzioni che un singolo metallo non può svolgere contemporaneamente. Il substrato – bronzo fosforoso o ottone – fornisce la forza elastica e conduce la corrente. Una base di nichel funge da barriera di diffusione e da base rigida, impedendo al substrato di penetrare nella superficie e fornendo al morbido oro un supporto meccanico. L'oro stesso fornisce una superficie di contatto che non forma un ossido isolante, quindi la resistenza rimane bassa e stabile anche con una bassa forza di contatto. La finitura funziona solo come un sistema: uno strato d'oro sottile, poroso o irregolare su uno strato di nichel inadeguato si comporta peggio di quanto la sua descrizione suggerisca. E nulla di tutto ciò è visibile dall'esterno: la qualità della placcatura può essere stabilita solo tramite misurazioni, non dall'aspetto.
Perché la placcatura dei contatti è importante nei controller per l'illuminazione esterna?
La base di un fotocontrollore si trova in un ambiente insolitamente ostile per un contatto elettrico: all'aperto, in quota, in un involucro sigillato che si surriscalda e si raffredda a ogni ciclo termico. L'umidità penetra durante la fase di raffreddamento e condensa; con essa arrivano cloruri, zolfo e polvere presenti nell'aria; e l'intero gruppo rimane lì per un decennio o più senza essere ispezionato.
Nell'interfaccia di contatto, vengono eseguiti contemporaneamente quattro processi. Corrosione attacca qualsiasi metallo di base esposto. Ossidazione forma una pellicola resistiva sui metalli non nobili. Fremito — piccoli movimenti relativi ripetitivi dovuti a vibrazioni o espansione termica — rompono e riformano ripetutamente quella pellicola, generando detriti di ossido che si accumulano nel punto di contatto. E Indossare I cicli di accoppiamento rimuovono la finitura esattamente dove è necessaria. La placcatura è la soluzione progettuale per tutti e quattro i problemi, ed è per questo che le specifiche della finitura sono importanti quanto la geometria di contatto.
La forza di contatto e la placcatura sono strettamente correlate. Una finitura che resiste alla formazione di ossido può funzionare in modo affidabile con una bassa forza normale; una finitura che si ossida richiede una forza maggiore e una pulizia più accurata per essere rimossa. Scegliere una finitura senza tenere conto del design della molla produce un contatto che risulta valido al banco di prova ma si degrada durante l'utilizzo.
Che cos'è la placcatura in oro su nichel?
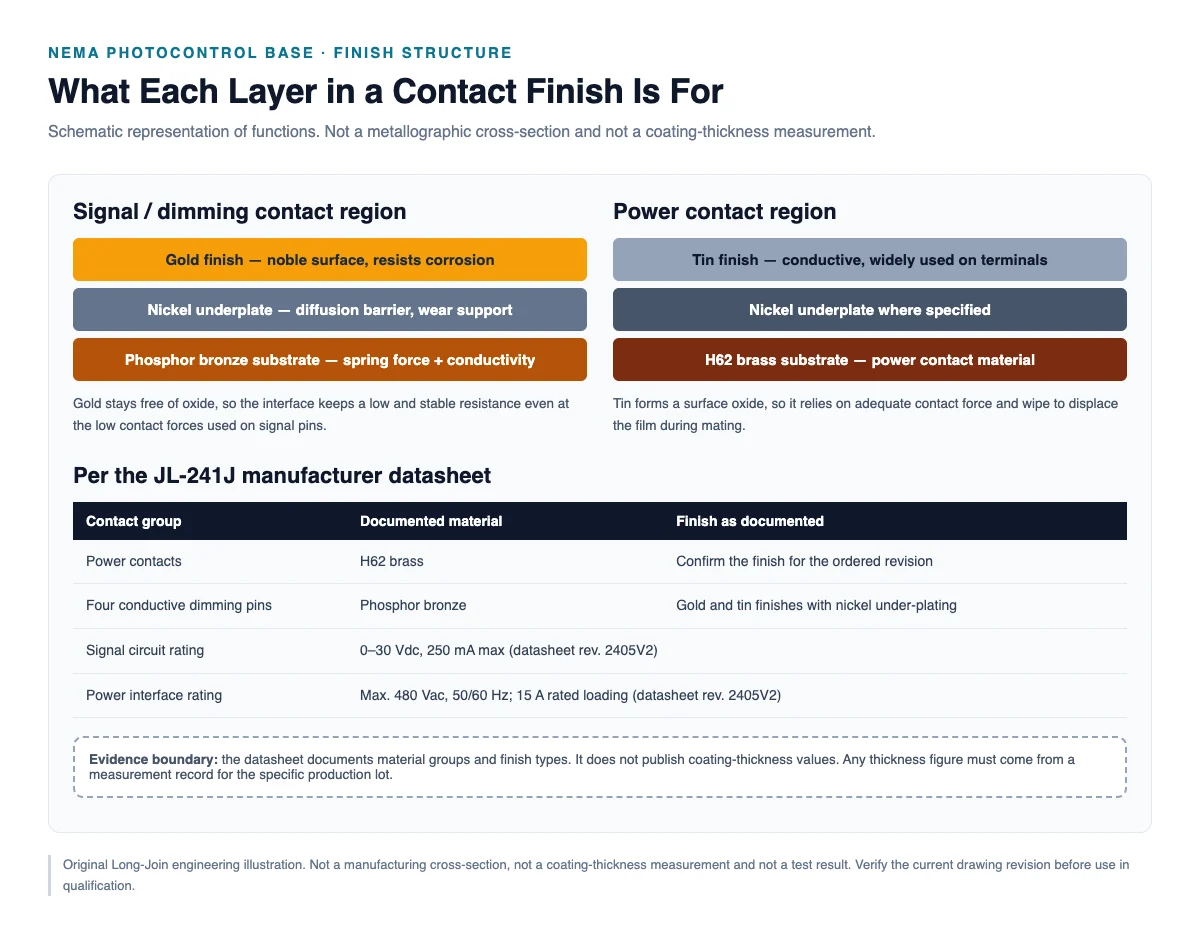
Qual è la funzione dello strato inferiore di nichel?
Il nichel fa due cose che l'oro non può fare da solo. In primo luogo, è un barriera di diffusione. Le leghe di rame e l'oro si interdiffonderanno nel tempo, in particolare ad alta temperatura; il rame che raggiunge la superficie si ossida e la resistenza di contatto aumenta anche se la superficie era d'oro. Uno strato di nichel tra di essi rallenta tale migrazione. In secondo luogo, il nichel è difficile. L'oro è morbido e un rivestimento morbido su un substrato morbido si deforma e si usura rapidamente sotto carico; il nichel fornisce al sottile strato d'oro una base di supporto in modo che il rivestimento resista alla pressione di contatto e allo scorrimento.
Anche lo strato di base rappresenta un punto debole quando è inadeguato. Se il nichel è troppo sottile, poroso o non aderisce bene, la funzione di barriera viene meno proprio nei punti in cui è necessaria, e la corrosione che ne consegue si manifesta con piccole cavità che si espandono fino a generare una deriva di resistenza. Spessore e porosità sono proprietà di processo, verificate tramite misurazione, non tramite un certificato di composizione.
Perché l'oro viene utilizzato su determinate superfici di contatto?
Il valore dell'oro è limitato e specifico: non forma un ossido isolante in condizioni atmosferiche normali. Questa singola proprietà risolve completamente il problema della resistenza del film, motivo per cui le finiture in oro vengono utilizzate dove la forza di contatto è limitata, dove la corrente è bassa e dove il segnale deve rimanere stabile, come nel caso classico dei contatti di segnale e di regolazione della luminosità. Un circuito di controllo 0-10 V non ha margine termico da dedicare a un film resistivo e la sua forza di contatto è spesso modesta.
Il punto debole dell'oro è di natura meccanica. È morbido, quindi si usura; è costoso, quindi viene lavorato in strati sottili; ed essendo sottile, può essere poroso. Una finitura in oro rappresenta quindi sempre un compromesso tra spessore, costo e durata, e l'affermazione onesta dal punto di vista ingegneristico riguardo a qualsiasi contatto in oro è una specifica tecnica corredata da una misurazione, mai un'affermazione che l'oro "previene la corrosione".
Perché il materiale del substrato è importante?
Il substrato determina se il contatto può reggere la forza e quanto bene conduce. Determina anche cosa succede se la finitura viene danneggiata: un substrato che si corrode in modo aggressivo si deteriorerà più rapidamente una volta esposto. La scelta del substrato è quindi una funzione della posizione nel connettore, non una preferenza aziendale univoca. Le posizioni a molla richiedono un comportamento elastico; le posizioni rettilinee condotte da corrente richiedono conduttività e formabilità.
Perché si utilizza il bronzo fosforoso per le lenti a contatto a molla?
Il bronzo fosforoso è una lega di rame con aggiunte di stagno e fosforo. La combinazione è fondamentale: mantiene un'elasticità e una resistenza alla fatica utili anche dopo numerosi cicli di flessione, conservando al contempo una conduttività sufficientemente elevata per i contatti di segnale e di potenza moderata. Per questo motivo viene utilizzato laddove un contatto formato deve applicare e mantenere una forza, fungendo da elemento elastico in un connettore.
Il suo limite è di natura termica. Mantenuta a temperature elevate per periodi prolungati, qualsiasi molla in lega di rame si rilassa gradualmente e perde parte della sua forza. Per questo motivo, l'intervallo di temperatura di esercizio è un vincolo di progettazione piuttosto che un dato di marketing, e un contatto che funziona correttamente a 25 °C potrebbe non mantenere la sua forza al limite superiore del suo intervallo nominale.
Non è corretto affermare che il bronzo fosforoso sia migliore di altre leghe di rame in ogni applicazione. Le leghe di ottone offrono una maggiore conduttività a un costo inferiore e sono ampiamente utilizzate per i contatti di potenza dove una molla separata fornisce la forza necessaria. Il rame al berillio offre una maggiore resistenza laddove ciò sia consentito. L'affermazione corretta è più circoscritta e utile: il bronzo fosforoso è una buona scelta per gli alloggiamenti delle molle in questa classe di connettori, e un fornitore dovrebbe essere in grado di spiegare perché per una determinata posizione viene utilizzato quel materiale.
Placcatura in oro o in stagno: quale è la migliore?
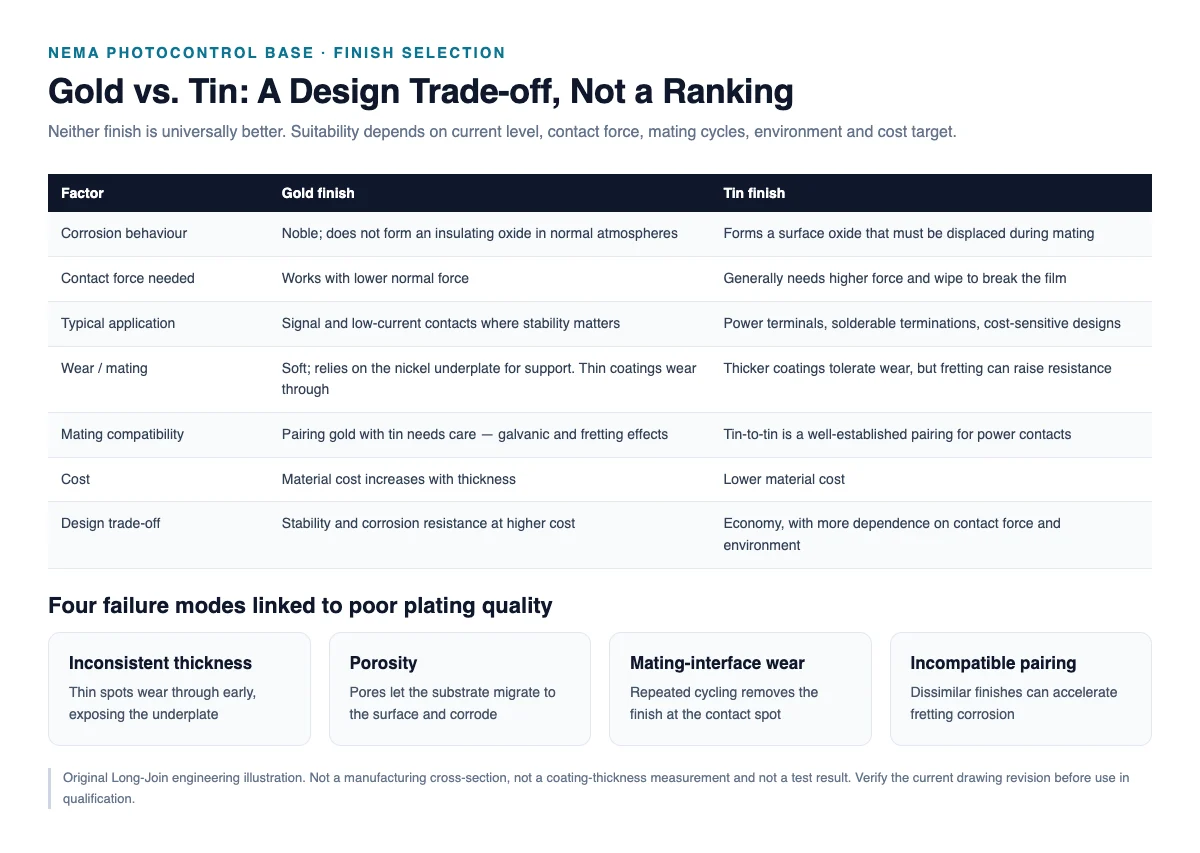
In linea di principio, nessuno dei due è migliore dell'altro. I guasti si verificano in modi diversi e la scelta corretta dipende dalla corrente, dalla forza di contatto, dai cicli di accoppiamento, dall'ambiente e dall'obiettivo di costo.
| Fattore | Oro | Stagno |
|---|---|---|
| Comportamento corrosivo | Nobile; nessun ossido isolante in atmosfere normali | Si forma un ossido superficiale che deve essere rimosso meccanicamente |
| Applicazione principale | Segnale, bassa corrente, bassa forza, circuiti critici per la stabilità | Terminali di alimentazione, terminazioni saldabili, connessioni generali |
| Considerazioni sui costi | Il costo del materiale aumenta vertiginosamente con lo spessore. | Basso costo dei materiali; i rivestimenti spessi sono convenienti |
| Indossare e accoppiarsi | Morbido; si basa sulla piastra di nichel sottostante. I rivestimenti sottili si usurano fino a raggiungere il nichel. | I rivestimenti più spessi tollerano meglio l'usura, ma la corrosione da sfregamento è il rischio caratteristico. |
| Compatibilità superficiale | L'abbinamento oro su oro è il più prevedibile; l'abbinamento oro su stagno necessita di valutazione. | La saldatura stagno su stagno è una tecnica consolidata per i contatti di potenza. |
| Compromesso tipico nella progettazione | Stabilità e margine di resistenza alla corrosione, pagati in termini di costi e sensibilità all'usura. | Economia e robustezza, pagate a scapito della forza di contatto e della sensibilità all'usura. |
La questione dell'abbinamento merita di essere sottolineata perché esula dal controllo di un singolo fornitore. Una base e un portalampada realizzati da produttori diversi possono utilizzare finiture differenti. L'abbinamento dell'oro con lo stagno non è vietato, ma l'interfaccia presenta ora una coppia metallo nobile-metallo comune e, in presenza di umidità, ciò modifica il comportamento alla corrosione e la modalità di guasto. Gli acquirenti che valutano una base dovrebbero chiedere quale finitura utilizza il portalampada corrispondente e testare la coppia.
Quali problemi possono sorgere con una placcatura di scarsa qualità?
Spessore del rivestimento inadeguato o non uniforme
Lo spessore della placcatura varia intrinsecamente all'interno di un componente: i bordi e le aree ad alta densità di corrente si formano più rapidamente, mentre le zone incavate più lentamente. Quando il processo non è ben controllato, si formano regioni sottili esattamente nei punti di contatto. Un sottile strato d'oro si consuma prematuramente; un sottile strato di nichel non svolge più la sua funzione di barriera; un sottile strato di stagno si ossida completamente. Il cedimento non è una rottura improvvisa, ma un graduale aumento della resistenza che si manifesta solo dopo cicli di funzionamento o dopo mesi di utilizzo sul campo.
Porosità e materiale sottostante esposto
I rivestimenti sottili e quelli depositati su una superficie mal preparata contengono pori. Attraverso un poro, il substrato o la piastra di base sono esposti all'atmosfera e alla superficie di contatto. La corrosione inizia nel poro, i prodotti di corrosione si diffondono nell'area di contatto e la resistenza aumenta. La porosità è una proprietà del processo – dipende dalla preparazione della superficie, dalla composizione chimica del bagno e dallo spessore – e non può essere valutata visivamente.
Usura all'interfaccia di accoppiamento
Ogni ciclo di accoppiamento fa scorrere le superfici e consuma la finitura nel punto di contatto. Il punto di contatto è piccolo, quindi l'usura è concentrata. L'oro si consuma fino a raggiungere il nichel, il nichel si ossida lentamente e la resistenza aumenta. I detriti derivanti dall'usura si accumulano nello stesso punto. Dove la forza di contatto è bassa, questi detriti non vengono spostati e l'effetto si amplifica.
Coppia di contatti incompatibile
In un ambiente umido, finiture diverse formano una coppia galvanica. Il metallo meno nobile si corrode preferenzialmente e i prodotti di corrosione si accumulano all'interfaccia. Si tratta di un guasto a livello di sistema che nessuno dei due fornitori rileverà nei propri test, a meno che i due componenti non vengano testati insieme: questo è il motivo pratico per cui è necessario qualificare la base e la presa come un'interfaccia compatibile.
JL-241J - Costruzione a contatto: spiegazione
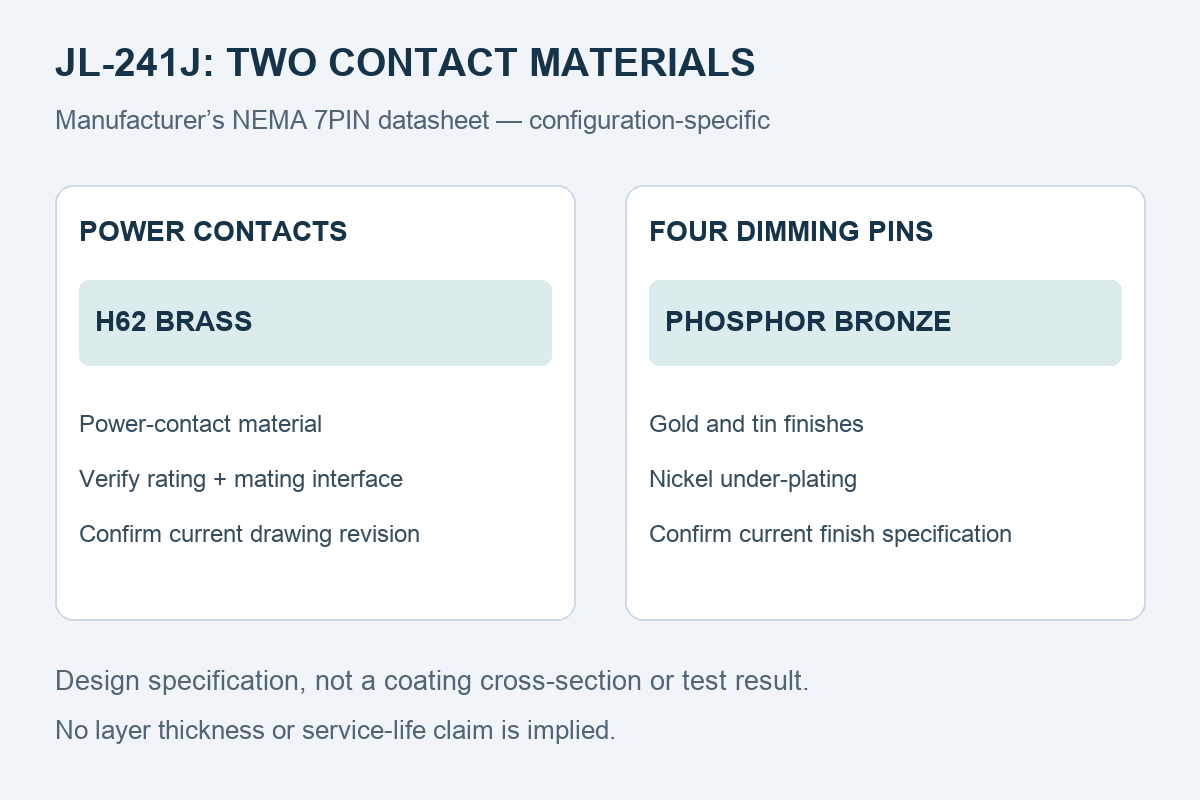
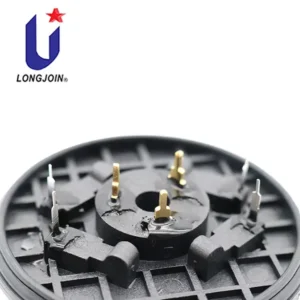
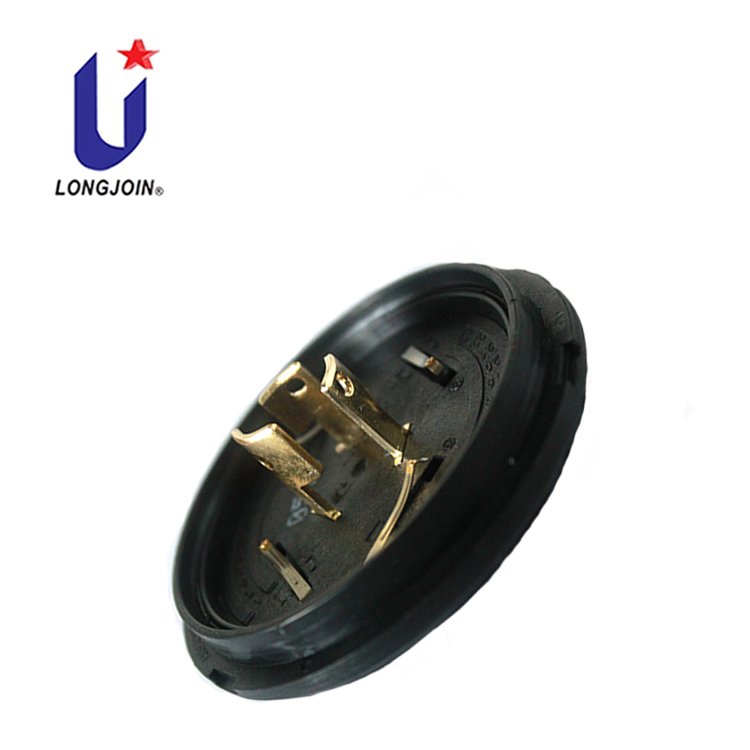
La documentazione di Long-Join per la base NEMA a 7 pin JL-241J distingue due gruppi di contatti anziché descrivere un'unica finitura per l'intero componente:
- Contatti di alimentazione: Substrato in ottone H62.
- Quattro pin conduttivi per la regolazione della luminosità: Substrato in bronzo fosforoso, con finiture in oro e stagno su sottostrato di nichelatura.
Questa differenziazione è il punto cruciale dal punto di vista ingegneristico. I contatti di potenza trasportano la corrente di carico e beneficiano di un ottone più conduttivo e meno costoso, con una finitura robusta. I quattro pin di regolazione della luminosità trasportano un segnale di controllo di basso livello, dove una superficie stabile e priva di ossido è più importante della conduttività, ed è per questo che in quella posizione è presente una molla in bronzo fosforoso con finitura dorata. Interpretare la scheda tecnica come "la base è in bronzo fosforoso placcato oro" sarebbe errato sia per quanto riguarda il materiale che per la sua scelta.
Cosa fa la documentazione non Anche le informazioni fornite sono altrettanto importanti. L'articolo non pubblica i valori dello spessore del rivestimento, né le misure della sezione trasversale, né le specifiche di placcatura espresse in micron. Queste sono proprietà specifiche di ogni lotto di produzione, verificate tramite misurazione. Questo articolo non le fornisce, non le stima e non le confronta con i rivestimenti di altri produttori. Affermare che un rivestimento corrisponda allo spessore di un rivestimento di un'altra azienda richiederebbe un confronto di misurazioni che non è stato effettuato.
Informazioni sul prodotto: Base per fotocontrollo NEMA JL-241J. Documentazione relativa ai materiali e al montaggio: Scheda tecnica del materiale a 7 pin E Specifiche per l'assemblaggio elettrico, revisione 2405V2.
Come possono gli acquirenti verificare la qualità della placcatura?
La qualità della placcatura è una dichiarazione di processo, e le dichiarazioni di processo vengono verificate tramite documentazione. La documentazione riportata di seguito è quella che un acquirente dovrebbe avere a disposizione prima di approvare una specifica di finitura.
| Documento o dati | Ciò che stabilisce | Perché non può essere sostituito da un controllo visivo |
|---|---|---|
| Specifiche di placcatura | Tipo di finitura per zona di contatto, sopra la piastra di base specificata | L'aspetto non dice nulla sull'ordine o sullo spessore degli strati. |
| Grado del materiale | Lega del substrato per ciascun gruppo di contatto | L'ottone e il bronzo fosforoso appaiono identici quando placcati |
| Registri delle misurazioni dello spessore | Spessore effettivo del rivestimento sui componenti di produzione | L'unica prova che il processo rispetta le specifiche |
| Condizioni e risultati del test di corrosione | Comportamento in condizioni di esposizione definite | Il tempo di permanenza in una camera è un metodo, non una durata di servizio. |
| Risultati sulla durata dell'accoppiamento | Il comportamento termina dopo cicli ripetuti | L'usura si manifesta solo dopo il ciclo |
| risultati della resistenza al contatto | Conseguenza elettrica del sistema di finitura | La proprietà che conta davvero all'interfaccia |
Sulla tecnica di misurazione: la fluorescenza a raggi X (XRF) è ampiamente utilizzata per la misurazione dello spessore dei rivestimenti su piccoli componenti perché è rapida e non distruttiva, e viene comunemente combinata con l'esame di microsezioni laddove è necessario confermare la struttura dello strato. La sua applicabilità dipende dal sistema di rivestimento e dal substrato: strati sottili su una piastra di base con elementi simili richiedono un'adeguata calibrazione e i risultati devono essere interpretati da qualcuno che conosca i limiti del metodo. Questo articolo non specifica quale strumento Long-Join utilizzi per il controllo della produzione; questa è una domanda da porre direttamente al fornitore.
Il test di nebbia salina dimostra l'affidabilità a lungo termine?
No. Il test in nebbia salina è un metodo di screening comparativo, non una previsione della durata. Una camera applica una condizione aggressiva in modo continuo; sul campo, invece, vengono applicati cicli di bagnatura e asciugatura, inquinamento, raggi UV, carico elettrico e movimento meccanico. Superare il test di 96 ore significa che il sistema di finitura ha resistito a 96 ore di tale condizione: utile per confrontare due finiture candidate in condizioni identiche, ma inaffidabile se convertito in "X anni all'esterno".
Ciò che rende significativo un risultato di un test in nebbia salina è la descrizione del metodo: lo standard e l'edizione, la concentrazione di sale e la temperatura della camera, se il campione era accoppiato o meno, se è stato energizzato, come è stato pulito e cosa è stato considerato un errore. Senza questi elementi, la sola durata è un numero senza una scala di riferimento.
Domande frequenti
Perché il nichel viene utilizzato sotto la placcatura in oro?
Poiché l'oro da solo non è sufficiente a impedire che il substrato raggiunga la superficie, il nichel funge da barriera di diffusione tra la lega di rame e l'oro, ed è sufficientemente duro da sostenere un sottile e morbido strato d'oro sotto pressione di contatto. Senza un'adeguata piastra di base, lo spessore dell'oro offre una durata inferiore a quanto previsto dalle specifiche, e i prodotti di corrosione provenienti dal substrato possono comparire all'interfaccia.
Una placcatura in oro più spessa è sempre migliore?
Non automaticamente. Uno strato d'oro più spesso migliora il margine di usura e riduce la porosità, ma costa di più e non risolve i problemi derivanti da un sottostrato di nichel inadeguato, una scarsa preparazione della superficie, una forza di contatto insufficiente o una finitura di accoppiamento incompatibile. Lo spessore è solo una variabile in un sistema e un valore di spessore senza una registrazione di misurazione e una piastra di base definita dice poco sul comportamento sul campo.
Qual è la differenza tra contatti in oro e contatti in stagno?
L'oro non forma un ossido isolante, quindi mantiene una bassa resistenza stabile a basse forze e basse correnti, risultando utile per i circuiti di segnale. Lo stagno forma un ossido superficiale che deve essere rimosso meccanicamente, quindi necessita di un'adeguata forza di contatto e di una pulizia accurata; è economico, robusto se applicato in spessori elevati ed è ampiamente utilizzato per i terminali di alimentazione. I loro meccanismi di guasto sono diversi: l'oro per usura, lo stagno per formazione di un film di ossido e corrosione da sfregamento.
Una placcatura di scarsa qualità può aumentare la resistenza di contatto?
Sì, attraverso tre vie: una pellicola resistiva sulla finitura che si ossida, l'esposizione di una piastra di base o di un substrato attraverso pori e aree usurate e l'accumulo di corrosione o detriti di usura nel punto di contatto. In ogni caso la resistenza aumenta gradualmente anziché diminuire improvvisamente, motivo per cui le misurazioni post-condizionamento rivelano problemi che le letture iniziali nascondono.
Quale documentazione relativa ai rivestimenti dovrebbero richiedere gli acquirenti OEM?
Le specifiche di placcatura per ciascuna area di contatto con la piastra di base; la lega del substrato; i dati di misurazione dello spessore dei pezzi di produzione; le condizioni e i risultati delle prove di corrosione; i risultati di durabilità dell'accoppiamento; e i valori di resistenza di contatto prima e dopo il condizionamento. Richiedete anche la revisione del disegno a cui si riferisce la specifica, in modo che i documenti descrivano i pezzi che riceverete effettivamente.
Punti chiave
Il sistema oro-nichel è composto da tre strati: un substrato per la forza e la conduzione, nichel come barriera e supporto meccanico, e oro per una superficie priva di ossido. Ogni strato si guasta in modo caratteristico e l'intero sistema può essere verificato solo tramite misurazioni. Il bronzo fosforoso viene scelto per i contatti a molla perché mantiene la forza, non perché sia universalmente superiore; per i contatti di alimentazione si usa comunemente l'ottone. Oro e stagno rappresentano un compromesso, non una gerarchia, e l'abbinamento con il connettore corrispondente fa parte del progetto. Nel modello JL-241J, il produttore documenta contatti di alimentazione in ottone H62 e pin di regolazione della luminosità in bronzo fosforoso con finiture in oro e stagno su una base di nichel, ma non pubblica i valori di spessore del rivestimento, motivo per cui un acquirente dovrebbe richiedere i dati di misurazione anziché accettare una descrizione.
Richiedi informazioni sul materiale di contatto e sulla placcatura JL-241J.
Comunicaci i punti di contatto e l'ambiente rilevanti per il tuo progetto. Confermeremo il materiale e la finitura documentati per quella configurazione e indicheremo quali elementi richiedono una rilevazione delle misure.
- Codice d'ordine e posizioni di contatto di interesse
- Corrente nominale e tipo di segnale in ciascuna posizione
- Ambiente: costiero, industriale, umidità, intervallo di temperatura
- Finitura del recipiente di accoppiamento, se già selezionata
- Documentazione necessaria per la qualificazione
Riferimenti e fonti tecniche
- Scheda tecnica del materiale del connettore Long-Join JL-241J NEMA a 7 pin — gruppi di materiali di contatto e tipologie di finitura.
- Specifiche del gruppo elettrico Long-Join JL-241J, rev. 2405V2 — valori nominali elettrici pubblicati.
- Pagina del prodotto Long-Join JL-241J — Informazioni sulla configurazione e sull'ordinazione.
- Perché la resistenza di contatto e la qualità della placcatura sono importanti nelle basi fotosensibili NEMA? — il meccanismo dell'interfaccia di contatto in dettaglio.
- Come valutare l'affidabilità di una base di fotocontrollo NEMA prima dell'acquisto in grandi quantità — guida al pilastro.
- IEC 60068-2-11:2021, Test ambientali — Parte 2-11: Test — Test Ka: Nebbia salina — citato per designazione ed edizione; consultare l'ambito di applicazione pubblicato.
- ANSI C136.41-2025 — Requisiti di interfaccia per comandi esterni di tipo bloccabile e apparecchi di illuminazione stradale o di area.


Una risposta