手短にお答えします。. NEMA光電制御ベースのサプライヤーを認定するには、保証ではなく文書で7つの質問に答える必要があります。インターフェースは機械的に適合しているか、接点材料と電気的証拠は負荷を支えているか、認証範囲は最新かつ適用可能であるか、サプライヤーはエンジニアリングデータと管理改訂を交換できるか、製造品質管理は実施されているか、サンプルは自社の検証に耐えられるか、サプライヤーは変更通知によって生産量を維持できるか。最初の2つの点を証明できないサプライヤーは、どんなに価格が高くても承認を受ける準備ができていません。なぜなら、現場では必ずこの2つの点が明らかになるからです。.

スマート照明コントローラーのOEMにとって、サプライヤーの資格認定が重要な理由とは?
ほとんどの照明制御機器メーカーはベース部分を自社で製造していません。ベース部分を仕入れ、コントローラーに組み込み、そのコントローラーを照明器具に組み込んで出荷します。自治体は、ベース部分を10年間使用することを期待しています。ベース部分は部品表のごく一部に過ぎませんが、現場での故障リスクの大部分を占めています。なぜなら、ベース部分は繰り返し接続され、天候にさらされ、電気的負荷がかかる唯一の部品だからです。.
商業的なリスクは非対称です。入荷検査で不良品が見つかった場合、遅延が発生します。現場で同じ欠陥が発見された場合、交換費用、トラックの出動費用、保証修理費用、自治体との関係悪化、そして公共事業の場合は製品の寿命を超えて続く評判の低下といったコストが発生します。サプライヤーの資格認定とは、こうした欠陥の発見をできるだけ上流の段階、理想的には部品製造前の文書レビューの段階で行うことです。.
スマートコントローラにとって特に重要な、もう一つの理由があります。最新のコントローラは、電源に加えて調光信号や通信信号も伝送するため、ベースはもはや単なる電源コネクタではありません。ベースは信号経路の一部であり、その安定性は安全性だけでなく機能性にも影響します。電源接点では許容範囲内の抵抗値の変動でも、0~10Vの制御線では機能上の障害となる可能性があります。.
ステップ1 — NEMAインターフェースの互換性を確認する
3ピン、5ピン、7ピン構成の比較
ピン数は、形状だけでなく機能も決定します。3ピン構成では、電源とスイッチング出力が供給されます。5ピンまたは7ピン構成では、調光用の制御位置が追加され、7ピン構成の場合は、ANSI C136.41に準拠した追加の信号接点または通信接点が追加されます。適用されるインターフェース規格は構成によって異なるため、ある構成用に作成された認定ファイルを、違いを確認せずに別の構成に再利用してはなりません。.
見積もりを比較する前に、コントローラーに必要な構成を明確にし、サプライヤーのドキュメントセットがその構成を正確に網羅していることを確認してください。製品ファミリーは複数の構成にまたがることが多く、ファミリー全体を網羅したデータシートは、単一のバリエーションのみを網羅しているとは限りません。.
機械的寸法と嵌合要件
インターフェースの互換性は寸法に関する要件であり、写真ではなく図面に基づいて確認する必要があります。重要な項目は、接触位置、ロック機構の形状、誤挿入を防ぐキーイング機構、全体の外形寸法、およびシール機構です。ガスケット付きアセンブリの場合、シールはインターフェースの一部です。あるレセプタクルに対して正しくシールできるベースでも、表面仕上げや平面度が異なる別のレセプタクルに対してはシールできない場合があります。.
嵌合要件には、挿入力と取り外し力も含まれます。力が強すぎると取り付けが不安定になり、現場での接点損傷の大きな原因となります。逆に力が弱すぎると、振動によってアセンブリが所定の位置に留まらない可能性があります。これらの数値は、カタログからは判断できません。.
電源接点と信号接点
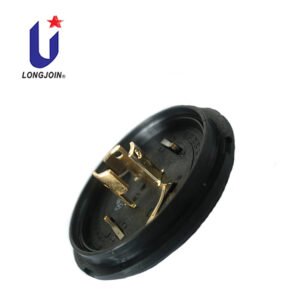
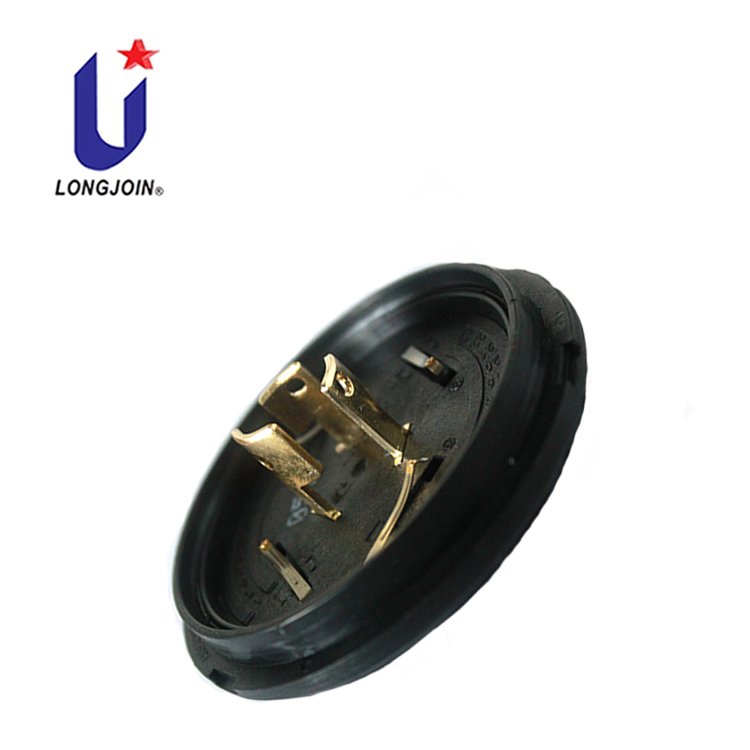
購入者がしばしば見落としがちな重要な違いの一つは、ベースが単一の電気部品ではないということです。ベースには負荷電流を流す電源接点と制御信号を流す信号接点があり、これらは定格、材質、故障モードが異なります。例えば、Long-Join社のJL-241Jの資料には、電源インターフェースの定格が最大480 Vac(定格負荷15 A)、信号回路の定格が0~30 Vdc(250 mA)、電源接点はH62真鍮、調光ピンはリン青銅と記載されています。.
信号接点に定格電力を適用したり、電源経路のみをテストしたりすることは、よくある認定上の誤りです。どちらの経路もそれぞれ独自の検証結果が必要です。.
ステップ2 — 接点材料と電気的性能を評価する
このステップこそが技術的な深みを帯びる部分であり、このシリーズの他の箇所で詳細に解説されています。 接触抵抗とめっき品質 インターフェース機構については、, 信頼性試験 試験方法について、 ニッケルメッキの上に金メッキ 仕上げシステムに関して言えば、サプライヤー資格審査でこれらの分野から求められるのは、詳細な説明ではなく、文書一式です。
- 接触基板 接触グループごとに、合金の種類を明記する(単に「銅合金」とだけ記載するのではなく)。.
- めっき仕様 地域ごとに、下地プレートを明記する。.
- 接触抵抗 測定方法、試験電流、サンプル量、理想的には調整前と調整後の両方。.
- 気温上昇 定格電流において、記載の取り付け方法を用いた場合。.
- 嵌合耐久性 周期数と受精嚢の位置を特定した上で。.
このリストを読む際の注意点として、サプライヤーはこれらの項目の一部のみを満たし、すべてを満たしていない場合があります。資格認定の判断基準は「サプライヤーがすべての項目を満たしているか」ではなく、「すべてのギャップが記録され、定義されたリスクに対して受け入れられているか」です。既知で受け入れられている未解決項目は管理可能ですが、解決済みとみなされていた未解決項目は管理できません。.
ステップ3 — 認証およびコンプライアンス文書の確認
サプライヤーのプレゼンテーションでは、4つの異なる主張がしばしば混同されがちですが、これらは区別して扱うべきです。
| 請求 | 実際の意味 | 購入者がすべきこと |
|---|---|---|
| UL認定部品 | 当該部品は、認証を受ける予定のより大きな製品への組み込みを前提として、許容条件の下で適用要件に基づいて評価されています。 | 現在のファイル範囲、正確なモデル、評価、および許容条件を確認してください。 |
| UL認証取得済み最終製品 | 完成品は、その用途において認証されている。 | 購入する製品に適用されることを確認してください。自分で構築するコントローラーには適用されません。 |
| ANSI C136.10 / C136.41 インターフェース互換性 | インターフェースは、制御タイプに関する公表されている機械的、電気的、およびマーキング要件に準拠しています。 | どのエディションか、またお使いの構成が対象となっているかを確認してください。 |
| RoHS関連文書 | 供給された材料に関する制限物質の申告 | 宣言が部品番号と改訂版と一致していることを確認してください。 |
これらはそれぞれ異なる質問に答えるものなので、別個のものです。インターフェースの適合性は認証を意味するものではなく、認証は最新版へのインターフェースの適合性を意味するものでもありません。また、どちらもお客様固有の検証が完了したことを意味するものではありません。. UL認定 vs. 信頼性試験済み その違いを完全に網羅している。.
ステップ4 — エンジニアリングおよびCAD設計サポートの評価
これは、ほぼすべての重要なOEMからの問い合わせで必ず出てくる質問であり、一般的な回答ではなく、直接的に答える価値があります。購入者は、サプライヤーがCreo、SolidWorks、Siemens NX、またはその他のプラットフォームに対応しているか、またSTEP/STPファイル、2D図面、設計変更版が入手可能かどうかを尋ねます。.
正直な答えは CADプラットフォームは資格要件ではありません. 重要なのは、サプライヤーが貴社チームが使用できる形式で正確かつ最新のエンジニアリングデータを提供できるかどうか、そして改訂を曖昧さなく管理できるかどうかです。貴社が推奨するソフトウェアを使用しているにもかかわらず、古い図面を納品するサプライヤーは、クリーンなSTEPファイルを確実にエクスポートし、改訂を適切に管理できる別のプラットフォームを使用しているサプライヤーよりも、劣ったパートナーと言えるでしょう。.
つまり、実際に差別につながる質問は以下のとおりです。
- 2D図面と寸法が一致する、正確な構成のSTEPファイル(AP214またはAP242)を提供していただけますか?
- 3Dモデルは、接触位置やロック機構を含め、実際の製品部品を正確に再現していますか?
- 図面の修正はどのように識別され、形状や材質が変更された場合はどのように通知されますか?
- 変更依頼を審査し、製造可能性評価を返送していただけますか?
- どのような2D図面フォーマットを使用していますか?また、その図面には公差や修正欄は含まれていますか?
主張に関する注記:この記事では、Long-JoinがJL-241JにどのCADプラットフォームを使用しているかについては明記していません。これは、公式に公開された機能として確認されていないためです。ただし、要件としては、サプライヤーは提供可能なフォーマットを明確に述べ、プログラムに着手する前にサンプルファイルでその説明を裏付けるべきです。.
ステップ5 — 製造品質管理の見直し
品質管理はプロセスに関する主張であるため、証明書ではなくプロセス文書を要求してください。以下の6つの要素は、OEMが通常期待する最低限の要素であり、それぞれ手順書、記録、またはサンプルレポートによって証明される必要があります。
| 要素 | カバーすべき内容 | 証拠を要求する |
|---|---|---|
| 入荷資材検査 | 樹脂グレード、接触合金、めっき入力の検証 | 検査計画とサンプル記録 |
| 工程内検査 | 成形パラメータ、インサート配置、組立チェック | チェック頻度を含む管理計画 |
| 最終検査 | 完成部品の寸法、外観、電気的検査 | サンプリング計画および受入基準 |
| 材料のトレーサビリティ | 出荷ロットとその材料バッチ間のリンク | ロットマーキング方式とトレーサビリティ記録 |
| 不適合管理 | 隔離、処分、および是正措置 | NCRの手順とクローズドな例 |
| 変更管理 | 材料、工程、または工具の変更前に通知する | 書面による変更通知手順 |
実際に運用する上で、このうち2つは他の2つよりも価値があります。変更管理は、誰も知らせていない材料やメッキの変更といった、意図しない代替を防ぐものです。こうした変更は、製品が一度は認定試験に合格したものの、1年後に不合格となる典型的な原因です。材料トレーサビリティは、現場で発生した問題を出荷年ではなくロットに特定することを可能にします。サプライヤーがこれらのプロセスを具体的に説明できない場合は、標準システムが存在すると想定するのではなく、品質管理部門全体を未検証として扱うべきです。.
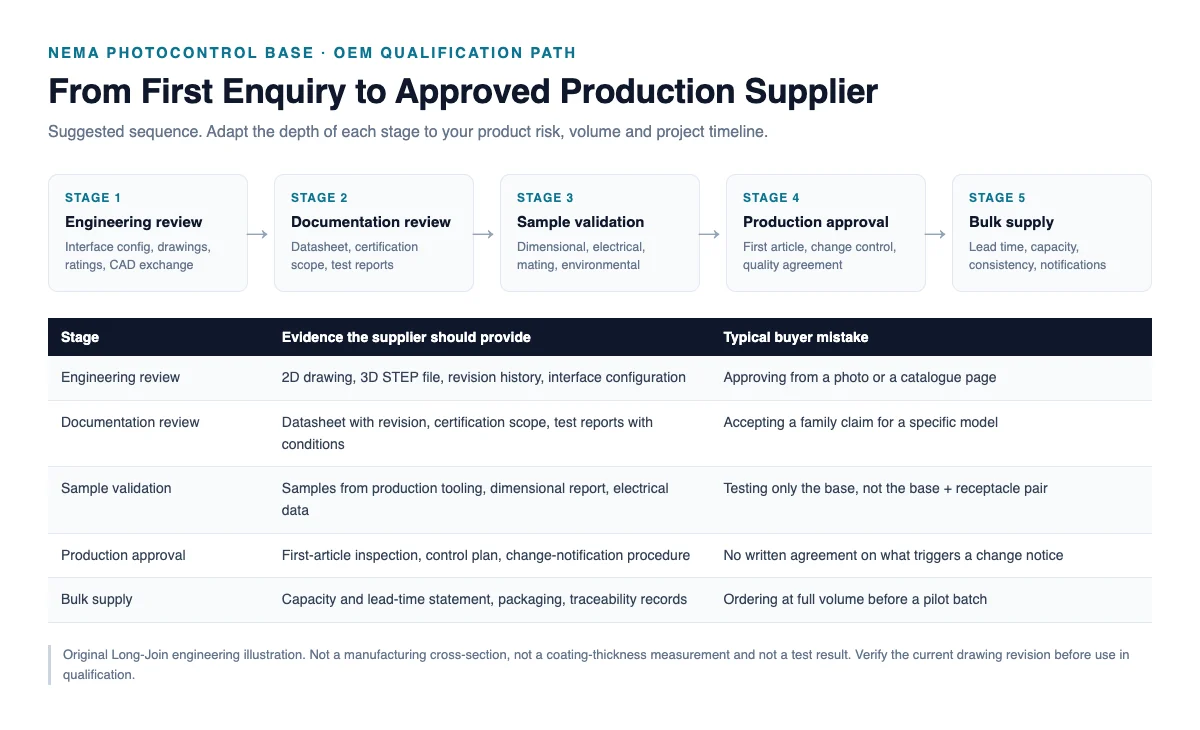
ステップ6 — サンプルおよびエンジニアリング検証の実施
サンプルは文書と現実が出会う場所であり、検証は探索的ではなく構造化されるべきである。
- 描画レビュー 部品が届く前に、提供された図面とお客様のインターフェース要件を比較してください。.
- 寸法チェック ―図面に対する重要な寸法を、ゲージと測定方法を明記して示す。.
- 電気計測 電源側と信号側の両方における接触抵抗を、4線式方式で測定する。.
- 交配テスト 実際に使用する容器を用いて、挿入時と取り外し時の力を測定し、しっかりと固定されているかを確認します。.
- 環境要件 ―市場が要求する暴露条件。必要に応じて、塩水噴霧または湿熱。.
- 評価承認 ―何が可決され、何が免除され、その根拠は何であったかを文書で記録したもの。.
サンプルは試作機ではなく、量産用の金型から採取する必要があり、その旨を報告書に明記すべきです。異なる金型で製造されたサンプルは、量産品とは寸法や工程管理の点で異なる可能性があり、その違いは通常、検査が最も難しい箇所に現れます。.
ステップ7 — 大量供給能力の評価
商業的な能力は最後のステップであり、多くの場合、信頼に基づいて行われるものです。確認可能な事項について質問してください。具体的には、年間生産量に対する生産能力、基準となる標準リードタイム、最小注文数量、工具の所有権と保守に関する取り決め、そして生産能力の制約に関するプロセスなどです。リードタイムの基準を提示できないサプライヤーは、リードタイムを提示していないのと同じです。.
3つの質問は特に注目に値する。まず、, 変更通知: 通知のトリガーとなるもの、通知の期間、通知先。 第二に、, 長期供給: 材料または下請け業者が入手不可能になった場合はどうなるか、また、最終購入契約はあるか。 3つ目、, 一貫性ロット間のばらつきが管理されているという証拠は存在するのか。これは生産能力の問題ではなく、プロセスの問題である。.
本記事では、JL-241Jの生産能力、歩留まり、納期、最小注文数量については記載しておりません。これらは、お客様のご注文内容に応じてサプライヤーから書面で提供されるべき商業上の約束事項です。.
NEMA光電制御ベースサプライヤー評価表
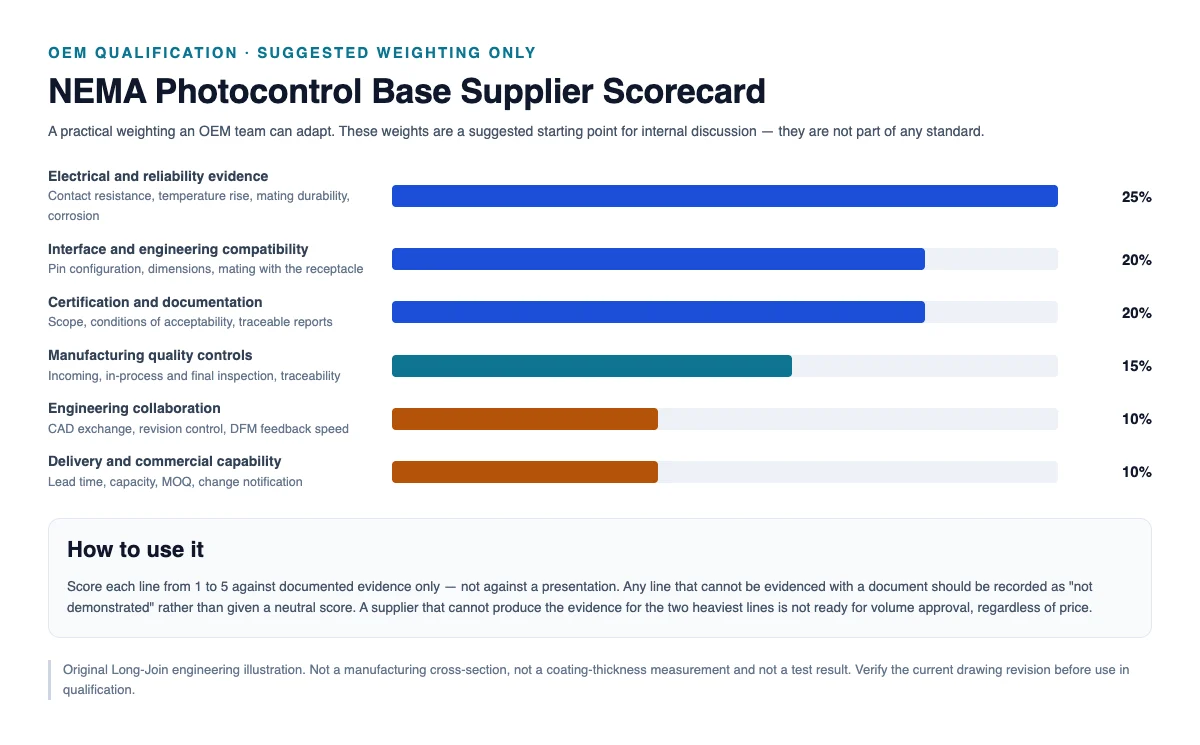
下記の重み付けは、社内での議論の出発点として提案されたものです。これは国際標準ではなく、プロジェクトのリスクプロファイルに合わせて調整する必要があります。沿岸部の自治体プログラムと、保護された産業施設の改修では、腐食の証拠に対する重み付けは異なります。.
| 寸法 | 推奨体重 | どのような証拠がそれを評価しているのか |
|---|---|---|
| インターフェースとエンジニアリングの互換性 | 20% | 図面の一致、寸法、実際の容器との嵌合 |
| 電気的および信頼性に関する証拠 | 25% | 接触抵抗、温度上昇、嵌合耐久性、腐食 ― 測定方法と値 |
| 認証および文書化 | 20% | 現在のファイル範囲、受入条件、追跡可能なレポート |
| 製造品質管理 | 15% | 検査計画、トレーサビリティ、不適合および変更管理手順 |
| エンジニアリングコラボレーション | 10% | CADデータの交換、改訂管理、設計に関する問い合わせへの迅速な対応 |
| 配送および商業能力 | 10% | リードタイム、生産能力、最小発注数量、通知義務 |
スコアカードを単なる装飾品ではなく、実用的なものにするための2つのルールがあります。まず、文書化された証拠に基づいてのみ採点すること。プレゼンテーションは証拠とはみなされません。次に、証拠が示せない項目については、中立的な中間点を与えるのではなく、「実証されていない」と記録すること。中間点を与えると、不明な点が暗黙のうちに合格とみなされてしまうからです。.
JL-241Jを実用的なOEM評価例として
実際の製品に適用すると、プロセスは次のようになります。JL-241J NEMA 7ピンベースは、PBTベース材料、最大480 Vac(50/60 Hz)、定格負荷15 Aの電源インターフェース定格、0~30 Vdc(250 mA)、動作範囲-40 °C~+70 °C、承認された組立図に一致するシール構成で文書化されています。材料グループは区別されており、電源接点にはH62真鍮、4つの調光ピンにはリン青銅が使用され、ニッケル下地メッキの上に金と錫の仕上げが施されています。.
この文書がサポートするのは、構成、定格、材料、インターフェースといった技術的な比較です。ただし、上記の資格認定手順に取って代わるものではありません。認証状況は最新の記録と照合して確認する必要があり、特定の受入基準に関する試験結果の提出を求め、CADデータの交換機能と製造品質手順を直接確認し、商取引条件を文書で合意する必要があります。.
製品情報: JL-241J NEMA光制御ベース. より詳細な技術的背景については、柱となるガイドを参照してください。, 大量購入前にNEMA光電制御装置ベースの信頼性を評価する方法.
よくある質問
OEM購入者は、NEMA規格のベースサプライヤーを選定する前に、どのような点を確認すべきでしょうか?
7つの項目があり、それぞれに裏付けとなる文書があります。図面に対するインターフェース寸法、電源および信号経路の両方の接触材料と電気的証拠、正確なモデルに対する認証範囲と受入条件、CADデータの交換と改訂管理機能、製造品質手順、生産用治具を使用した部品のサンプル検証結果、リードタイム、生産能力、変更通知などの商取引条件です。.
UL認証はサプライヤーの資格認定に十分ですか?
いいえ。部品認証は、部品が許容条件の下で適用要件に基づいて評価されたことを確認するものです。耐久性、温度上昇、腐食に関する基準が満たされていること、製造品質管理が実施されていること、サプライヤーが大量生産を維持できることを保証するものではありません。これは複数の入力項目のうちの1つであり、購入するモデルに対応した最新の情報である必要があります。.
サプライヤーはコントローラー統合用のSTEPファイルを提供できますか?
この種の部品のサプライヤーは通常対応可能ですが、入手可能性やモデルの精度は様々ですので、契約前にサンプルを請求してください。有用なリクエストは、2D図面と製造部品に完全に一致する構成のSTEPファイルと、エクスポートされたAPバージョンおよび改訂版の識別方法に関する説明です。.
CADソフトウェアの選択は、サプライヤーの資格認定に影響しますか?
直接的な判断基準ではありません。プラットフォームはあくまで作業上の好みであり、評価基準は精度、フォーマットの互換性、そして改訂管理です。信頼性の高いSTEPファイルと規律ある改訂を提供する、別のCADプラットフォームを使用しているサプライヤーは、自社プラットフォームを使用しているものの古い図面を提供するサプライヤーよりも優れたパートナーと言えるでしょう。ソフトウェア名ではなく、成果物で判断してください。.
ベースとレセプタクルは一緒にテストすべきでしょうか?
はい、少なくともプログラム中に一度は実施します。接触面はペアになっており、めっき、接触形状、公差、接触力は嵌合システムの特性です。ベース単体を未指定のレセプタクルに対してテストしても、その結果はアセンブリに適用できない可能性があり、2つのサプライヤーの部品間の仕上げの不適合も明らかになりません。.
大量購入を行う前に必要な書類は何ですか?
承認済み図面(改訂版を含む)、材料および仕上げ仕様書、認証範囲(受入条件を含む)、仕様書に記載された要件に対する試験報告書(それぞれ方法、条件、サンプル数量、受入基準、測定値を含む)、初回品検査報告書、品質契約または品質管理計画書、および納期、生産能力、最小発注数量、変更通知を網羅した書面による商取引条件。.
主なポイント
サプライヤーの資格認定は、商業的なプロセスである前に、文書作成のプロセスです。インターフェースの互換性、電気的および信頼性に関する証拠、認証範囲、エンジニアリングデータの交換、製造管理、サンプル検証、大量供給能力など、それぞれに特定の成果物が必要であり、成果物のない項目は、想定するのではなく、未解決として記録する必要があります。CADに関する問題は、ソフトウェアのブランドではなく、成果物に関するものです。認証は、ほとんどの購入者が想定するよりも狭い範囲の質問に答えるものです。加重スコアカードは、証拠に基づいて厳密に評価される場合にのみ有効であり、最も重視される2つの項目は、現場で最初にテストされる2つの項目です。.
JL-241JのOEMサプライヤー認定パッケージをご請求ください。.
プログラムの要件をお送りいただければ、お客様の構成に対応する資料と、追加検証が必要な項目を明確に記載した回答をお送りいたします。.
- 会社名とビジネス用メールアドレス
- 必要な構成とコントローラアプリケーション
- CADおよび図面に関する要件(フォーマット、2D/3D)
- 認証および試験要件
- 予想される年間取引量とプロジェクトのスケジュール
参考文献および技術資料
- 大量購入前にNEMA光電制御装置ベースの信頼性を評価する方法 ― 全体的な評価手順を網羅した柱となるガイド。.
- NEMA光制御ベースにおいて、接触抵抗とめっき品質が重要な理由とは? ―接触面および材質。.
- NEMA規格の光制御ベースは、どのような試験に合格すべきでしょうか? ―試験方法および報告書のレビュー。.
- UL認定 vs. 信頼性試験済み ―認証範囲と検証。.
- 金メッキをニッケル上に施すことで、光制御ベース接点の信頼性はどのように向上するのか? ―システムエンジニアリングを完了する。.
- ANSI C136.41-2025 — 外部ロック式制御装置および照明器具のインターフェース要件。.
- ULソリューションズ - 部品認証 ―部品認証プログラムの範囲。.