
Szybka odpowiedź. Powłoka niklowa na złocie oddziela trzy zadania, których jeden metal nie jest w stanie wykonać jednocześnie. Podłoże – brąz fosforowy lub mosiądz – zapewnia sprężystość i przewodzi prąd. Niklowa warstwa podkładowa działa jak bariera dyfuzyjna i twarda baza, zapobiegając migracji podłoża w głąb powierzchni i zapewniając miękkiemu złotu mechaniczne wsparcie. Samo złoto zapewnia powierzchnię styku, która nie tworzy izolującego tlenku, dzięki czemu rezystancja pozostaje niska i stabilna nawet przy niskiej sile styku. Wykończenie działa jedynie jako system: cienka, porowata lub nierówna warstwa złota na niewystarczającej warstwie niklu zachowuje się gorzej, niż sugeruje jej opis. I nic z tego nie jest widoczne z zewnątrz – jakość powłoki można ocenić jedynie na podstawie pomiarów, a nie wyglądu.
Dlaczego powłoka stykowa ma znaczenie w przypadku sterowników oświetlenia zewnętrznego?
Baza fotokontrolna znajduje się w miejscu wyjątkowo nieprzyjaznym dla styków elektrycznych: na zewnątrz, na wysokości, w szczelnej obudowie, która oddycha z każdym cyklem temperaturowym. Wilgoć przedostaje się do środka podczas chłodzenia i ulega kondensacji; wraz z nią dostają się unoszące się w powietrzu chlorki, siarka i kurz; a zespół pozostaje tam przez dekadę lub dłużej bez kontroli.
Na interfejsie kontaktowym cztery procesy działają jednocześnie. Korozja atakuje każdy odsłonięty metal bazowy. Utlenianie tworzy warstwę oporową na metalach, które nie są szlachetne. Nerwowość — niewielki, powtarzalny ruch względny spowodowany wibracjami lub rozszerzalnością cieplną — wielokrotnie przerywa i odtwarza tę warstwę, generując zanieczyszczenia tlenkowe, które gromadzą się w miejscu styku. nosić Z cykli łączenia usuwa wykończenie dokładnie tam, gdzie jest potrzebne. Powłoka galwaniczna jest odpowiedzią projektową na wszystkie cztery, dlatego specyfikacja wykończenia jest równie ważna, jak geometria styku.
Siła styku i powłoka galwaniczna są również ze sobą powiązane. Wykończenie odporne na utlenianie może działać niezawodnie przy niskiej sile nacisku; wykończenie utleniające wymaga większej siły i dłuższego wycierania, aby przebić się przez nie. Wybór wykończenia bez odniesienia do konstrukcji sprężyny zapewnia styk, który dobrze sprawdza się na stole laboratoryjnym, ale pogarsza się w trakcie użytkowania.
Czym jest złocenie na niklu?
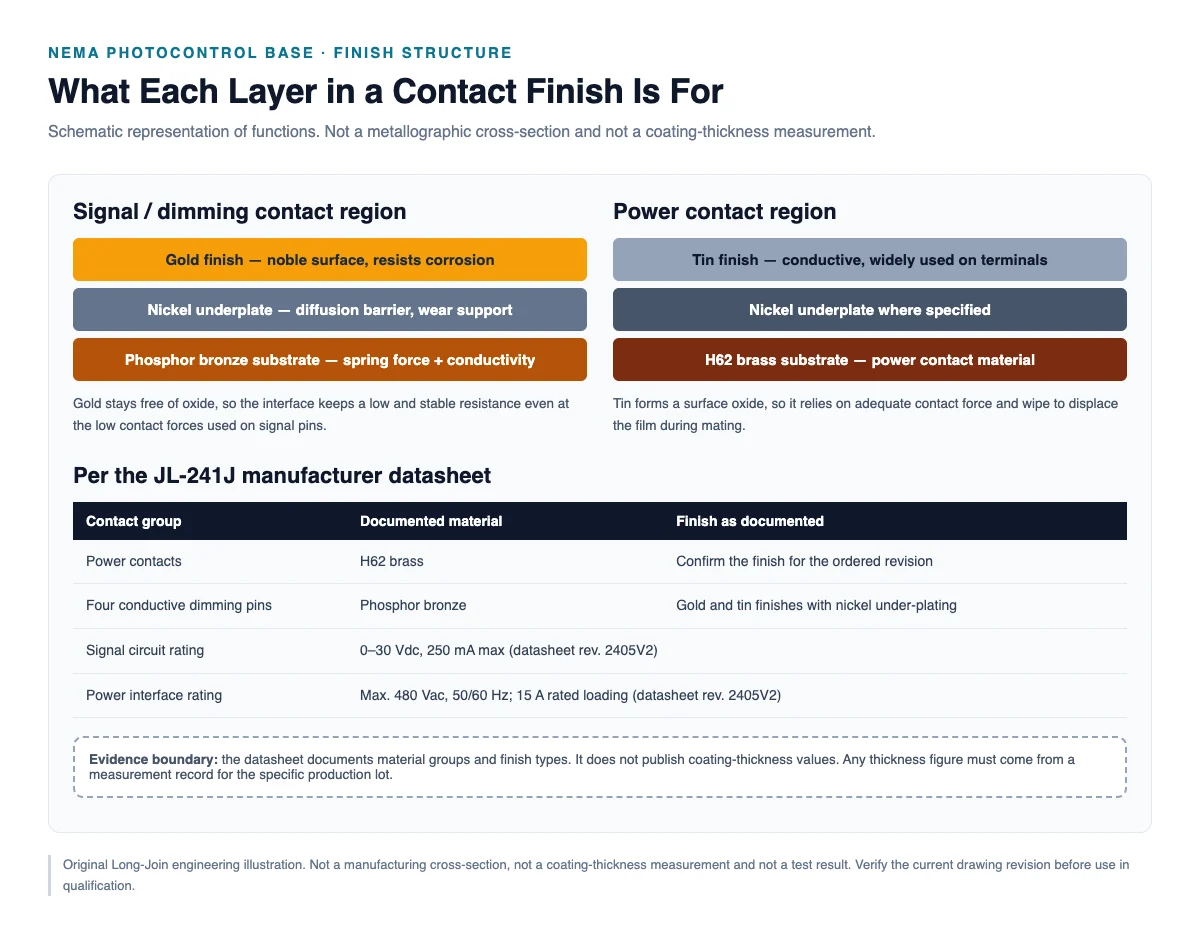
Jaką funkcję pełni podkład niklowy?
Nikiel robi dwie rzeczy, których złoto nie może zrobić samo. Po pierwsze, jest bariera dyfuzyjna. Stopy miedzi i złoto z czasem ulegają wzajemnej dyfuzji, szczególnie w podwyższonej temperaturze; miedź docierająca do powierzchni utlenia się, a rezystancja styku rośnie, mimo że powierzchnia była złota. Warstwa niklu między nimi spowalnia tę migrację. Po drugie, nikiel twardy. Złoto jest miękkie, a miękka powłoka na miękkim podłożu szybko odkształca się i zużywa pod wpływem obciążenia. Nikiel zapewnia cienkiemu złotu podstawę nośną, dzięki czemu powłoka wytrzymuje nacisk kontaktowy i poślizg.
Warstwa podkładowa jest również słabym punktem, gdy jest niewystarczająca. Jeśli nikiel jest zbyt cienki, porowaty lub słabo przylega, funkcja bariery zawodzi dokładnie tam, gdzie jest potrzebna – a powstająca korozja objawia się małymi wżerami, które przekształcają się w dryft oporowy. Grubość i porowatość to właściwości procesowe, weryfikowane pomiarami, a nie certyfikatem składu.
Dlaczego złoto stosuje się na wybranych powierzchniach kontaktowych?
Wartość złota jest wąska i specyficzna: nie tworzy ono tlenku izolacyjnego w normalnych warunkach pracy. Ta pojedyncza właściwość całkowicie rozwiązuje problem rezystancji warstwy, dlatego wykończenia ze złota są stosowane tam, gdzie siła styku jest ograniczona, prąd jest niski i sygnał musi pozostać stabilny – klasycznym przypadkiem są styki sygnałowe i ściemniające. Obwód sterujący 0–10 V nie ma marginesu termicznego na warstwę rezystancyjną, a jego siła styku jest często niewielka.
Słabością złota są jego wady mechaniczne. Jest miękkie, więc ulega zużyciu; drogie, więc jest cienkie; a będąc cienkie, może być porowate. Złote wykończenie jest zatem zawsze kompromisem między grubością, kosztem i trwałością, a uczciwe stwierdzenie techniczne dotyczące każdego kontaktu ze złotem to specyfikacja plus pomiar, a nigdy stwierdzenie, że złoto “zapobiega korozji”.
Dlaczego materiał podłoża ma znaczenie?
Podłoże decyduje o tym, czy styk jest w stanie utrzymać siłę i jak dobrze przewodzi prąd. Decyduje również o tym, co się stanie, jeśli powłoka zostanie naruszona: podłoże, które agresywnie koroduje, ulegnie szybszemu uszkodzeniu po odsłonięciu. Wybór podłoża jest zatem funkcją położenia w złączu, a nie preferencji całej firmy. Pozycje sprężynowe wymagają sprężystości; pozycje proste, w których prąd jest przenoszony, wymagają przewodnictwa i odkształcalności.
Dlaczego do styków sprężynowych stosuje się brąz fosforowy?
Brąz fosforowy to stop miedzi z dodatkiem cyny i fosforu. Połączenie tych dwóch pierwiastków ma znaczenie: zachowuje on użyteczną sprężystość i odporność na zmęczenie w wielu cyklach ugięcia, jednocześnie utrzymując przewodność na tyle wysoką, aby umożliwiała styki sygnałowe i o średniej mocy. Dlatego jest stosowany wszędzie tam, gdzie styk formowany musi wywierać i utrzymywać siłę – element sprężysty złącza.
Jego ograniczeniem są czynniki termiczne. Utrzymywana w podwyższonej temperaturze, każda sprężyna ze stopu miedzi stopniowo się rozluźnia i traci część obciążenia. Dlatego zakres temperatury roboczej jest ograniczeniem konstrukcyjnym, a nie wartością marketingową, i dlatego styk, który działa prawidłowo w temperaturze 25°C, może nie utrzymywać siły w górnym zakresie znamionowym.
Nie jest prawdą, że brąz fosforowy jest lepszy od innych stopów miedzi w każdym zastosowaniu. Mosiądze oferują wyższą przewodność przy niższych kosztach i są szeroko stosowane w stykach zasilania, gdzie osobna sprężyna zapewnia siłę. Miedź berylowa oferuje wyższą wytrzymałość tam, gdzie jest to dozwolone. Prawidłowe stwierdzenie jest węższe i bardziej użyteczne: brąz fosforowy to dobry wybór do pozycji sprężynowych w tej klasie złączy, a dostawca powinien być w stanie wyjaśnić, dlaczego dana pozycja wykorzystuje dany materiał.
Złocenie czy cynowanie: co jest lepsze?
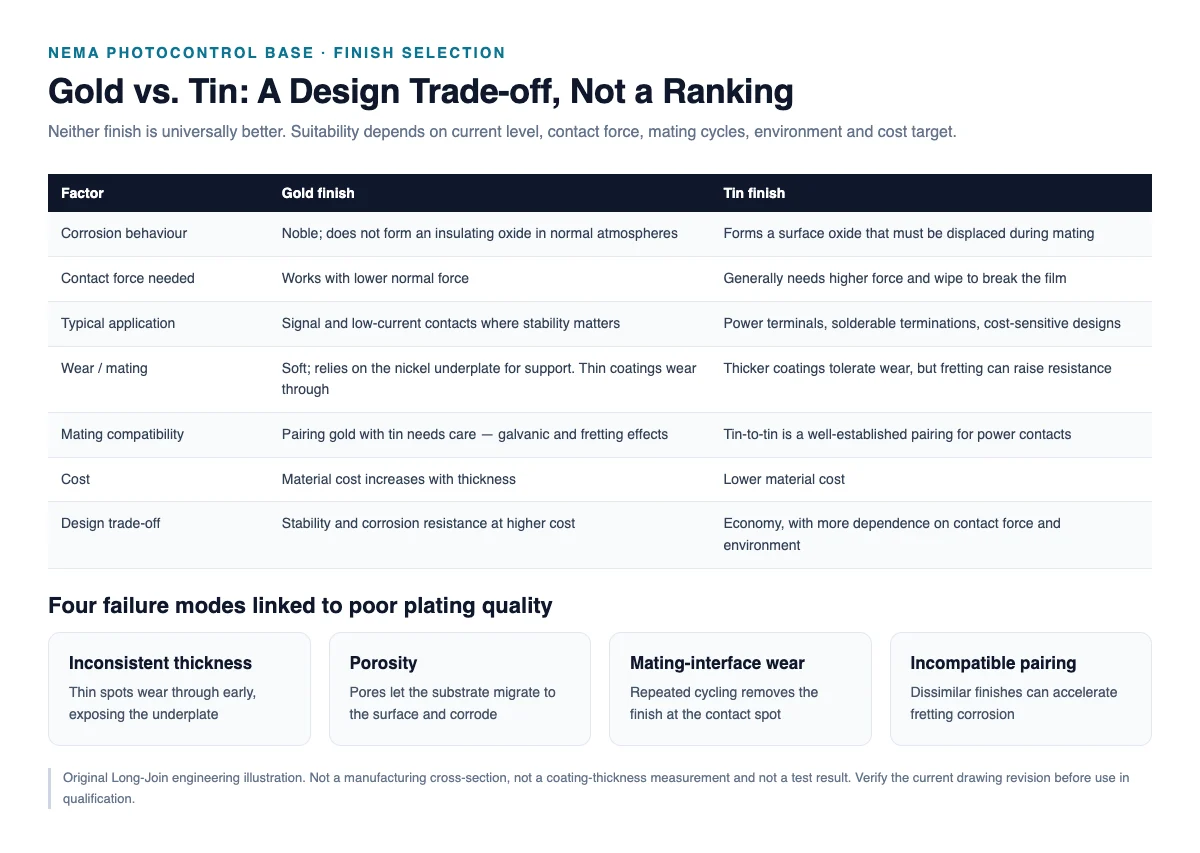
Żadne z nich nie jest lepsze w teorii. Mają inne wady, a właściwy wybór zależy od prądu, siły nacisku, cykli łączenia, środowiska i docelowych kosztów.
| Czynnik | Złoto | Cyna |
|---|---|---|
| Zachowanie korozyjne | Szlachetny; w normalnych atmosferach nie tworzy tlenku izolacyjnego | Tworzy tlenek powierzchniowy, który musi zostać usunięty mechanicznie |
| Aplikacja kontaktowa | Obwody sygnałowe, niskoprądowe, niskosiłowe, krytyczne dla stabilności | Zaciski zasilające, końcówki lutowane, połączenia ogólne |
| Rozważania dotyczące kosztów | Koszt materiału rośnie gwałtownie wraz z grubością | Niski koszt materiału; grube powłoki są przystępne cenowo |
| Zużycie i dopasowanie | Miękki; opiera się na niklowej podkładce. Cienkie powłoki ścierają się do niklu. | Grubsze powłoki są odporne na zużycie, ale charakterystycznym ryzykiem jest korozja cierna |
| Zgodność powierzchni | Złoto w stosunku do złota to najbardziej przewidywalna para; złoto w stosunku do cyny wymaga oceny | Cyna na cynie jest dobrze znana w przypadku styków zasilania |
| Typowy kompromis projektowy | Stabilność i margines korozji, rekompensowane kosztami i wrażliwością na zużycie | Ekonomia i wytrzymałość okupione siłą nacisku i wrażliwością na ścieranie |
Kwestia dopasowania par zasługuje na szczególne podkreślenie, ponieważ pozostaje poza kontrolą pojedynczego dostawcy. Podstawa i oprawka wykonane przez różnych producentów mogą mieć różne wykończenia. Połączenie złota z cyną nie jest zabronione, ale obecnie powierzchnia styku tworzy parę metali szlachetnych z metalami nieszlachetnymi, a w obecności wilgoci zmienia się odporność na korozję i sposób uszkodzenia. Kupujący oceniający podstawę powinni zapytać, jakie wykończenie ma oprawka i przetestować parę.
Co może pójść nie tak w przypadku złej jakości powłoki?
Niewystarczająca lub nierównomierna grubość powłoki
Grubość powłoki zmienia się w zależności od elementu – krawędzie i obszary o wysokiej gęstości prądu rosną szybciej, a wgłębienia wolniej. Gdy proces jest słabo kontrolowany, cienkie obszary pojawiają się dokładnie w miejscach styku. Cienka warstwa złota szybko się ściera; cienka warstwa niklu zanika jako bariera; cienka warstwa cyny utlenia się. Uszkodzenie nie jest nagłym pęknięciem, ale stopniowym wzrostem rezystancji, który pojawia się dopiero po cyklu lub po miesiącach użytkowania.
Porowatość i odsłonięty materiał bazowy
Cienkie powłoki oraz powłoki nałożone na źle przygotowaną powierzchnię zawierają pory. Przez pory podłoże lub podkład jest wystawiony na działanie atmosfery i powierzchni styku. Korozja rozpoczyna się w porach, produkty korozji rozprzestrzeniają się po powierzchni styku, a oporność rośnie. Porowatość jest właściwością procesu – zależy od przygotowania powierzchni, składu chemicznego kąpieli i grubości – i nie można jej ocenić wizualnie.
Zużycie na styku
Każdy cykl łączenia przesuwa powierzchnie i ściera wykończenie w miejscu styku. Miejsce to jest małe, więc zużycie jest skoncentrowane. Złoto ściera się do niklu, nikiel utlenia się powoli, a rezystancja rośnie. Zanieczyszczenia powstałe w wyniku zużycia gromadzą się w tym samym miejscu. Tam, gdzie konstrukcja ma niską siłę styku, zanieczyszczenia te nie są przemieszczane, a efekt się potęguje.
Niezgodne parowanie kontaktów
Różne wykończenia w wilgotnym środowisku tworzą parę galwaniczną. Metal mniej szlachetny koroduje preferencyjnie, a produkty korozji gromadzą się na styku. Jest to awaria na poziomie systemu, której żaden z dostawców nie zauważy we własnych testach, chyba że para zostanie przetestowana razem – co stanowi praktyczny argument za uznaniem podstawy i gniazda za dopasowany styk.
Wyjaśnienie konstrukcji styku JL-241J
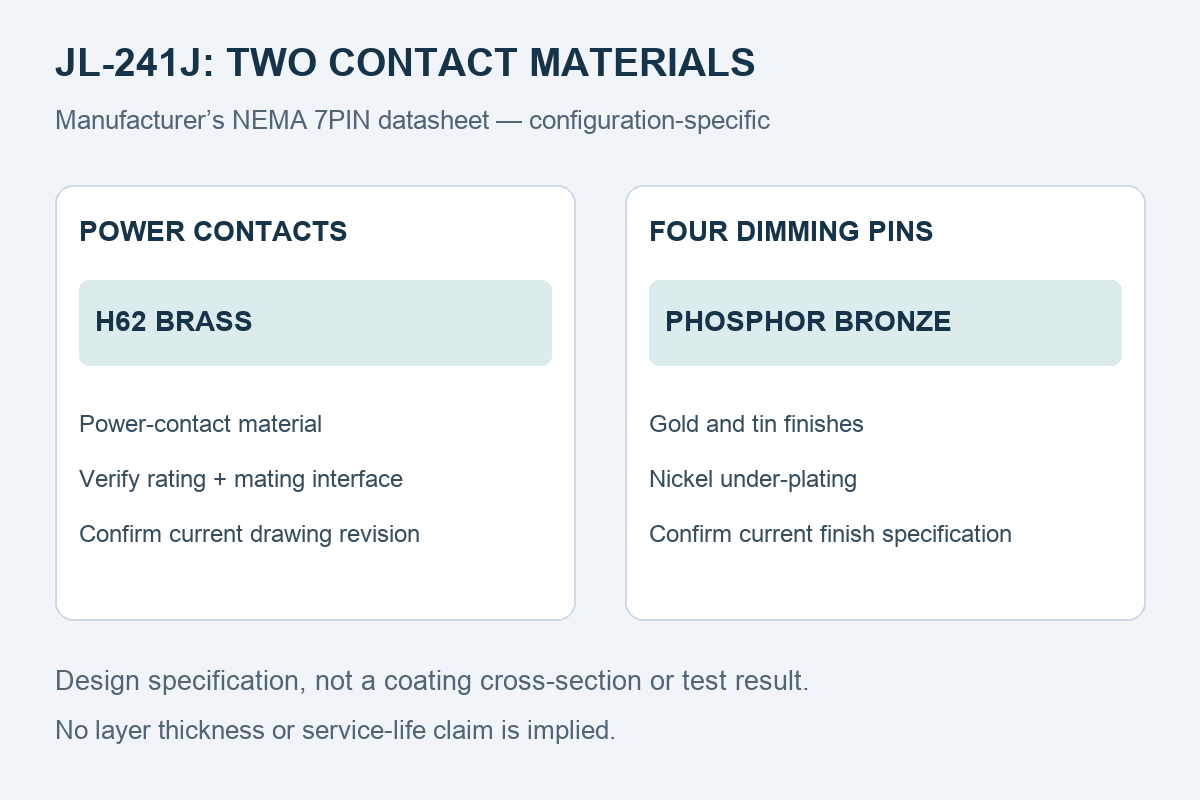
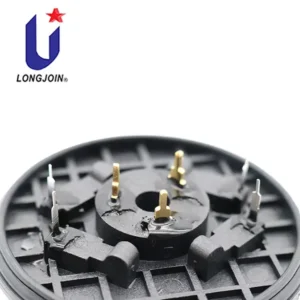
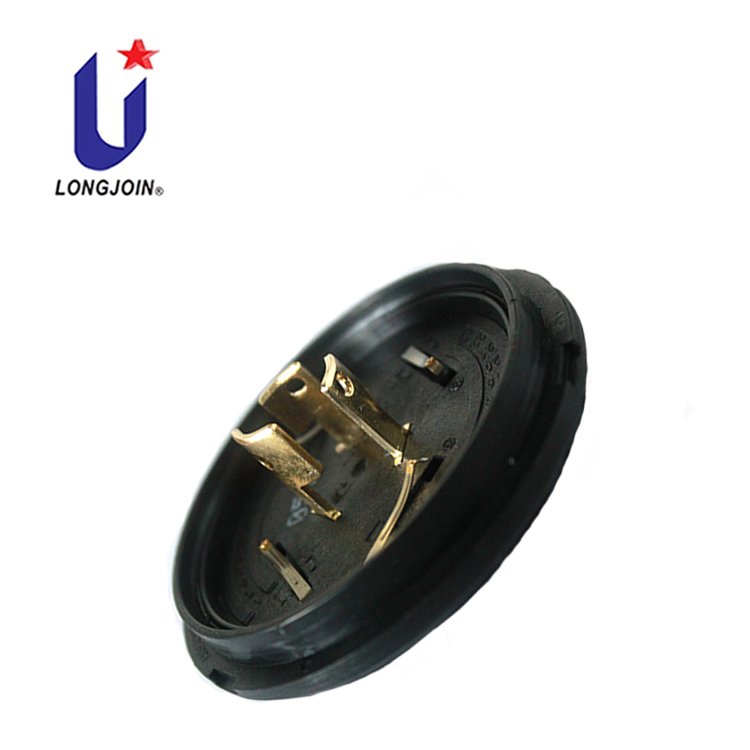
Dokumentacja firmy Long-Join dotycząca podstawy JL-241J NEMA 7-pinowej rozróżnia dwie grupy styków zamiast opisywać jedno wykończenie całej części:
- Styki zasilania: Podłoże mosiężne H62.
- Cztery przewodzące piny ściemniające: podłoże z brązu fosforowego, ze złotymi i cynowymi wykończeniami na niklowanej warstwie podkładowej.
To właśnie to zróżnicowanie jest istotą inżynierii. Styki zasilania przenoszą prąd obciążenia i korzystają z mosiądzu o wyższej przewodności, niższej cenie i solidnym wykończeniu. Cztery piny ściemniające przenoszą sygnał sterujący niskiego poziomu, gdzie stabilna, wolna od tlenków powierzchnia ma większe znaczenie niż przewodność, dlatego zastosowano tam sprężynę z brązu fosforowego ze złotym wykończeniem. Odczytanie karty katalogowej jako “podstawa z brązu fosforowego, pozłacana” błędnie określiłoby zarówno materiał, jak i jego przeznaczenie.
Co robi dokumentacja nie Równie ważne jest zapewnienie odpowiedniej grubości powłoki. Nie publikuje ona wartości grubości powłoki, pomiarów przekroju poprzecznego ani specyfikacji powłoki wyrażonej w mikronach. Są to właściwości partii produkcyjnej, weryfikowane pomiarami. Niniejszy artykuł ich nie podaje, nie szacuje ani nie porównuje z powłokami innych producentów. Stwierdzenie, że powłoka ma grubość zgodną z grubością powłoki innej firmy, wymagałoby porównania pomiarów, które nie zostało przeprowadzone.
Informacje o produkcie: Podstawa fotokontrolna JL-241J NEMA. Dokumentacja materiałowo-montażowa: Karta katalogowa materiału 7-pinowego I specyfikacja zespołu elektrycznego, wersja 2405V2.
Jak kupujący mogą sprawdzić jakość powłoki?
Jakość powłoki jest kwestią procesową, a te kwestie są weryfikowane na podstawie dokumentacji. Poniższy zestaw dokumentów to dokument, który powinien posiadać nabywca przed zatwierdzeniem specyfikacji wykończenia.
| Dokument lub dane | Co ustanawia | Dlaczego nie można zastąpić kontroli wizualnej |
|---|---|---|
| Specyfikacja galwanizacji | Rodzaj wykończenia dla każdego obszaru styku, na określonej płycie spodniej | Wygląd nie mówi nic o kolejności warstw ani ich grubości |
| Gatunek materiału | Stop podłoża dla każdej grupy styków | Mosiądz i brąz fosforowy wyglądają identycznie po pokryciu |
| Zapisy pomiarów grubości | Rzeczywista grubość powłoki na częściach produkcyjnych | Jedyny dowód na to, że proces spełnia specyfikację |
| Warunki i wyniki badania korozji | Zachowanie w warunkach zdefiniowanego narażenia | Czas spędzony w komorze to metoda, a nie okres użytkowania |
| Wyniki trwałości krycia | Zakończ zachowanie po powtórzonych cyklach | Zużycie pojawia się dopiero po cyklu |
| Wyniki rezystancji styku | Konsekwencje elektryczne układu wykończeniowego | Właściwość, która faktycznie ma znaczenie na interfejsie |
Odnośnie techniki pomiarowej: Fluorescencja rentgenowska (XRF) jest szeroko stosowana do pomiaru grubości powłok na małych elementach, ponieważ jest szybka i nieniszcząca, i często łączy się ją z badaniem mikroskali, gdzie konieczne jest potwierdzenie struktury warstwy. Jej zastosowanie zależy od rodzaju powłoki i podłoża – cienkie warstwy nakładane na płytkę podpowłokową z podobnych elementów wymagają odpowiedniej kalibracji, a wyniki powinny być interpretowane przez osobę znającą ograniczenia tej metody. W niniejszym artykule nie określono, jakiego instrumentu Long-Join używa do kontroli produkcji; to pytanie należy zadać bezpośrednio dostawcy.
Czy test w mgle solnej potwierdza długoterminową niezawodność?
Nie. Mgła solna to metoda porównawcza, a nie prognoza trwałości. Komora stosuje jeden agresywny czynnik w sposób ciągły; pole stosuje nawilżanie i suszenie, zanieczyszczenia, promieniowanie UV, obciążenie elektryczne i ruch mechaniczny. Po 96 godzinach system wykończeniowy przetrwał 96 godzin tej metody — co jest przydatne przy porównywaniu dwóch potencjalnych wykończeń w identycznych warunkach, ale nie jest wiarygodne po przeliczeniu na “X lat na zewnątrz”.
To, co decyduje o wiarygodności wyniku pomiaru w mgle solnej, to określenie metody: standardu i wydania, stężenia soli i temperatury w komorze, informacji o tym, czy próbka była skojarzona, czy nie, czy była zasilana, sposobu czyszczenia oraz tego, co uznano za błąd. Bez tych informacji sam czas trwania jest jedynie liczbą bez skali.
Często zadawane pytania
Dlaczego nikiel stosuje się pod złoceniem?
Ponieważ samo złoto nie jest w stanie powstrzymać podłoża przed dotarciem do powierzchni. Nikiel działa jak bariera dyfuzyjna między stopem miedzi a złotem i jest wystarczająco twardy, aby pod naciskiem kontaktowym utrzymać cienką, miękką warstwę złota. Bez odpowiedniej warstwy podkładowej, grubość złota zapewnia mniejszą trwałość niż sugeruje specyfikacja, a produkty korozji z podłoża mogą pojawiać się na styku.
Czy grubsza warstwa złota jest zawsze lepsza?
Nie automatycznie. Grubsza warstwa złota poprawia margines ścieralności i zmniejsza porowatość, ale jest droższa i nie rozwiązuje problemu niewystarczającej warstwy podkładowej niklu, słabego przygotowania powierzchni, niewystarczającej siły styku ani niekompatybilnego wykończenia powierzchni. Grubość jest jedną ze zmiennych w systemie, a wartość grubości bez zapisu pomiaru i zdefiniowanej warstwy podkładowej niewiele mówi o zachowaniu w terenie.
Jaka jest różnica pomiędzy stykami złotymi i cynowymi?
Złoto nie tworzy tlenku izolacyjnego, dzięki czemu utrzymuje stabilną, niską rezystancję przy niskiej sile i niskim natężeniu prądu – co jest przydatne w obwodach sygnałowych. Cyna tworzy tlenek powierzchniowy, który musi zostać mechanicznie usunięty, dlatego wymaga odpowiedniej siły styku i ścierania; jest ekonomiczny, wytrzymały w grubej warstwie i dobrze sprawdza się w zaciskach zasilania. Różnie ulegają one uszkodzeniom: złoto przez przetarcie, cyna przez warstwę tlenku i korozję cierną.
Czy słabe pokrycie galwaniczne może zwiększyć rezystancję styku?
Tak, na trzy sposoby: poprzez utleniającą się warstwę rezystancyjną na wykończeniu, odsłonięcie podkładu lub podłoża przez pory i zużyte obszary oraz nagromadzenie się korozji lub zanieczyszczeń w miejscu styku. W każdym przypadku rezystancja rośnie stopniowo, a nie spada nagle, dlatego pomiary po kondycjonowaniu ujawniają problemy ukryte w początkowych odczytach.
Jakiej dokumentacji dotyczącej powłok powinni żądać klienci OEM?
Specyfikacja powłoki dla każdego obszaru styku z podaną płytą spodnią; gatunek stopu podłoża; zapisy pomiarów grubości części produkcyjnych; warunki i wyniki testów korozyjnych; wyniki trwałości połączeń; oraz wartości rezystancji styku przed i po kondycjonowaniu. Poproś również o podanie wersji rysunku, której dotyczy specyfikacja, aby dokumenty opisywały części, które faktycznie otrzymasz.
Najważniejsze wnioski
Złoto na niklu to system trzyczęściowy: podłoże zapewniające siłę i przewodzenie, nikiel jako bariera i wsparcie mechaniczne, złoto jako powierzchnia wolna od tlenków. Każda warstwa ulega uszkodzeniu w charakterystyczny sposób, a cały system można zweryfikować jedynie poprzez pomiar. Brąz fosforowy jest wybierany do pozycji sprężynowych ze względu na jego wytrzymałość, a nie dlatego, że jest uniwersalnie lepszy; w pozycjach zasilania zazwyczaj stosuje się mosiądz. Złoto i cyna to kompromis, a nie ranking, a dopasowanie do odpowiedniego gniazda jest częścią konstrukcji. W przypadku JL-241J producent dokumentuje styki zasilania z mosiądzu H62 i piny ściemniające z brązu fosforowego ze złotymi i cynowymi wykończeniami na niklowanej powłoce – i nie publikuje wartości grubości powłoki, dlatego kupujący powinien poprosić o dokumentację pomiarową, zamiast akceptować opis.
Złóż wniosek o informacje dotyczące materiału styków i powłoki JL-241J.
Podaj nam pozycje styków i otoczenie, które mają znaczenie dla Twojego projektu. Potwierdzimy udokumentowane materiały i wykończenie dla tej konfiguracji oraz wskażemy, które elementy wymagają zapisu pomiarów.
- Kod zamówienia i interesujące Cię pozycje kontaktowe
- Prąd znamionowy i typ sygnału w każdej pozycji
- Środowisko: przybrzeżne, przemysłowe, wilgotność, zakres temperatur
- Wykończenie gniazda przyłączeniowego, jeśli zostało już wybrane
- Dokumentacja wymagana do uzyskania kwalifikacji
Odniesienia i źródła techniczne
- Karta katalogowa materiału złącza długiego JL-241J NEMA 7-pin — grupy materiałów kontaktowych i rodzaje wykończeń.
- Specyfikacja zespołu elektrycznego JL-241J z długimi połączeniami, wersja 2405V2 — opublikowane parametry elektryczne.
- Strona produktu Long-Join JL-241J — informacje dotyczące konfiguracji i zamawiania.
- Dlaczego rezystancja styku i jakość powłoki mają znaczenie w przypadku podstaw fotokontrolnych NEMA? — mechanizm interfejsu kontaktowego w szczegółach.
- Jak ocenić niezawodność bazy fotokontrolnej NEMA przed zakupem hurtowym — prowadnica słupa.
- IEC 60068-2-11:2021, Badania środowiskowe — Część 2-11: Testy — Test Ka: Mgła solna — cytowane według oznaczenia i wydania; w celu sprawdzenia stosowalności należy zapoznać się z opublikowanym zakresem.
- ANSI C136.41-2025 — wymagania dotyczące interfejsu dla zewnętrznych elementów sterujących z blokadą oraz opraw oświetleniowych drogowych lub obszarowych.


Jedna odpowiedź