
Kurze Antwort. Der Kontaktwiderstand in einem NEMA-Fotosteuerungssockel wird durch drei Faktoren bestimmt: die tatsächliche Metall-Metall-Kontaktfläche, die deutlich kleiner ist als die scheinbare Oberfläche; den Zustand der Kontaktoberfläche an dieser Grenzfläche; und die Federkraft, die die beiden Hälften zusammenpresst. Verschlechtert sich einer dieser Faktoren, steigt der Widerstand. Da die an der Grenzfläche dissipierte Leistung der Formel P = I²R folgt, kann bereits ein Widerstandsanstieg von wenigen Milliohm zu einer lokalen Wärmeentwicklung von mehreren Watt führen, die die Oxidation beschleunigt und den Widerstand weiter erhöht. Substratmaterial, Beschichtungsstruktur und Kontaktkraft müssen daher gemeinsam betrachtet werden.
Was ist der Kontaktwiderstand in einem NEMA-Fotosteuerungssockel?
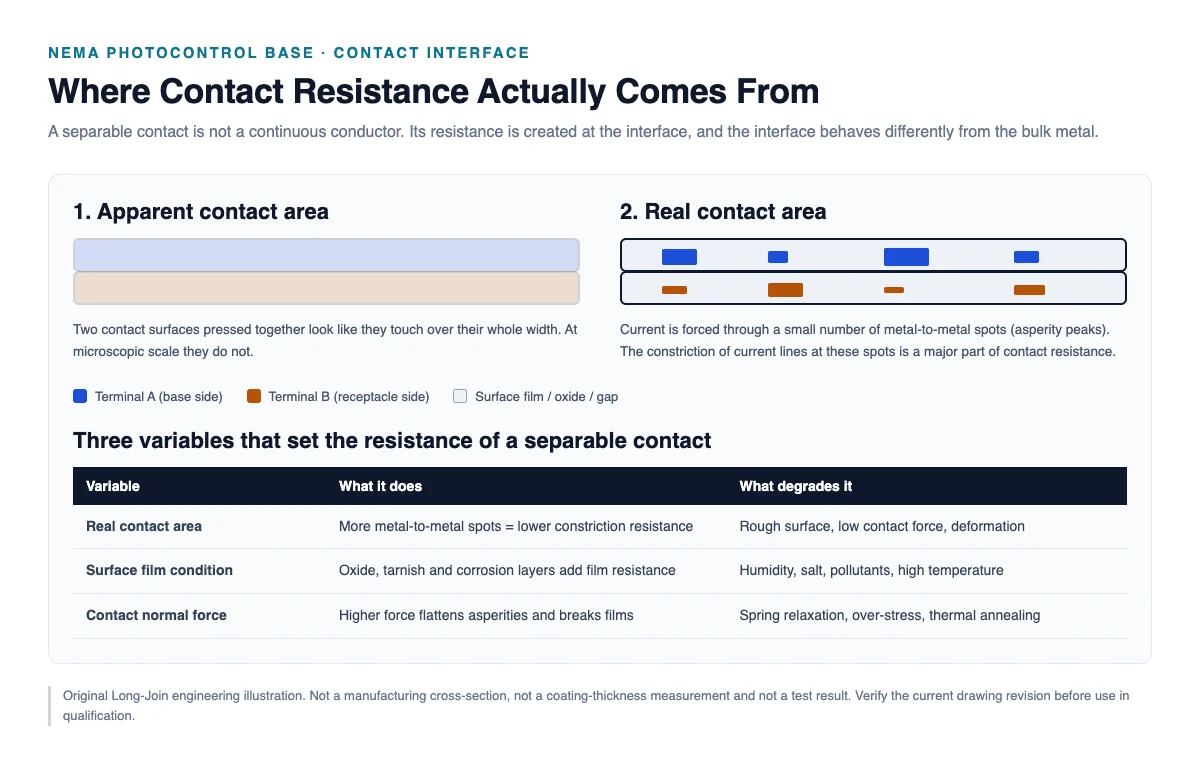
A NEMA-Fotosteuerungsbasis Es handelt sich um eine trennbare elektrische Schnittstelle, nicht um einen durchgehenden Leiter. Der Widerstand, den ein Controller zwischen seinem internen Schaltkreis und der Leuchte misst, setzt sich daher aus zwei Teilen zusammen: dem geringen und stabilen Gesamtwiderstand der Metallverbindung und dem Widerstand der Verbindungsstelle zwischen den Sockelkontakten und den Fassungskontakten. Dieser zweite Teil ist beweglich.
Der Gelenkwiderstand wird üblicherweise als Summe zweier Mechanismen beschrieben. Verengungswiderstand Dieses Phänomen entsteht, weil sich zwei scheinbar ebene Metalloberflächen tatsächlich nur an mikroskopisch kleinen Erhebungen berühren. Der Strom wird gezwungen, sich durch diese kleinen Stellen zu kanalisieren, und dieser Kanaleffekt erhöht den Widerstand, obwohl das Metall selbst ein guter Leiter ist. Filmwiderstand Dies liegt daran, dass die meisten Metalle eine Oberflächenschicht aufweisen – Oxid, Sulfid, Anlaufen oder adsorbierte Verunreinigungen –, die deutlich weniger leitfähig ist als das darunterliegende Metall. Eine Zinnoberfläche beispielsweise besitzt eine dünne Oxidschicht, die mechanisch entfernt werden muss, bevor ein guter Metall-zu-Metall-Kontakt hergestellt werden kann.
Beide Mechanismen reagieren auf dieselbe Variable: die Normalkraft. Eine höhere Kontaktkraft glättet die Erhebungen, vergrößert die tatsächliche Kontaktfläche und erleichtert das Durchdringen von Oberflächenfilmen. Daher kann ein Kontakt, der im Neuzustand gute Messwerte liefert, nach dem Entspannen der Feder schlechte Messwerte aufweisen, und die Qualität der Beschichtung lässt sich nicht unabhängig von der zugrunde liegenden Federkonstruktion beurteilen.
Deshalb sollte der Kontaktwiderstand niemals als abstrakte Zahl betrachtet werden. Entscheidend ist nicht nur der Anfangswert, sondern auch dessen Veränderung nach Steckzyklen, thermischer Alterung und Umwelteinflüssen. Ein Datenblatt mit einer Auslegungskennzahl gibt den vorgesehenen Betriebsbereich an; nur eine Messung zeigt das tatsächliche Verhalten der Kontaktfläche.
Warum führt ein hoher Kontaktwiderstand zu Überhitzung?
Die an einer Kontaktfläche dissipierte Leistung entspricht dem Produkt aus Stromstärke im Quadrat und Kontaktwiderstand. Da die Dissipation in einem sehr kleinen Volumen – den Kontaktstellen – stattfindet, ist der resultierende Temperaturanstieg lokal begrenzt und kann deutlich höher sein als der Temperaturanstieg im umgebenden Metall. Der Zusammenhang ist quadratisch mit der Stromstärke, was von Käufern häufig unterschätzt wird: Eine Verdopplung der Stromstärke vervierfacht die Wärme bei gleichem Widerstand.
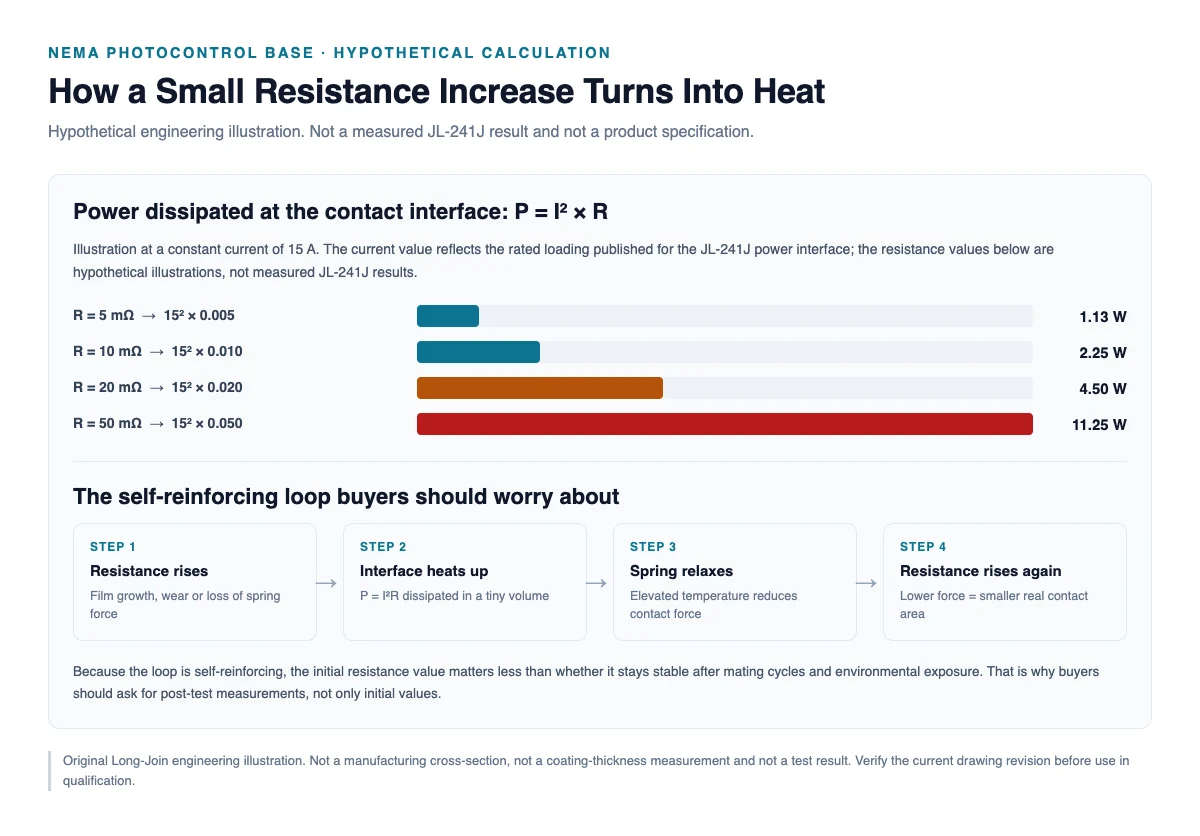
Eine einfache Abbildung verdeutlicht die Größenordnung. Bei einem konstanten Strom von 15 A verbraucht ein Widerstand von 5 mΩ an der Schnittstelle etwa 1,1 W, ein Widerstand von 10 mΩ etwa 2,3 W und ein Widerstand von 50 mΩ etwa 11,3 W. Diese Werte sind hypothetisch und dienen lediglich der Veranschaulichung des Zusammenhangs; sie stellen keine Messwerte von Long-Join-Produkten dar und lassen keine Rückschlüsse auf die Akzeptanzgrenze zu. Der Stromwert entspricht der für die Leistungsschnittstelle JL-241J angegebenen Nennlast, die Widerstandswerte sind jedoch willkürlich gewählt.
Die technische Herausforderung liegt nicht in der einmaligen Leistungsaufnahme, sondern im nachfolgenden Rückkopplungseffekt. Lokale Erwärmung erhöht die Temperatur des Federkontakts, und ein Metall, das über längere Zeit erhöhter Temperatur ausgesetzt ist, verliert einen Teil seiner Elastizität. Eine geringere Kontaktkraft bedeutet eine kleinere tatsächliche Kontaktfläche, was wiederum einen höheren Widerstand und somit mehr Wärme zur Folge hat. In einem geschlossenen Leuchtengehäuse mit geringer Konvektion kann diese Rückkopplung nicht ohne Weiteres abgeführt werden. Daher werden Kontaktwiderstand und Temperaturanstieg üblicherweise als Paar und nicht als unabhängige Größen betrachtet.
Eine zweite Folge wird bei Steuerschaltungen oft übersehen: Eine Widerstandsänderung beeinflusst sowohl die Spannung als auch die Wärmeentwicklung. In einer 0–10-V- oder DALI-Dimmschaltung ist der Strom zwar minimal, die Erwärmung also vernachlässigbar, doch eine mangelhafte Schnittstelle führt dennoch zu einem Offset und Instabilität in einem Signal, dessen nutzbarer Bereich nur wenige Volt beträgt. Dies ist ein Funktionsfehler, kein thermischer, und er wird bei einem Temperaturanstiegstest mit Nennstrom nicht sichtbar.
Was verursacht einen Anstieg des Kontaktwiderstands?
Unzureichende Federkraft
Die Kontaktkraft ist die wichtigste mechanische Größe einer trennbaren Verbindung und gleichzeitig diejenige, die Käufer an einem fertigen Bauteil am schwierigsten überprüfen können. Ist die Feder unterdimensioniert, bei der Montage überbeansprucht oder besteht sie aus einem Material, das sich bei Betriebstemperatur entspannt, verringert sich die tatsächliche Kontaktfläche und der Schmierfilmwiderstand steigt. Die Kraft nimmt auch nach wiederholtem Stecken ab, wenn der Kontakt über seinen elastischen Bereich hinaus verformt wurde. Daher werden Steckfestigkeit und Kontaktwiderstand üblicherweise gemeinsam geprüft: Durch wiederholtes Stecken und Betätigen des Kontakts wird das Federverhalten sichtbar, das eine einmalige Messung nicht erfassen kann.
Kontaktoberflächenoxidation und -korrosion
Kupferlegierungen oxidieren leicht. Nickel verlangsamt diesen Prozess, und eine edle Oberflächenbeschichtung wie Gold verhindert ihn vollständig. Ist die Beschichtung an der Kontaktstelle dünn, porös oder fehlt sie ganz, reagiert das darunterliegende Metall mit Sauerstoff, Feuchtigkeit, Schwefelverbindungen und Chloriden. Außenleuchten sind allen vier Einflüssen ausgesetzt. Der entstehende Film ist dünn genug, um unsichtbar zu sein, aber dick genug, um elektrisch relevant zu sein. Installationen in Küstennähe und in industriellen Umgebungen beschleunigen diesen Prozess. Daher werden neben den Kontaktwiderstandsdaten häufig auch Ergebnisse eines Salzsprühtests angefordert.
Verschleiß der Beschichtung während der Steckzyklen
Bei jedem Ein- und Ausbauzyklus gleiten die beiden Kontaktflächen aneinander. Diese Reibung trägt die Oberfläche an der Kontaktstelle ab. Gold ist weich, daher kann eine dünne Goldschicht bis zum darunterliegenden Nickel abgetragen werden; Nickel oxidiert dann langsam, und der Widerstand steigt. Zinn verhält sich anders: Es verschleißt weniger stark, neigt aber zu Reibkorrosion. Dabei legen kleine, sich wiederholende Bewegungen frisches Metall frei, das oxidiert und isolierende Ablagerungen bildet. Die Anzahl der Zyklen, denen ein Bauteil tatsächlich ausgesetzt ist, ist entscheidend, ebenso wie die Art der Zyklen: vollständiges Einschieben oder nur teilweise Bewegung durch Vibration.
Verunreinigungen und mangelnde Paarungskompatibilität
Verunreinigungen gelangen aus verschiedenen Richtungen in die Kontakte: Rückstände von Beschichtungs- und Reinigungsprozessen, Staub und Salz aus der Luft sowie Abrieb, der durch den Kontakt selbst beim Verschleiß entsteht. Die Kompatibilität der Kontakte stellt die andere Hälfte des Problems dar. Die Kombination eines goldbeschichteten Kontakts mit einem zinnbeschichteten ist zwar nicht grundsätzlich falsch, verändert aber das Verschleiß- und Korrosionsverhalten im Vergleich zu einem passenden Paar und kann bei Feuchtigkeit den Ausfallmechanismus von Verschleiß auf galvanische Korrosion verschieben. Da ein Fotosteuerungssockel üblicherweise mit einer Buchse eines anderen Herstellers kombiniert wird, handelt es sich hierbei um eine systemweite Variable – die nicht allein vom Sockelhersteller beeinflusst werden kann.
Wie beeinflussen Kontaktmaterialien und Beschichtungen die Zuverlässigkeit?
Die Materialien eines Kontaktsystems sind nicht austauschbar, und keines von ihnen ist für sich genommen “das beste”. Jedes Material wird für eine bestimmte Funktion ausgewählt, und die Funktionen funktionieren nur im Zusammenspiel.
| Element | Hauptfunktion | Warum es verwendet wird | Was kann schiefgehen? |
|---|---|---|---|
| Phosphorbronze-Substrat | Federkraft plus Leitfähigkeit | Gutes elastisches Verhalten und hohe Ermüdungsbeständigkeit bei mäßiger Leitfähigkeit, sodass die Kontaktkraft über viele Zyklen erhalten bleibt. | Spannungsrelaxation bei anhaltend hoher Temperatur; Kraftverlust bei Überbeanspruchung der Montage |
| Messingsubstrat (z. B. H62) | Strombelastbarkeit mit Formbarkeit | Höhere Leitfähigkeit und geringere Kosten, gut geeignet für Leistungskontakte, bei denen eine separate Feder die Kraft bereitstellt | Geringere Federqualität; ist für die Kontaktkraft auf die umgebende Konstruktion angewiesen. |
| Nickel-Unterplatte | Diffusionsbarriere und Verschleißunterstützung | Trennt das Substrat von der edlen Oberfläche, verlangsamt die Interdiffusion und verleiht dem weichen Gold eine härtere Basis. | Zu dünnes oder poröses Material beeinträchtigt die Barrierefunktion; oxidiert, wenn es die äußerste Oberfläche bildet. |
| Goldfarben | Korrosionsfreie Kontaktfläche | Bildet kein isolierendes Oxid, daher bleibt der Widerstand niedrig und stabil, insbesondere bei geringer Kraft und niedrigem Strom. | Weiche und dünne Beschichtungen nutzen sich ab; Porosität bei geringer Schichtdicke legt Nickel frei |
| Zinn-Finish | Leitfähige Anschlussfläche | Kostengünstig, bewährt bei Stromanschlüssen, gut lötbar | Oberflächenoxid erfordert Kraftaufwand und Wischen zum Entfernen; Reibkorrosion bei Anwendungen mit geringen Bewegungen |
Die praktische Bedeutung dieser Tabelle liegt darin, dass die Materialliste eines Lieferanten lediglich den Ausgangspunkt darstellt. Entscheidend für die Zuverlässigkeit ist, ob der Schichtaufbau dem aktuellen Niveau, der Kontaktkraft und den Umgebungsbedingungen entspricht – und ob der Prozess diesen Schichtaufbau chargenübergreifend konsistent gewährleistet. Eine auf dem Papier korrekte Konstruktion, die jedoch ungleichmäßig aufgebracht wird, führt im praktischen Einsatz zu Fehlern, die in der Zeichnung nicht erkennbar sind.
JL-241J Kontaktkonstruktion: Ein praktisches Ingenieurbeispiel
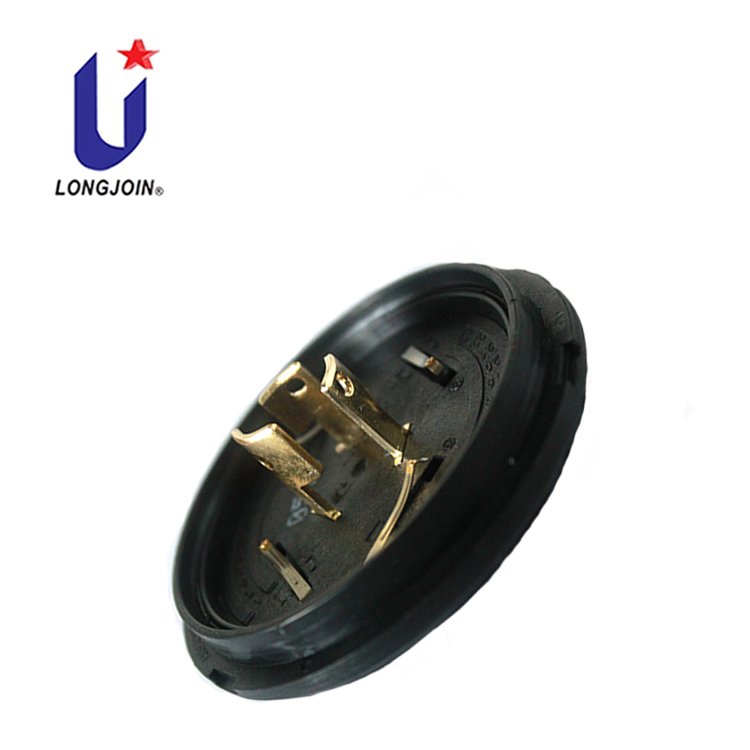
Die von Long-Join veröffentlichte Dokumentation für den JL-241J NEMA 7-Pin-Sockel unterscheidet zwei Kontaktgruppen, und diese Unterscheidung ist wichtiger, als eine allgemeine Aussage über “vergoldete Kontakte” vermuten lässt:
- Stromkontakte: H62 Messingsubstrat.
- Vier leitende Dimmstifte: Phosphorbronze-Substrat mit Gold- und Zinnbeschichtung über einer Nickelgrundierung.
- Nennleistung der Schnittstelle: Maximale Wechselspannung 480 V, 50/60 Hz, Nennstrom 15 A.
- Nennleistung des Signalkreises: 0–30 Vdc, maximal 250 mA.
Zwei Punkte sind anzumerken. Erstens ist es nicht korrekt, alle Kontakte im Sockel als Phosphorbronze zu bezeichnen. Die Leistungskontakte und die Dimmstifte verwenden aus verschiedenen Gründen unterschiedliche Substrate, und ein Käufer, der Angebote vergleicht, sollte Äpfel mit Äpfeln vergleichen. Zweitens ist die Materialangabe eine Konstruktionsspezifikation, keine Messung. Das Datenblatt des Herstellers dokumentiert Materialgruppen und Oberflächenarten; es veröffentlicht keine Werte für die Schichtdicke, den Kontaktwiderstand oder die Steckzeit einer bestimmten Produktionscharge.
Diese Unterscheidung ist kein Mangel in der Dokumentation – sie stellt die korrekte Abgrenzung dar. Die Schichtdicke ist ein Prozessparameter, der chargenabhängig variiert und durch Messung, nicht durch einen Katalog, überprüft wird. Ein Lieferant, der eine Schichtdickenangabe ohne Messnachweis liefert, hat Ihnen lediglich eine Marketingzahl, keinen Nachweis gegeben.
Die vollständige Dokumentation ist verfügbar in der JL-241J 7-poliges Materialdatenblatt und die Spezifikation für elektrische Baugruppen, Revision 2405V2. Produktinformationen finden Sie auf der Produktseite JL-241J.
Wie sollten OEM-Käufer die Leistungsfähigkeit von Kontakten überprüfen?
Die unten aufgeführten Prüfkriterien entsprechen den Anforderungen eines OEM für Lichtsteuerungen, bevor eine Basis für die Produktion freigegeben wird. Die rechte Spalte ist bewusst als Entscheidung des Käufers formuliert, da die Akzeptanzkriterien aus der Anwendung und den Kundenspezifikationen abgeleitet werden sollten und nicht aus den zufälligen Tests des Lieferanten.
| Zu prüfender Artikel | Was Sie anfordern sollten | Warum es wichtig ist | Käuferentscheidung zur Aufzeichnung |
|---|---|---|---|
| Anfangskontaktwiderstand | Messwert pro Kontakt, Methode und Prüfstrom | Legt die Ausgangsbasis für die Konstruktion fest. | Ihre eigene Obergrenze für die Anwendung, dokumentiert vor dem Test |
| Resistenz nach Paarungszyklen | Werte nach einer definierten Zykluszahl, wobei der Paarungsrezeptor identifiziert wurde | Zeigt, ob die Oberfläche Handhabung und Wartung übersteht. | Zyklenzahl, die für Ihre Installation und Ihr Servicemodell relevant ist |
| Resistenz nach Umwelteinwirkung | Werte nach Salzsprühtest, Feuchthitze- oder Temperaturwechseltest, je nach Anwendbarkeit | Zeigt Korrosionsverhalten auf, das von den Anfangswerten verdeckt wird. | Expositionsbedingungen, die zu Ihrer Zielgruppe passen |
| Kontaktkraft | Konstruktionskraft und wie sie über die Lebensdauer erhalten bleibt | Die Kraft beeinflusst die tatsächliche Kontaktfläche und den Filmzerfall. | Minimale Kraft, die Sie für die verwendete Gegenbuchse akzeptieren werden |
| Beschichtungsspezifikation | Oberflächenart, Untergrund und die Zeichnungsrevision, auf die sie sich bezieht | Bestimmt das Korrosions- und Verschleißverhalten | Schriftliche Bestätigung, dass die Revision mit den gelieferten Teilen übereinstimmt. |
| Messmethode | Vierleiter- (Kelvin) versus Zweileiter-Prüfstrom, Sondenpositionen | Bei Zweidrahtmessungen werden der Leitungs- und Sondenwiderstand berücksichtigt, daher sind die Ergebnisse nicht vergleichbar. | Eine Vierdrahtmessung ist erforderlich, damit die Ergebnisse zwischen den Lieferanten verglichen werden können. |
| Akzeptanzkriterien | Die vor dem Test vereinbarten Bestehens-/Nichtbestehensgrenzen | Ein Ergebnis ohne Kriterium kann nicht beurteilt werden. | Die Kriterien müssen vor der Probenprüfung schriftlich bestätigt werden. |
Noch ein Hinweis zur Messmethode: Eine Messung mit einem Trockenstromprüfgerät und eine Messung unter Nennstrom sind nicht identisch. Erstere charakterisiert die Grenzfläche; letztere berücksichtigt die strominduzierte Erwärmung. Fragen Sie nach, welches Gerät verwendet wurde, und vergleichen Sie nicht die Messwerte eines Trockenstromprüfgeräts eines Herstellers mit den Messwerten eines belasteten Prüfgeräts eines anderen.
Häufig gestellte Fragen
Was verursacht einen hohen Kontaktwiderstand in einer Fotosteuerungsbasis?
Meist ist es eine Kombination aus drei Faktoren: unzureichende Federkraft, die die tatsächliche Kontaktfläche verringert, Oberflächenfilme – Oxide, Anlaufen oder Verunreinigungen – an der Kontaktfläche und Verschleiß der Oberfläche an der Kontaktstelle nach wiederholtem Stecken. Verunreinigungen, die während der Montage oder durch die Umgebung eingebracht werden, verschlimmern diese Effekte. Da die drei Faktoren interagieren, kann ein Sockel, der im Neuzustand akzeptable Werte aufweist, nach thermischer Alterung oder nach einigen Dutzend Steckzyklen dennoch einen steigenden Widerstand zeigen.
Kann eine Vergoldung Kontaktfehler verhindern?
Nein. Gold beseitigt zwar einen Ausfallmechanismus – die Oberflächenoxidation –, da es keine isolierende Oxidschicht bildet. Es beseitigt jedoch weder Verschleiß, Verunreinigungen, unzureichende Federkraft noch mechanische Beschädigungen. Eine dünne oder poröse Goldschicht kann abgenutzt oder durchdrungen werden, wodurch die darunterliegende Platte freigelegt wird. Zudem entsteht bei einer Gold-Zinn-Kontaktfläche eine Grenzfläche zwischen zwei unterschiedlichen Metallen, die sich anders verhält als ein passendes Paar. Gold verbessert zwar die Korrosionsbeständigkeit, ersetzt aber nicht die korrekte Federkonstruktion und die Prozesskontrolle.
Warum wird Phosphorbronze für Federkontakte verwendet?
Phosphorbronze vereint eine gute elektrische Leitfähigkeit mit hoher Elastizität und Dauerfestigkeit. Dadurch kann ein geformter Kontakt über viele Auslenkungszyklen hinweg eine stabile Kraft aufrechterhalten. Aufgrund dieser Eigenschaften findet sie Verwendung in federbelasteten Kontakten und nicht in geraden, stromführenden Stäben, wo Messing mit höherer Leitfähigkeit und geringeren Kosten meist die bessere Wahl ist. Ihre thermische Grenze liegt im Dauerbetrieb nahe dem oberen Ende des zulässigen Temperaturbereichs: Die Federkraft lässt mit der Zeit nach.
Wie wird der Kontaktwiderstand gemessen?
Die Standardmethode in der Steckverbinderentwicklung ist die Vierleiter- oder Kelvin-Messung: Dabei wird ein Strom durch das Kontaktpaar geleitet und der Spannungsabfall mit einem separaten Messspitzenpaar gemessen, das so nah wie möglich an der Schnittstelle platziert wird. Dadurch werden der Leitungs- und Sondenwiderstand aus dem Messergebnis herausgerechnet. Prüfstrom, Sondenposition, Probenvorbereitung und Probenanzahl beeinflussen den Messwert. Daher ist ein reiner Messwert ohne Angabe der Messmethode nicht herstellerübergreifend vergleichbar.
Welche Dokumente sollten OEM-Käufer anfordern?
Mindestens erforderlich sind: die Zeichnung der genauen Konfiguration mit Revisionsnummer; die Spezifikation von Material und Oberfläche; Daten zum Kontaktwiderstand mit Angabe des Prüfverfahrens; Ergebnisse der Steckfestigkeitsprüfung mit Angabe der Steckdose; Daten zur Temperaturerhöhung, falls der Sockel Strom führt; Ergebnisse der Korrosionsprüfung mit Angabe des Prüfverfahrens und der Prüfdauer; sowie die Zertifizierungsdokumentation mit ihrem Geltungsbereich. Alles, was nicht in diesen Dokumenten enthalten ist, ist als offen zu dokumentieren und nicht als selbstverständlich anzunehmen.
Wichtigste Erkenntnisse
Der Kontaktwiderstand entsteht an der Grenzfläche, nicht im Metall selbst, und wird von der tatsächlichen Kontaktfläche, dem Zustand des Oberflächenfilms und der Federkraft bestimmt. Da die Verlustleistung dem Gesetz P = I²R folgt, führt eine im Milliohm-Bereich gemessene Erhöhung zu einer nennenswerten Erwärmung, die wiederum die Federrelaxation beschleunigt. Die Materialauswahl ist funktional und nicht hierarchisch: Phosphorbronze für die Federaufnahmen, Messing für die Leistungskontakte, Nickel als Barriere, Gold für eine stabile Signaloberfläche und Zinn für kostengünstige Leistungsanschlüsse. Beim JL-241J dokumentiert der Hersteller H62-Messing-Leistungskontakte und Phosphorbronze-Dimmstifte mit Gold- und Zinnbeschichtung über einer Nickel-Unterplattierung – eine Konstruktionsvorgabe, keine Angabe zur Schichtdicke oder zum Prüfprotokoll. Käufer sollten daher die Spezifikationen anhand von Messdaten mit einer festgelegten Methode und vereinbarten Akzeptanzkriterien prüfen und nicht allein auf Basis einer Beschreibung der Beschichtung.
Kontaktmaterial und technische Bewertung für JL-241J anfordern.
Senden Sie uns die Details, die die richtige Kontaktkonfiguration bestimmen, und unser Ingenieurteam wird Ihnen die entsprechenden Material- und Oberflächendokumentationen zukommen lassen.
- Erforderliche Produktkonfiguration (Pinanzahl, Kontaktanordnung)
- Nennstrom und Nennspannung der Anwendung
- Zielkontaktwiderstand und Ihre Messmethode
- Anwendungsumgebung (Küste, Industrie, Temperaturbereich)
- Geschätztes jährliches Einkaufsvolumen
Referenzen und technische Quellen
- Wie man die Zuverlässigkeit einer NEMA-Fotosteuerungsbasis vor dem Kauf in großen Mengen beurteilt — Säulenleitfaden, der die gesamte Evaluierungssequenz vor dem Kauf abdeckt.
- Materialdatenblatt für Long-Join JL-241J NEMA 7-Pin — Kontaktmaterialgruppen und Oberflächenarten.
- Spezifikation für die elektrische Baugruppe Long-Join JL-241J, Rev. 2405V2 — veröffentlichte Designbewertungen.
- Produktseite Long-Join JL-241J — Konfigurations- und Bestellinformationen.
- ANSI C136.41-2025 — Schnittstellenanforderungen für externe Verriegelungssteuerungen und Leuchten.


4-Antworten