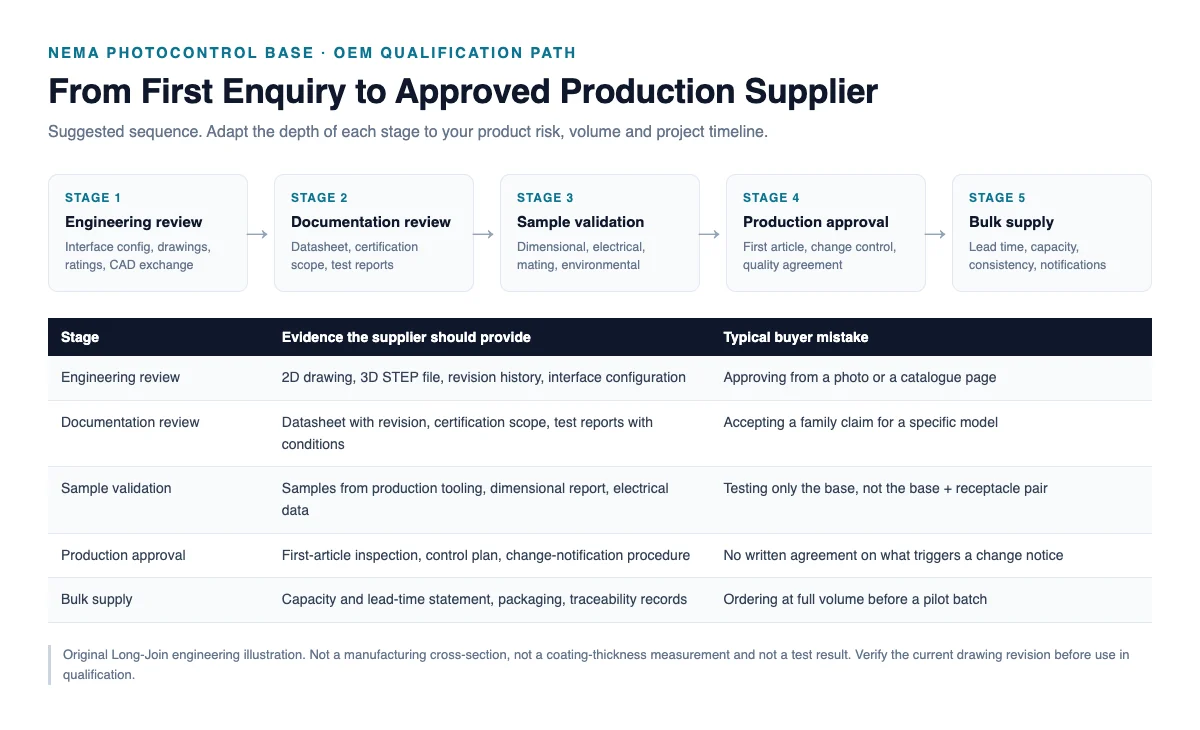
Kurze Antwort. Qualifizierung eines NEMA-Fotosteuerungsbasis Der Lieferant muss sieben Fragen anhand von Dokumenten statt Zusicherungen beantworten: Passt die Schnittstelle mechanisch? Sind die Kontaktmaterialien und die elektrischen Nachweise für die Last geeignet? Ist der Zertifizierungsumfang aktuell und anwendbar? Kann der Lieferant Konstruktionsdaten austauschen und Änderungen kontrollieren? Sind Qualitätskontrollen in der Fertigung vorhanden? Besteht ein Muster Ihre eigene Validierung? Und kann der Lieferant die Produktionsmenge mit Änderungsmitteilungen aufrechterhalten? Ein Lieferant, der die ersten beiden Punkte nicht nachweisen kann, ist unter keinen Umständen für eine Zulassung geeignet, da diese beiden Punkte in der Praxis aufgedeckt werden.

Warum ist die Lieferantenqualifizierung für OEMs von intelligenten Lichtsteuerungen wichtig?
Die meisten Hersteller von Lichtsteuerungssystemen fertigen die Sockel nicht selbst. Sie kaufen sie zu, integrieren sie in einen Controller und liefern diesen Controller in eine Leuchte, die eine Kommune voraussichtlich zehn Jahre lang betreiben wird. Der Sockel macht zwar nur einen kleinen Teil der Materialkosten aus, birgt aber ein hohes Ausfallrisiko, da er die einzige Komponente ist, die wiederholt verbunden, Witterungseinflüssen ausgesetzt und elektrisch belastet wird.
Das wirtschaftliche Risiko ist asymmetrisch. Eine bei der Wareneingangskontrolle festgestellte Ausschussware führt zu Verzögerungen. Derselbe Fehler, erst im Feld entdeckt, verursacht Ersatzlieferungen, Serviceeinsätze, Gewährleistungsleistungen, Probleme mit der Gemeinde und, bei öffentlichen Projekten, einen Reputationsschaden, der über das Produkt hinaus anhält. Die Lieferantenqualifizierung zielt darauf ab, diese Fehlererkennung so früh wie möglich im Produktionsprozess zu erkennen – idealerweise durch eine Dokumentenprüfung, bevor Teile gefertigt werden.
Es gibt einen zweiten Grund, der insbesondere für intelligente Steuerungen von Bedeutung ist. Moderne Steuerungen übertragen neben der Stromversorgung auch Dimm- und Kommunikationssignale, sodass der Sockel nicht mehr nur ein Stromanschluss ist. Er ist Teil eines Signalwegs, dessen Stabilität nicht nur die Sicherheit, sondern auch die Funktionalität beeinflusst. Eine Widerstandsdrift, die an einem Stromkontakt tolerierbar wäre, kann an einer 0–10-V-Steuerleitung einen Funktionsfehler verursachen.
Schritt 1 – NEMA-Schnittstellenkompatibilität prüfen
3-Pin- vs. 5-Pin- vs. 7-Pin-Konfigurationen
Die Anzahl der Pins bestimmt die Funktion, nicht nur die Geometrie. Eine 3-Pin-Konfiguration überträgt Stromversorgung und geschaltete Ausgänge. Eine 5- oder 7-Pin-Konfiguration bietet zusätzliche Steuerpositionen für die Dimmung und, im 7-Pin-Fall, zusätzliche Signal- oder Kommunikationskontakte gemäß ANSI C136.41. Der anzuwendende Schnittstellenstandard hängt von der Konfiguration ab. Eine für eine Konfiguration erstellte Qualifizierungsdatei sollte nicht ohne Prüfung der Unterschiede für eine andere Konfiguration wiederverwendet werden.
Bevor Sie Angebote vergleichen, ermitteln Sie, welche Konfiguration Ihr Controller tatsächlich benötigt, und vergewissern Sie sich, dass die Dokumentation des Anbieters genau diesen Code abdeckt. Produktfamilien umfassen oft mehrere Konfigurationen; ein Datenblatt, das die gesamte Familie beschreibt, ist kein Nachweis für eine einzelne Variante.
Mechanische Abmessungen und Passungsanforderungen
Die Kompatibilität der Schnittstelle ist eine Maßangabe und sollte anhand einer Zeichnung und nicht anhand eines Fotos überprüft werden. Entscheidend sind die Kontaktpositionen, die Geometrie der Verriegelungsvorrichtung, die Passgenauigkeit zur Verhinderung von Fehlsteckungen, die Gesamtgröße und die Dichtung. Bei einer abgedichteten Baugruppe ist die Dichtung Teil der Schnittstelle: Ein Sockel, der an einer Aufnahme korrekt abdichtet, dichtet möglicherweise nicht an einer anderen Aufnahme mit abweichender Oberflächenbeschaffenheit oder Ebenheit ab.
Zu den Anforderungen an die Steckverbinder gehören auch die Ein- und Aussteckkraft. Ist diese zu hoch, wird die Montage ungleichmäßig, was häufig zu beschädigten Kontakten im Feld führt; ist sie zu niedrig, kann sich die Steckverbinder unter Vibrationen lösen. Beide Werte lassen sich nicht anhand eines Katalogs ermitteln.
Leistungskontakte vs. Signalkontakte
Ein wichtiger Unterschied, der von Käufern oft übersehen wird: Die Basis ist keine einzelne elektrische Komponente. Sie verfügt über Leistungskontakte für den Laststrom und Signalkontakte für Steuersignale. Beide haben unterschiedliche Nennwerte, Materialien und Ausfallmechanismen. Die Dokumentation von Long-Join für die JL-241J gibt beispielsweise eine maximale Nennspannung von 480 V AC bei 15 A Nennstrom und eine Nennspannung von 0–30 V DC bei 250 mA für den Signalkreis an, mit Leistungskontakten aus H62-Messing und Dimmstiften aus Phosphorbronze.
Die Anwendung der Nennleistung auf die Signalkontakte oder die Prüfung nur des Strompfads ist ein häufiger Fehler bei der Qualifizierung. Beide Pfade benötigen separate Nachweise.
Schritt 2 – Kontaktmaterialien und elektrische Leistung bewerten
Dieser Schritt erfordert technisches Know-how und wird an anderer Stelle in dieser Reihe ausführlich behandelt: Kontaktwiderstand und Beschichtungsqualität für den Schnittstellenmechanismus, Zuverlässigkeitsprüfung für die Testmethoden und Vergoldung über Nickel für das Oberflächensystem. Was eine Lieferantenqualifizierungsprüfung aus diesen Bereichen benötigt, ist ein Dokumentensatz, keine detailliertere Erläuterung:
- Kontaktsubstrat pro Kontaktgruppe, wobei die Legierung angegeben wird – nicht nur “Kupferlegierung”.
- Beschichtungsspezifikation pro Region, mit Angabe der Unterplatte.
- Kontaktwiderstand Bei der Messmethode werden Stromstärke und Probenmenge geprüft, idealerweise vor und nach der Konditionierung.
- Temperaturanstieg bei Nennstromstärke und mit der beschriebenen Montageanordnung.
- Paarungsbeständigkeit mit der Zykluszählung und der Identifizierung des Paarungsrezeptakels.
Ein wichtiger Hinweis zum Lesen dieser Liste: Ein Lieferant kann einige dieser Punkte erfüllen, andere jedoch nicht. Die Qualifizierungsentscheidung basiert nicht darauf, ob der Lieferant alle Punkte abdeckt, sondern darauf, ob jede Lücke erfasst und im Hinblick auf ein definiertes Risiko akzeptiert wurde. Ein bekannter und akzeptierter offener Punkt ist handhabbar; ein als erledigt angenommener offener Punkt hingegen nicht.
Schritt 3 – Überprüfung der Zertifizierungs- und Konformitätsdokumentation
In der Präsentation eines Anbieters werden häufig vier unterschiedliche Aussagen vermischt, die jedoch getrennt bleiben sollten:
| Beanspruchen | Was es tatsächlich bedeutet | Was der Käufer tun muss |
|---|---|---|
| UL-anerkannte Komponente | Die Komponente wurde gemäß den geltenden Anforderungen unter Akzeptanzbedingungen für die Integration in ein größeres, zu zertifizierendes Produkt bewertet. | Bitte bestätigen Sie den aktuellen Dateiumfang, das genaue Modell, die Bewertungen und die Akzeptanzbedingungen. |
| UL-gelistetes Endprodukt | Ein vollständiges Produkt wird für seinen vorgesehenen Zweck zertifiziert. | Prüfen Sie, ob es für das Produkt gilt, das Sie kaufen, und nicht für den Controller, den Sie bauen. |
| ANSI C136.10 / C136.41 Schnittstellenkompatibilität | Die Schnittstelle entspricht den veröffentlichten mechanischen, elektrischen und Kennzeichnungsanforderungen für den Steuerungstyp. | Bitte bestätigen Sie, welche Edition Sie verwenden und ob Ihre Konfiguration abgedeckt ist. |
| RoHS-Dokumentation | Deklaration der beschränkten Stoffe für die gelieferten Materialien | Prüfen Sie, ob die Deklaration mit der Teilenummer und der Revision übereinstimmt. |
Diese beiden Aspekte sind getrennt, da sie unterschiedliche Fragen beantworten. Schnittstellenkonformität bedeutet nicht automatisch eine Zertifizierung; eine Zertifizierung bedeutet nicht automatisch die Konformität der Schnittstelle mit der neuesten Version; und beides bedeutet auch nicht, dass Ihre kundenspezifische Validierung durchgeführt wurde. UL-anerkannt vs. Zuverlässigkeitsgeprüft deckt den Unterschied vollständig ab.
Schritt 4 – Beurteilung der Unterstützung in den Bereichen Engineering und CAD-Design
Diese Frage taucht in nahezu jeder ernsthaften OEM-Anfrage auf und sollte direkt statt allgemein beantwortet werden. Käufer fragen, ob ein Lieferant mit Creo, SolidWorks, Siemens NX oder einer anderen Plattform arbeitet und ob STEP/STP-Dateien, 2D-Zeichnungen und Konstruktionsrevisionen verfügbar sind.
Die ehrliche Antwort lautet: Die CAD-Plattform ist kein Qualifikationskriterium.. Entscheidend ist, ob der Lieferant präzise und aktuelle Konstruktionsdaten in einem für Ihr Team nutzbaren Format liefern und Änderungen eindeutig verwalten kann. Ein Lieferant, der zwar Ihre bevorzugte Software nutzt, aber veraltete Zeichnungen liefert, ist ein schlechterer Partner als einer, der eine andere Plattform verwendet, die zuverlässig saubere STEP-Dateien exportiert und Änderungen kontrolliert.
Die Fragen, die tatsächlich diskriminieren, sind also:
- Können Sie eine STEP-Datei (AP214 oder AP242) mit der exakten Konfiguration liefern, deren Abmessungen der 2D-Zeichnung entsprechen?
- Stellt das 3D-Modell das Serienteil getreu dar, einschließlich der Kontaktpositionen und der Verriegelungsfunktion?
- Wie werden Zeichnungsrevisionen identifiziert und wie werde ich benachrichtigt, wenn sich Geometrie oder Material ändern?
- Können Sie einen Änderungsantrag prüfen und eine Machbarkeitsstudie für die Fertigung erstellen?
- Welches 2D-Zeichnungsformat verwenden Sie, und enthält es Toleranzen und einen Revisionsblock?
Hinweis zu den Angaben: Dieser Artikel nennt nicht die von Long-Join für den JL-241J verwendete CAD-Plattform, da dies nicht offiziell als veröffentlichte Funktion bestätigt wurde. Festzuhalten ist jedoch die Anforderung: Ein Anbieter sollte klar angeben können, welche Formate er liefern kann, und diese Aussage anhand einer Beispieldatei belegen, bevor Sie sich für ein Programm entscheiden.
Schritt 5 – Überprüfung der Fertigungsqualitätskontrolle
Qualitätskontrolle ist ein Prozessnachweis, daher sollten Sie die Prozessdokumentation anstelle eines Zertifikats anfordern. Die folgenden sechs Elemente stellen das Minimum dar, das ein OEM normalerweise erwartet, und jedes sollte durch ein Verfahren, ein Protokoll oder einen Beispielbericht belegt sein:
| Element | Was es umfassen sollte | Nachweise, die angefordert werden sollen |
|---|---|---|
| Wareneingangsprüfung | Überprüfung der Harzsorte, der Kontaktlegierung und der Beschichtungszufuhr | Inspektionsplan und ein Musterprotokoll |
| Prozessbegleitende Inspektion | Formparameter, Einlegeplatzierung, Montageprüfungen | Kontrollplan mit Prüffrequenz |
| Endabnahme | Maß-, Sicht- und elektrische Prüfungen an fertigen Teilen | Stichprobenplan und Annahmekriterien |
| Materialrückverfolgbarkeit | Verknüpfung zwischen einer versandten Charge und ihren Materialpartien | Chargenkennzeichnungssystem und Rückverfolgbarkeitsaufzeichnung |
| Kontrolle von Abweichungen | Trennung, Entsorgung und Korrekturmaßnahmen | NCR-Verfahren und ein abgeschlossenes Beispiel |
| Veränderungsmanagement | Benachrichtigung vor Material-, Prozess- oder Werkzeugänderungen | Schriftliches Änderungsmitteilungsverfahren |
Zwei dieser Aspekte sind in der Praxis wichtiger als die übrigen. Das Änderungsmanagement verhindert stillschweigende Materialaustausche – eine Material- oder Beschichtungsänderung, die niemand mitgeteilt hat, ist die klassische Ursache dafür, dass ein Produkt, das die Qualifizierung bestanden hat, ein Jahr später versagt. Die Rückverfolgbarkeit von Materialien ermöglicht es, ein Problem im Feld einer Charge und nicht einem Lieferjahr zuzuordnen. Kann ein Lieferant einen der beiden Prozesse nicht genau beschreiben, sollte der gesamte Qualitätsbereich als nicht verifiziert betrachtet werden, anstatt von einem Standardsystem auszugehen.
Schritt 6 – Durchführung der Proben- und technischen Validierung
Anhand von Beispielen wird die Realität überprüft, und die Validierung sollte strukturiert und nicht explorativ erfolgen:
- Zeichnungsrezension — Vergleichen Sie die mitgelieferte Zeichnung mit Ihren Schnittstellenanforderungen, bevor die Teile eintreffen.
- Maßprüfung — kritische Maße im Vergleich zur Zeichnung, wobei Lehrenwert und Messmethode definiert sind.
- Elektrische Messung — Kontaktwiderstand an den Anschlüssen für Stromversorgung und Signal, gemessen mit einer Vierdrahtmethode.
- Paarungstest — mit der Aufnahme, die Sie tatsächlich verwenden werden, wobei Sie die Einführ- und Entnahmekraft messen und den Sitz überprüfen.
- Umweltauflagen — die für Ihren Markt erforderlichen Einwirkungen; Salznebel oder feuchte Hitze, je nach Bedarf.
- Bewertungsgenehmigung — eine schriftliche Aufzeichnung darüber, was beschlossen wurde, worauf verzichtet wurde und auf welcher Grundlage.
Die Muster sollten aus der Serienfertigung stammen, nicht aus einem Pilotprojekt, und dies sollte im Bericht vermerkt sein. Ein mit einem anderen Werkzeug hergestelltes Muster kann hinsichtlich Abmessungen und Prozesskontrolle von der Serienfertigung abweichen – und die Unterschiede zeigen sich üblicherweise genau in den Bereichen, die am schwierigsten zu prüfen sind.
Schritt 7 – Bewertung der Fähigkeit zur Massenversorgung
Die kommerzielle Leistungsfähigkeit ist der letzte Schritt und beruht meist auf Vertrauen. Verlangen Sie nach überprüfbaren Aussagen: Produktionskapazität im Verhältnis zu Ihrem Jahresvolumen, Standardlieferzeit mit Angabe der Berechnungsgrundlage, Mindestbestellmenge, Eigentums- und Wartungsvereinbarungen für Werkzeuge sowie das Vorgehen bei Kapazitätsengpässen. Ein Lieferant, der keine Lieferzeitberechnungsgrundlage angeben kann, hat Ihnen keine Lieferzeit genannt.
Drei Fragen verdienen besondere Aufmerksamkeit. Erstens:, ÄnderungsbenachrichtigungZweitens: Was löst eine Benachrichtigung aus, wie lange muss diese erfolgen und an wen ist sie zu richten?, langfristige VersorgungWas geschieht, wenn ein Material oder ein Unterlieferant nicht mehr verfügbar ist, und gibt es eine Vereinbarung über einen letzten Einkauf? Drittens:, KonsistenzWelche Belege gibt es dafür, dass die Chargenvariabilität kontrolliert wird? Dies ist eine Prozessfrage und keine Kapazitätsfrage.
In diesem Artikel werden für die JL-241J keine Angaben zu Kapazität, Ausbeute, Lieferzeit oder Mindestbestellmenge gemacht. Diese Angaben sind kommerzielle Zusagen, die Sie für Ihre konkrete Bestellung schriftlich vom Lieferanten erhalten müssen.
NEMA Photocontrol Base Lieferantenbewertung
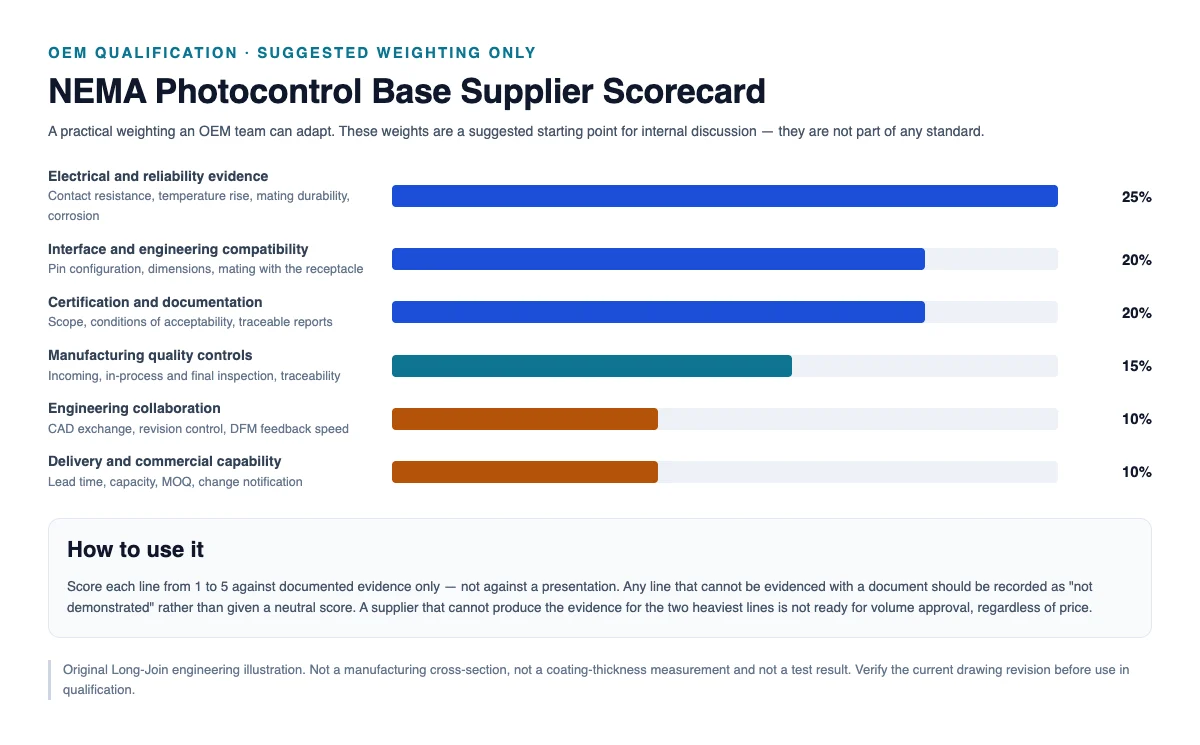
Die untenstehende Gewichtung dient als Vorschlag für einen Ausgangspunkt für interne Diskussionen. Sie stellt keinen internationalen Standard dar und sollte an das Risikoprofil des jeweiligen Projekts angepasst werden – beispielsweise werden Korrosionsnachweise bei einem kommunalen Küstenprogramm und einer Sanierung eines geschützten Industriegebäudes nicht gleich gewichtet.
| Dimension | Empfohlenes Gewicht | Welche Beweise sprechen dafür? |
|---|---|---|
| Schnittstellen- und technische Kompatibilität | 20% | Zeichnungsübereinstimmung, Abmessungen, Passung mit der tatsächlichen Fassung |
| Elektrische und Zuverlässigkeitsnachweise | 25% | Kontaktwiderstand, Temperaturanstieg, Steckfestigkeit, Korrosion – mit Methode und Werten |
| Zertifizierung und Dokumentation | 20% | Aktueller Dateiumfang, Annahmebedingungen, nachvollziehbare Berichte |
| Qualitätskontrollen in der Fertigung | 15% | Prüfplan, Rückverfolgbarkeit, Abweichungs- und Änderungskontrollverfahren |
| Zusammenarbeit im Ingenieurwesen | 10% | CAD-Austausch, Versionskontrolle, schnelle Reaktion auf Konstruktionsanfragen |
| Liefer- und Vertriebskapazität | 10% | Lieferzeitbasis, Kapazität, Mindestbestellmenge, Benachrichtigungszusagen |
Zwei Regeln machen eine Bewertungskarte nützlich statt nur dekorativ. Bewertet werden ausschließlich anhand dokumentierter Belege – eine Präsentation gilt nicht als Beleg. Und jede Position, die nicht belegt werden kann, sollte als “nicht demonstriert” vermerkt werden, anstatt eine neutrale mittlere Punktzahl zu vergeben, da die mittlere Punktzahl eine unbekannte Position stillschweigend in ein „bestanden“ umwandelt.
JL-241J als praktisches OEM-Evaluierungsbeispiel
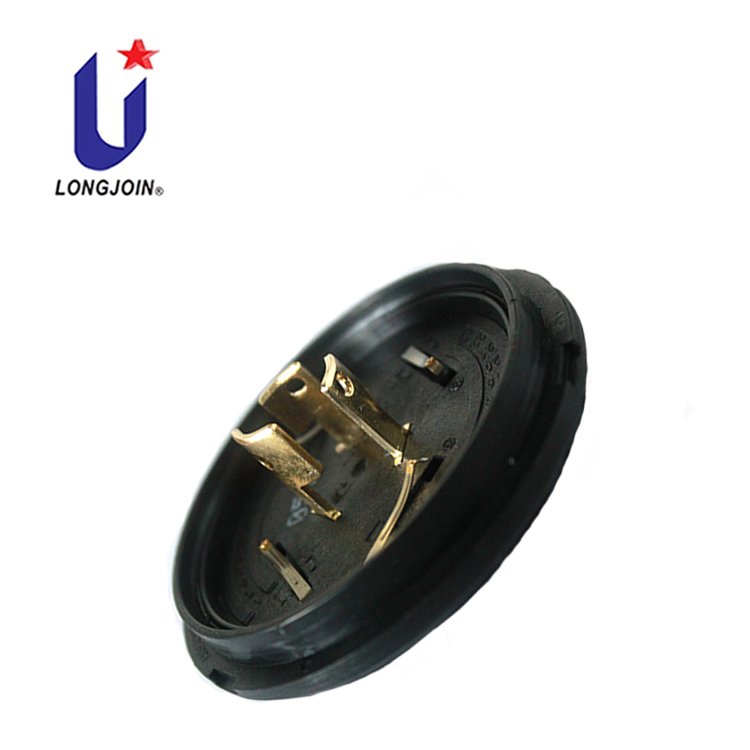
Angewendet auf ein reales Produkt, sieht der Prozess folgendermaßen aus: Der JL-241J NEMA 7-Pin-Sockel ist mit PBT-Basismaterial, einer maximalen Netzspannung von 480 V AC bei 50/60 Hz und einer Nennlast von 15 A, einer Signalspannung von 0–30 V DC bei 250 mA, einem Betriebstemperaturbereich von −40 °C bis +70 °C und einer Dichtungsanordnung gemäß der genehmigten Montagezeichnung dokumentiert. Es werden verschiedene Materialgruppen unterschieden: H62-Messing für die Leistungskontakte, Phosphorbronze für die vier Dimmstifte, jeweils mit Gold- und Zinnbeschichtung auf Nickelgrundierung.
Die Dokumentation dient einem technischen Vergleich – Konfiguration, Nennwerte, Materialien, Schnittstellen. Sie ersetzt jedoch nicht die oben genannten Qualifizierungsschritte. Der Zertifizierungsstatus muss anhand der aktuellen Aufzeichnungen überprüft werden; Prüfnachweise für Ihre spezifischen Abnahmekriterien müssen angefordert werden; die CAD-Austauschfähigkeit und die Fertigungsqualitätsverfahren müssen direkt bestätigt werden; und die kommerziellen Bedingungen müssen schriftlich vereinbart werden.
Produktinformationen: JL-241J NEMA-Fotosteuerungsbasis. Weiterführende technische Hintergrundinformationen finden sich im Säulenleitfaden., Wie man die Zuverlässigkeit einer NEMA-Fotosteuerungsbasis vor dem Kauf in großen Mengen beurteilt.
Häufig gestellte Fragen
Was sollten OEM-Käufer vor der Auswahl eines Lieferanten für NEMA-Basissysteme überprüfen?
Sieben Punkte, jeweils mit einem zugehörigen Dokument: Schnittstellenabmessungen gemäß Ihrer Zeichnung; Kontaktmaterialien und elektrische Nachweise für Strom- und Signalwege; Zertifizierungsumfang und Akzeptanzbedingungen für das genaue Modell; CAD-Austausch- und Revisionskontrollmöglichkeiten; Verfahren zur Qualitätssicherung in der Fertigung; ein Ergebnis der Stichprobenvalidierung an produktionsgefertigten Teilen; und kommerzielle Bedingungen einschließlich Lieferzeit, Kapazität und Änderungsmitteilung.
Reicht die UL-Anerkennung für die Lieferantenqualifizierung aus?
Nein. Die Bauteilzertifizierung bestätigt, dass das Bauteil unter Akzeptanzbedingungen gemäß den geltenden Anforderungen geprüft wurde. Sie bestätigt weder die Einhaltung Ihrer Kriterien hinsichtlich Lebensdauer, Temperaturanstieg oder Korrosion noch die Implementierung von Qualitätskontrollen in der Fertigung oder die Fähigkeit des Lieferanten, die Produktionsmenge zu bewältigen. Sie ist nur ein Faktor unter mehreren und muss für das von Ihnen gekaufte Modell aktuell sein.
Können die Lieferanten STEP-Dateien für die Controller-Integration bereitstellen?
Lieferanten dieser Bauteilklasse können in der Regel Muster bereitstellen, jedoch variieren Verfügbarkeit und Modellgenauigkeit. Fordern Sie daher vor einer Bestellung ein Muster an. Hilfreich ist eine STEP-Datei mit der exakten Konfiguration, die der 2D-Zeichnung und dem Serienteil entspricht, sowie eine Angabe der verwendeten AP-Version und der Art der Revisionskennzeichnung.
Hat die Wahl der CAD-Software Auswirkungen auf die Lieferantenqualifizierung?
Nicht direkt. Die Plattform ist eine Frage der Präferenz; die Qualifikationskriterien sind Genauigkeit, Formatkompatibilität und Revisionskontrolle. Ein Lieferant, der auf einer anderen CAD-Plattform zuverlässige STEP-Dateien und disziplinierte Revisionen liefert, ist ein besserer Partner als einer, der auf Ihrer Plattform veraltete Zeichnungen liefert. Beurteilen Sie die Ergebnisse, nicht den Softwarenamen.
Sollen Sockel und Fassung zusammen geprüft werden?
Ja, mindestens einmal im Programm. Die Kontaktfläche ist ein Paar: Beschichtung, Kontaktgeometrie, Toleranzen und Kontaktkraft sind Eigenschaften des zusammenpassenden Systems. Die Prüfung eines einzelnen Sockels an einer nicht spezifizierten Aufnahme liefert ein Ergebnis, das sich möglicherweise nicht auf Ihre Baugruppe übertragen lässt und keine Oberflächeninkompatibilität zwischen den Teilen der beiden Lieferanten aufdeckt.
Welche Dokumente werden vor dem Kauf größerer Mengen benötigt?
Genehmigte Zeichnung mit Revisionen; Material- und Oberflächenspezifikation; Zertifizierungsumfang mit Akzeptanzbedingungen; Prüfberichte für die Anforderungen Ihrer Spezifikation, jeweils mit Methode, Bedingungen, Probenmenge, Akzeptanzkriterien und Messwerten; Erstmusterprüfbericht; Qualitätsvereinbarung oder Kontrollplan; und schriftliche Geschäftsbedingungen, die Lieferzeit, Kapazität, Mindestbestellmenge und Änderungsmitteilung regeln.
Wichtigste Erkenntnisse
Die Lieferantenqualifizierung beginnt mit der Dokumentation und endet mit der kommerziellen Prüfung. Schnittstellenkompatibilität, Nachweise zu elektrischen Eigenschaften und Zuverlässigkeit, Zertifizierungsumfang, Austausch von Konstruktionsdaten, Fertigungskontrollen, Mustervalidierung und die Fähigkeit zur Massenlieferung erfordern jeweils spezifische Nachweise – und jede Linie ohne diese Nachweise sollte als offen und nicht als angenommen betrachtet werden. Bei der CAD-Frage geht es um die Ergebnisse, nicht um Softwaremarken. Die Zertifizierung beantwortet eine spezifischere Frage, als die meisten Einkäufer annehmen. Eine gewichtete Bewertungsmatrix ist nur dann hilfreich, wenn sie sich strikt an den Nachweisen orientiert und die beiden wichtigsten Kriterien zuerst in der Praxis geprüft werden.
Fordern Sie ein JL-241J OEM-Lieferantenqualifizierungspaket an.
Senden Sie uns Ihre Programmanforderungen und wir antworten Ihnen mit der für Ihre Konfiguration verfügbaren Dokumentation sowie einer klaren Angabe, welche Punkte einer weiteren Überprüfung bedürfen.
- Firmenname und geschäftliche E-Mail-Adresse
- Erforderliche Konfiguration und Controller-Anwendung
- CAD- und Zeichnungsanforderungen (Formate, 2D/3D)
- Zertifizierungs- und Prüfungsanforderungen
- Erwartetes Jahresvolumen und Projektzeitplan
Referenzen und technische Quellen
- Wie man die Zuverlässigkeit einer NEMA-Fotosteuerungsbasis vor dem Kauf in großen Mengen beurteilt — Säulenleitfaden, der die gesamte Evaluierungssequenz abdeckt.
- Warum sind Kontaktwiderstand und Beschichtungsqualität bei NEMA-Fotosteuerungsbasen wichtig? — Kontaktschnittstelle und Materialien.
- Welche Tests muss ein NEMA-Fotosteuerungssockel bestehen? — Testmethoden und Berichtsprüfung.
- UL-anerkannt vs. Zuverlässigkeitsgeprüft — Zertifizierungsumfang und -prüfung.
- Wie verbessert eine Gold-über-Nickel-Beschichtung die Zuverlässigkeit des Basiskontakts der Fotosteuerung? — Systementwicklung abschließen.
- ANSI C136.41-2025 — Schnittstellenanforderungen für externe Verriegelungssteuerungen und Leuchten.
- UL Solutions – Komponentenzertifizierung — Umfang der Komponentenzertifizierungsprogramme.