
Respuesta rápida. Una base de fotocontrol NEMA se evalúa normalmente mediante cuatro pruebas: durabilidad de acoplamiento y desacoplamiento, resistencia de contacto, aumento de temperatura bajo corriente nominal y exposición a niebla salina o corrosión. Cada prueba responde a una pregunta diferente y ninguna abarca a las demás. El resultado de la prueba depende menos de las pruebas realizadas que de si las condiciones de la prueba, la identidad de la muestra y los criterios de aceptación se definieron antes de la prueba, y de si el informe registra los valores medidos en lugar de una simple declaración de "aprobado".
¿Qué pruebas de fiabilidad son importantes para las bases de fotocontrol NEMA?
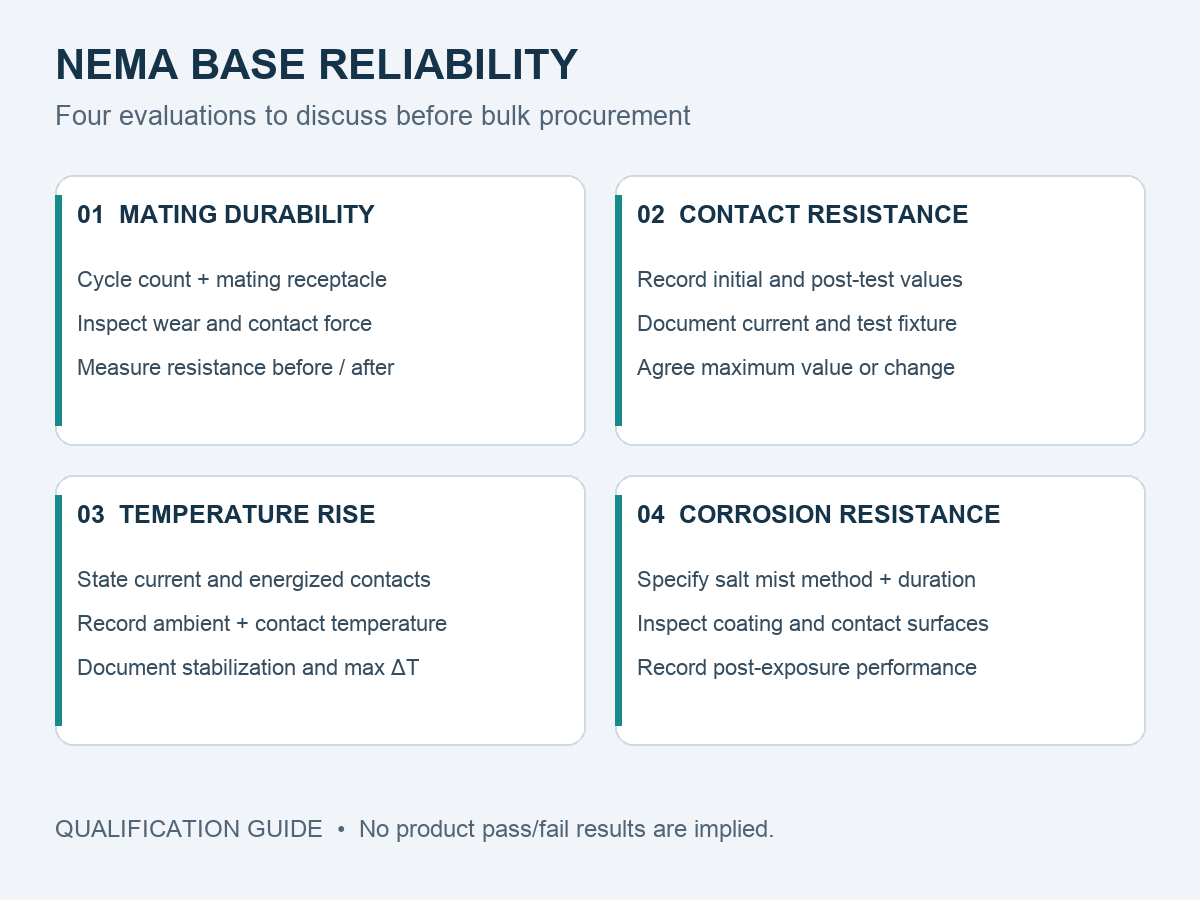
Las cuatro pruebas que se describen a continuación aparecen con frecuencia en los programas de cualificación de fabricantes de equipos originales (OEM) para componentes de control de iluminación. No son las únicas pruebas que un proyecto puede requerir, y el orden en que se enumeran no indica una clasificación por importancia: un proyecto que solo experimenta un ciclo de acoplamiento sigue teniendo en cuenta la corrosión, y un proyecto en un clima seco sigue teniendo en cuenta la fuerza del resorte.
| Prueba | Objetivo de la prueba | Mecanismo de fallo típico que expone | Datos a registrar | Lo que el comprador debe revisar |
|---|---|---|---|---|
| Durabilidad de apareamiento y desacoplamiento | Confirme la estabilidad mecánica y eléctrica después de repetidos ciclos de conexión. | Deformación del resorte, pérdida de fuerza de contacto, desgaste del acabado, daños en el mecanismo de bloqueo. | Número de ciclos, receptáculo de apareamiento utilizado, resistencia antes y después, estado visual | Si el recuento de ciclos coincide con su modelo de servicio y qué receptáculo se utilizó. |
| Resistencia de contacto | Cuantificar la resistencia añadida por la interfaz separable | Crecimiento de la película, contaminación, fuerza normal insuficiente | Método, corriente de prueba, cantidad de muestra, valores iniciales y posteriores a la prueba. | Método de cuatro cables, corriente de prueba y si existen valores de post-acondicionamiento. |
| Aumento de temperatura | Establecer el calentamiento de la interfaz a la corriente nominal. | Sobrecalentamiento localizado, descontrol térmico de la resistencia de contacto. | Corriente, ambiente, puntos de medición, criterio de estabilización, ΔT medido | Si la corriente es igual a su carga y si el montaje refleja el uso real. |
| Niebla salina / corrosión | Compare la resistencia a la corrosión del sistema de acabado. | Picaduras, corrosión del metal base a través de la porosidad, deriva de la resistencia | Método y edición, duración, estado de la muestra, criterios de inspección, valores eléctricos posteriores a la prueba. | Duración en función del entorno y si se repitieron las mediciones eléctricas. |
Prueba 1: Durabilidad del apareamiento y desacoplamiento
¿Por qué el acoplamiento repetido puede dañar los contactos de los resortes?
Un contacto de resorte funciona dentro de un estrecho margen elástico. Cada inserción lo desvía; cada extracción le permite recuperar su forma original. Mientras la deflexión se mantenga dentro del rango elástico, el contacto recupera su fuerza. Dos factores invalidan esta suposición. Primero, la sobredeflexión: si la base se fuerza sobre un receptáculo con tolerancias más ajustadas o se inserta en ángulo, parte de la deflexión se convierte en una deformación permanente y el resorte ya no recupera su fuerza de diseño. Segundo, el desgaste en el punto de contacto: el deslizamiento elimina el acabado, y los residuos generados por dicho desgaste pueden alojarse en la interfaz.
El resultado es una pérdida gradual de rendimiento que resulta imperceptible en una pieza nueva. Una base puede superar una inspección dimensional y una verificación eléctrica inicial, y aun así degradarse más rápido de lo esperado una vez instalada y sometida a mantenimiento varias veces. Por ello, las pruebas de durabilidad suelen ir seguidas de una medición de resistencia en lugar de una simple inspección visual: lo importante es la resistencia tras el ciclo, no la apariencia.
¿Qué se debe medir antes y después de practicar ciclismo?
Como mínimo, se requiere la resistencia de contacto por contacto antes del ciclo, la misma medición después del ciclo y un registro del receptáculo utilizado para la prueba. El receptáculo es importante porque la interfaz es un par: probar una base con un receptáculo con diferente recubrimiento, geometría de contacto o tolerancias diferentes produce un resultado que podría no ser aplicable a su ensamblaje. Si el informe no identifica la pieza de acoplamiento, el resultado no se puede reproducir.
Entre las adiciones útiles se incluyen la medición de la fuerza de contacto antes y después, la inspección visual o con baja magnificación de los puntos de contacto y una nota sobre si los ciclos fueron inserciones completas o movimientos parciales. El micromovimiento inducido por vibración constituye un caso de carga diferente al de un técnico de servicio que retira un controlador, y produce un modo de falla distinto.
¿Son obligatorios 100 o 200 ciclos de apareamiento?
No, no como un requisito general aplicable a todas las bases de fotocontrol NEMA. Algunos programas de cualificación de fabricantes de equipos originales (OEM) especifican 100 o 200 ciclos, y estas cifras son perfectamente razonables como requisitos del cliente para una aplicación determinada. Sin embargo, no deben presentarse como un recuento de ciclos obligatorio impuesto uniformemente por la norma ANSI C136.41 ni por ningún otro documento. Las normas de interfaz definen los requisitos mecánicos, eléctricos y de marcado para la interfaz de control; no establecen una cifra de durabilidad universal para todas las configuraciones de producto.
El enfoque correcto es el siguiente: su proyecto define el número de ciclos requerido, basándose en la frecuencia con la que se retirará el controlador durante su vida útil, más un margen de seguridad. A continuación, se le pide al proveedor que realice pruebas con ese número y que informe del resultado. Un proveedor que afirma haber realizado pruebas de hasta 200 ciclos sin especificar la norma que lo exige ni el tipo de receptáculo utilizado, le está proporcionando una cifra sin fundamento.
Prueba 2: Resistencia de contacto
¿Cómo se evalúa la resistencia de contacto?
El método estándar en ingeniería es la medición de cuatro hilos, o Kelvin. Una fuente de corriente aplica una corriente conocida a través del par de contactos; un par de sondas de voltaje independientes miden la caída de tensión en la interfaz. Dado que el circuito de voltaje prácticamente no transporta corriente, la resistencia de los cables y las sondas no influye en el resultado. En cambio, una medición de dos hilos incluye todo lo que se encuentra entre los terminales del medidor y no se puede comparar con una medición de cuatro hilos.
La corriente de prueba también modifica lo que se mide. Una medición en circuito seco, realizada con baja corriente, caracteriza la película de interfaz sin calentarla. Una medición con corriente nominal incluye el efecto de dicho calentamiento. Ambas son válidas; responden a preguntas diferentes y no deben mezclarse en una tabla comparativa.
¿Por qué son importantes las mediciones iniciales y posteriores a la prueba?
Un valor inicial indica que el diseño parte de una buena base, pero no aporta información sobre la estabilidad. La información que realmente necesita el comprador es la variación de la resistencia: cuánto varió tras ciclos de carga y descarga, exposición térmica y pruebas de corrosión. Un contacto que comienza con un valor bajo y se mantiene estable es diferente de uno que comienza con un valor bajo y duplica su resistencia tras veinte ciclos, aunque ambos superarían una inspección de primera muestra.
Esta es la deficiencia más común en la documentación de los proveedores: un informe que contiene únicamente valores iniciales. No se trata de una práctica deshonesta, pero resulta incompleta para fines de calificación y debe registrarse como tal.
¿Qué debe contener un informe de resistencia de contacto?
- Método de medición (de cuatro hilos o de dos hilos) e instrumento utilizado
- Corriente de prueba y si la medición se realizó en circuito seco o con carga.
- Número de muestras y cómo fueron seleccionadas.
- Ubicaciones de la sonda: lado de la base, lado del receptáculo o a través del par acoplado.
- Acondicionamiento aplicado antes de la medición (ninguno, ciclado, térmico, corrosión)
- Valores individuales por contacto, no solo un promedio.
- El criterio de aceptación con el que se está evaluando el resultado.
No se especifica aquí ningún límite concreto en miliohmios, deliberadamente. El valor aceptable depende del diseño del contacto, la corriente que transporta, el método de medición y las especificaciones del cliente. Utilizar un valor de un producto ajeno como umbral universal es peor que no tener ninguno, ya que genera una falsa sensación de seguridad.
Prueba 3: Aumento de temperatura bajo corriente nominal
¿Qué es el aumento de temperatura?
El aumento de temperatura es la diferencia entre la temperatura medida en el contacto (o en un punto definido del conjunto) y la temperatura ambiente, una vez que el conjunto ha alcanzado el equilibrio térmico a una corriente específica. Se trata de una medición del sistema, no de una propiedad del material: el mismo contacto en el aire libre y dentro de una carcasa sellada de luminaria no alcanzará el mismo valor.
El equilibrio forma parte de la definición. Una lectura tomada antes de que la temperatura se haya estabilizado subestima el resultado, y el informe debe indicar el criterio de estabilización; por ejemplo, una variación inferior a 1 K durante un período definido.
¿Cómo afectan la resistencia de contacto y la corriente al calentamiento?
La disipación en la interfaz es igual al cuadrado de la corriente multiplicado por la resistencia de la interfaz, por lo que el calentamiento aumenta más rápido que la carga. Duplicar la corriente cuadruplica la disipación con una resistencia constante, y un aumento de la resistencia la agrava. Este es el mecanismo que explica el conocido patrón de fallos en el que una conexión que funciona correctamente durante la puesta en marcha empieza a presentar problemas a lo largo de los meses a medida que su resistencia de interfaz aumenta gradualmente.
¿Qué configuración de prueba y qué resultados deben revisar los compradores?
Muchas especificaciones de fabricantes de equipos originales (OEM) establecen un límite de aumento de temperatura de aproximadamente 30 K por encima de la temperatura ambiente a la corriente nominal. Este es un requisito común del cliente, no una regla universal: su aplicabilidad depende de la configuración del producto, la norma aplicable y las condiciones ambientales especificadas. Un informe debe interpretarse en función del requisito para el que fue redactado.
En el caso específico del JL-241J, la hoja de datos publicada indica una tensión de interfaz de alimentación máxima de 480 V CA, 50/60 Hz con una carga nominal de 15 A, y una tensión de circuito de señal de 0 a 30 V CC con un máximo de 250 mA. Estas son especificaciones de diseño. No representan un aumento de temperatura medido y no deben interpretarse como si todos los terminales de la base soportaran 15 A; los contactos de alimentación y los cuatro pines de atenuación son circuitos diferentes con distintas especificaciones.
Qué comprobar en la configuración: la corriente aplicada, la temperatura ambiente, la ubicación de los termopares, si la prueba se realizó al aire libre o en un recinto representativo, el calibre del conductor utilizado para alimentar la muestra y el criterio de estabilización. Un resultado que no incluya estos detalles no se puede comparar con el de otro proveedor.
Prueba 4: Resistencia a la corrosión y a la niebla salina
¿Por qué los contactos eléctricos exteriores están expuestos a riesgos de corrosión?
Un fotocontrol permanece en la parte superior de un poste, expuesto a la intemperie, durante una década o más. Está sometido a ciclos de humedad, condensación en su interior, cloruros presentes en el aire cerca de las costas, compuestos de azufre en atmósferas industriales y urbanas, y fluctuaciones de temperatura que introducen y extraen humedad repetidamente por cada grieta. La interfaz de contacto es el punto más vulnerable de este conjunto, debido a que, por su diseño, se trata de una pequeña grieta.
La corrosión en un punto de contacto no tiene por qué ser visible para ser relevante. Una fina capa de producto de corrosión en el punto de contacto es suficiente para aumentar la resistencia, y para cuando se hace visible, la interfaz ya lleva un tiempo degradándose.
¿Cómo se realiza la prueba de niebla salina?
La prueba de niebla salina expone las muestras a una niebla salina controlada en una cámara durante un período determinado, a una concentración y temperatura específicas. Posteriormente, las muestras se inspeccionan y, cuando se especifica, se miden eléctricamente. La norma IEC 60068-2-11:2021 describe un método de prueba de niebla salina para productos, componentes y materiales electrotécnicos. Antes de citarla, conviene leer su alcance, ya que la aplicabilidad del método y la interpretación de los resultados dependen del tipo de producto y de los criterios de inspección acordados.
Los detalles que determinan si un resultado es significativo se encuentran casi todos en el enunciado del método: concentración de sal, temperatura de la cámara, si la muestra fue energizada, si estaba acoplada o no durante la exposición, cómo se limpió antes de la inspección y qué se consideró un fallo.
¿Qué significan las exposiciones de 48 h, 96 h o más?
Significa que las muestras sobrevivieron a esa cantidad de horas de ese método de prueba en particular. No se traduce en una cantidad de años de servicio al aire libre. Una prueba de 96 horas y una de 480 horas representan diferentes niveles de severidad, y una mayor exposición generalmente implica un filtro más potente, pero ninguna de las dos predice su vida útil.
La duración solo es comparable cuando el método, el estado de la muestra y los criterios de inspección son los mismos. Comparar "96 horas" de un proveedor con "240 horas" de otro, sin saber si una prueba se realizó en cupones chapados y la otra en bases ensambladas y energizadas, no es una comparación válida.
¿Por qué la duración de la exposición a la niebla salina no equivale a la vida útil en exteriores?
Dado que la cámara aplica una condición agresiva de forma continua, mientras que en condiciones reales se aplica una combinación de condiciones con diferentes mecanismos, la exposición real incluye ciclos de secado, contaminación, radiación UV, movimiento mecánico y carga eléctrica; factores que una niebla continua no reproduce. La vida útil en condiciones reales también depende de la calidad de la instalación, el drenaje y de si el conjunto logra la protección contra la entrada de contaminantes para la que fue diseñado. La prueba de niebla salina se utiliza mejor como herramienta de comparación y selección entre acabados candidatos, y como comprobación de que un proceso no se ha degradado, en lugar de como predicción de la vida útil.
¿Cómo deben interpretar los compradores el informe de pruebas de un proveedor?
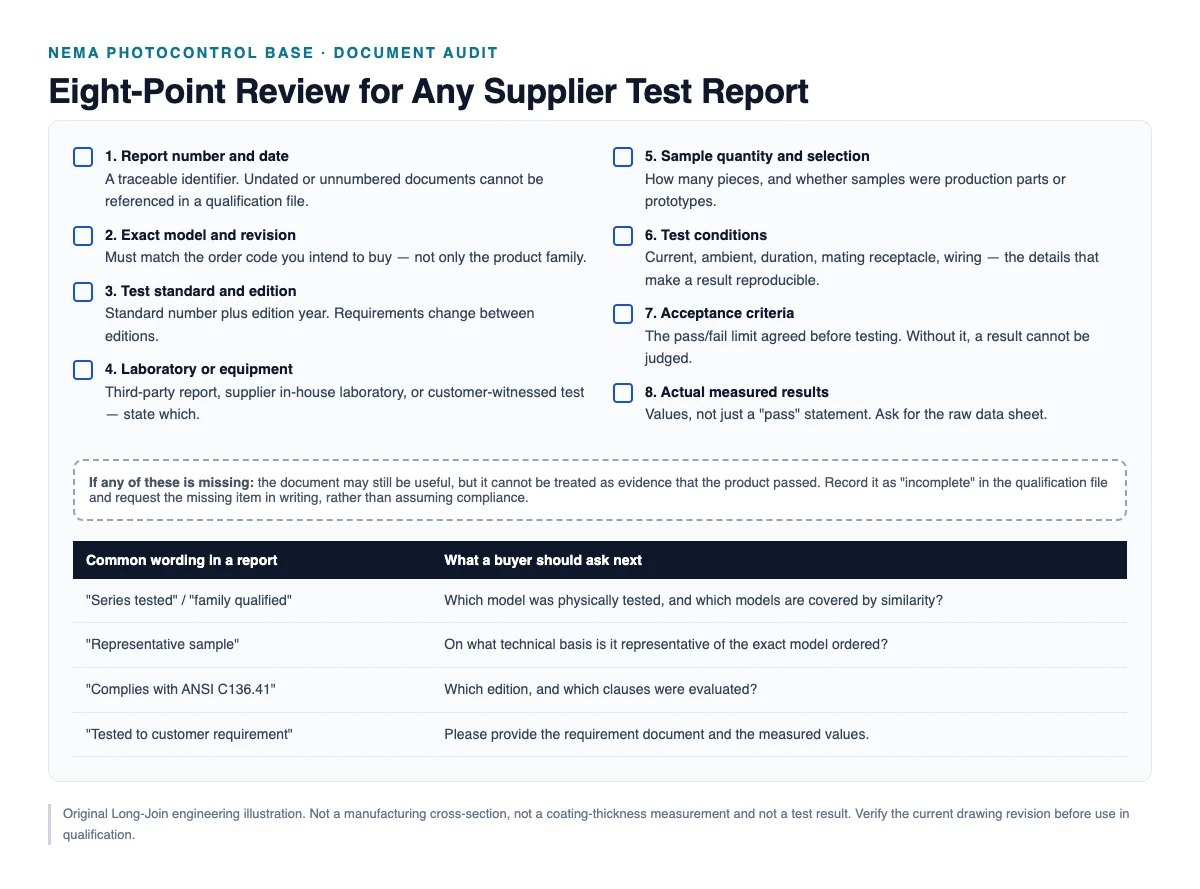
Ocho elementos determinan si un informe puede utilizarse como prueba de cualificación. Si falta alguno de ellos, el documento aún puede ser informativo, pero debe registrarse como incompleto en lugar de considerarse aprobado.
| # | Elemento | Por qué es importante | Si falta |
|---|---|---|---|
| 1 | Número de informe y fecha de emisión | Permite rastrear y referenciar el documento en su archivo de calidad. | No puede citarse en un registro de aprobación. |
| 2 | Modelo de producto y revisión | Confirma que el artículo probado es el que usted comprará. | El alcance del modelo no está probado. |
| 3 | Norma y edición de prueba | Los requisitos cambian entre ediciones; la edición define el método. | El método no se puede reproducir. |
| 4 | Equipos de laboratorio o de prueba | Distingue entre pruebas realizadas por terceros, internas y presenciadas por el cliente. | Se desconoce la independencia del resultado. |
| 5 | Cantidad y origen de la muestra | Determina si los resultados provienen de piezas de producción o de prototipos. | La representatividad no está demostrada. |
| 6 | Condiciones de prueba | Corriente, ambiente, duración, tomacorriente, cableado: las variables que dan forma al resultado | El resultado no se puede comparar con ningún otro. |
| 7 | Criterios de aceptación | El límite con el que se juzga si se aprueba o no. | La instrucción de aprobado/reprobado no es compatible. |
| 8 | Resultados reales medidos | Valores, no un veredicto sumario. | No hay datos para analizar tendencias ni para comparar. |
Un hábito útil es leer un informe dos veces: una para conocer el resultado y otra para identificar lo que no abarca. En la segunda lectura es donde se toman las decisiones de calificación. Preste especial atención a la frase “serie probada” o “familia calificada”: si bien es una práctica legítima, significa que un modelo se probó físicamente y otros se consideran similares. Pregunte qué modelo se probó y en qué fundamento técnico se basa la afirmación de similitud.
¿Qué pruebas adicionales pueden requerir los proyectos de los fabricantes de equipos originales (OEM)?
Según la aplicación, un fabricante de equipos originales (OEM) puede añadir requisitos que no forman parte de la cualificación básica. Estos son requisitos específicos del proyecto, no universales para todas las bases de fotocontrol NEMA:
- Verificación de materiales — Confirmación de la aleación y el acabado del sustrato mediante certificado del proveedor o, cuando el riesgo lo justifique, mediante análisis de terceros.
- Inspección dimensional — Dimensiones críticas de la interfaz con respecto al plano, con tolerancias y definición del calibre.
- Calor húmedo — Exposición a la humedad constante o cíclica, a menudo más relevante que la bruma salina en climas húmedos del interior.
- Vibración y robustez mecánica — relevante cuando el controlador está montado en un poste en un entorno de mucho viento o mucho tráfico.
- Ciclo térmico — Ciclos combinados de temperatura y carga, que someten a la interfaz a una tensión diferente a la de una prueba de aumento en estado estacionario.
- Compatibilidad de acoplamiento con el receptáculo real — probar el par en lugar de la base sola.
Agregar pruebas tiene un costo, y este costo debe justificarse por el riesgo que elimina. Un proyecto municipal costero y un proyecto industrial del interior no requieren el mismo programa.
JL-241J: Cómo solicitar evidencia de calificación específica del producto
Long-Join publica la hoja de datos del material JL-241J y una especificación de ensamblaje eléctrico (revisión 2405V2) que abarca la configuración documentada, incluyendo el material base PBT, una interfaz de alimentación con una tensión máxima de 480 V CA y una carga nominal de 15 A, una señal de 0 a 30 V CC a 250 mA y un rango de temperatura de funcionamiento de -40 °C a +70 °C. Estos documentos establecen el rango de diseño. No sustituyen los resultados de las pruebas específicas de cada muestra realizadas en los cuatro ensayos mencionados anteriormente.
Por lo tanto, la solicitud práctica a un proveedor es una lista de documentos, no una reclamación: para el código de pedido exacto, proporcione los informes de prueba que abarquen la durabilidad del acoplamiento, la resistencia de contacto (inicial y posterior), el aumento de temperatura a la corriente nominal y la exposición a la corrosión, cada uno con el método, las condiciones, la cantidad de muestras, los criterios de aceptación y los valores medidos.
Información sobre el producto y la configuración: Base de fotocontrol JL-241J NEMA. Los antecedentes técnicos sobre cómo surge la resistencia de contacto en la interfaz se tratan en ¿Por qué son importantes la resistencia de contacto y la calidad del recubrimiento en las bases de fotocontrol NEMA?
Para ser claros sobre los límites: este artículo no afirma que el JL-241J haya superado ninguna prueba específica para la cual no se haya proporcionado un informe. Cuando no se ha revisado la evidencia, el asunto queda abierto.
Preguntas frecuentes
¿Cuántos ciclos de acoplamiento debe soportar una base NEMA?
No existe un número único obligatorio para todos los productos. Si bien 100 o 200 ciclos son cifras comunes para la calificación de clientes, el valor adecuado depende de su propio modelo de servicio: con qué frecuencia se retira y se vuelve a instalar un controlador durante su vida útil, incluyendo un margen. Solicite el número de ciclos que requiere su especificación y pregunte qué conector se utilizó, ya que la interfaz es un par.
¿Cómo se mide la resistencia de contacto?
En una medición de cuatro hilos (Kelvin): se hace pasar una corriente a través del par de contactos y se mide la caída de tensión en la interfaz con sondas independientes, por lo que la resistencia de los cables se elimina. La corriente de prueba, la ubicación de las sondas y el acondicionamiento de la muestra influyen en el valor reportado, por lo que una cifra sin detalles del método no es comparable entre diferentes proveedores.
¿Qué demuestra una prueba de aumento de temperatura?
Muestra cuánto se calientan la interfaz y el conjunto circundante por encima de la temperatura ambiente a una corriente definida, una vez alcanzado el equilibrio térmico. Demuestra el comportamiento a esa corriente, en esa configuración de montaje. Por sí solo, no prueba la idoneidad a una corriente mayor, en una carcasa diferente o durante una vida útil prolongada.
¿Es suficiente una prueba de niebla salina de 96 horas?
Suficiente para lo que depende del entorno y el propósito. Como prueba preliminar entre los acabados candidatos, puede ser útil. Como predicción de la vida útil en condiciones costeras, no lo es: la exposición en cámara es una condición continua, mientras que la exposición en campo combina humectación y secado, contaminación, carga y movimiento. Considere la duración como un indicador de severidad según un método establecido, no como una vida útil.
¿Cubre la certificación UL todos los requisitos de prueba del fabricante de equipos originales (OEM)?
No. El reconocimiento de componentes confirma que un componente ha sido evaluado según los requisitos aplicables bajo condiciones de aceptabilidad específicas. No es una declaración de que el componente haya cumplido con sus criterios particulares de durabilidad, aumento de temperatura o corrosión. Estos deben ser evidenciados por informes de prueba específicos del producto que usted mismo revise. Ver Reconocido por UL vs. Probado para garantizar la fiabilidad para la distinción de alcance.
Conclusiones clave
Las cuatro pruebas responden a cuatro preguntas diferentes, y un resultado positivo en una no dice casi nada sobre las demás. Lo que hace que un informe sea útil no es el número de páginas, sino la presencia de ocho elementos específicos: identidad del informe, modelo y revisión exactos, norma y edición, laboratorio, cantidad de muestras, condiciones de prueba, criterios de aceptación y valores medidos. Los requisitos del comprador, como un recuento de ciclos o un límite de aumento de temperatura, son legítimos y deben estar escritos en la especificación, pero no deben describirse como mandatos universales de una norma. La duración de la prueba de niebla salina es un indicador de severidad según un método específico, nunca una cifra de vida útil. Apruebe con base en datos específicos del producto, registre cada espacio como abierto y pruebe la base con el receptáculo con el que realmente se acoplará.
Solicite una revisión del documento de calificación JL-241J.
Indíquenos qué pruebas requiere su programa y las condiciones que las justifican. Le enviaremos la documentación disponible para la configuración exacta que desea solicitar e indicaremos claramente dónde aún no existe evidencia.
- Código de pedido y configuración del PIN
- Lista de pruebas requeridas, con recuentos de ciclos y límites de aceptación.
- Corriente nominal y condiciones ambientales
- Mercado objetivo y entorno
- Cronograma del proyecto y volumen anual previsto
Referencias y fuentes técnicas
- Cómo evaluar la fiabilidad de una base de fotocontrol NEMA antes de realizar una compra al por mayor. — guía de pilares.
- Especificación del conjunto eléctrico Long-Join JL-241J, revisión 2405V2 — Calificaciones publicadas utilizadas en este artículo.
- Hoja de datos del material del conector NEMA de 7 pines Long-Join JL-241J — materiales y acabados.
- ANSI C136.41-2025 — Requisitos de interfaz para controles y luminarias de tipo bloqueo externo.
- IEC 60068-2-11:2021, Ensayos ambientales — Parte 2-11: Ensayos — Ensayo Ka: Niebla salina — citado por su designación y edición; lea el alcance publicado antes de aplicarlo a un tipo de producto específico.
- Soluciones UL: Clasificación de reconocimiento de componentes UL — definición del reconocimiento de componentes y condiciones de aceptabilidad.


Un comentario