
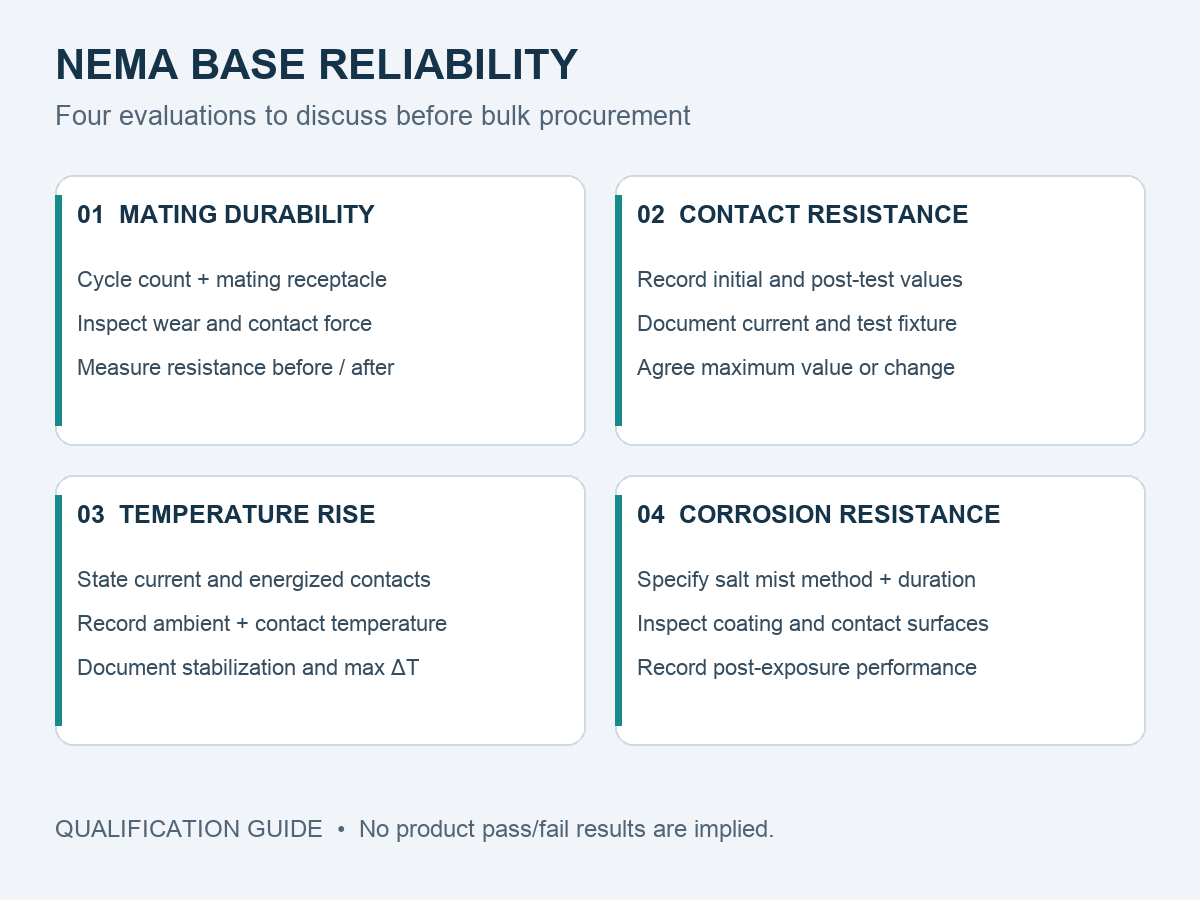
Réponse rapide. Une base de photocontrôle NEMA est généralement évaluée selon quatre tests : durabilité de l’accouplement et du désaccouplement, résistance de contact, échauffement sous courant nominal et résistance au brouillard salin ou à la corrosion. Chaque test répond à une question différente et aucun ne couvre les autres. La réussite ou l’échec dépend moins des tests effectués que de la définition préalable des conditions de test, de l’identification de l’échantillon et des critères d’acceptation, et de la présence, dans le rapport, de valeurs mesurées plutôt que d’une simple mention “ réussi ”.
Quels tests de fiabilité sont importants pour les bases de photocontrôle NEMA ?
Les quatre tests ci-dessous apparaissent fréquemment dans les programmes de qualification des équipementiers pour les composants de commande d'éclairage. Il ne s'agit pas des seuls tests qu'un projet puisse exiger, et leur ordre de présentation n'est pas un classement par ordre d'importance : un projet ne comportant qu'un seul cycle d'assemblage prend également en compte la corrosion, et un projet en climat sec se soucie de la force du ressort.
| Test | Objectif du test | Mécanisme de défaillance typique qu'il met en évidence | Données à enregistrer | Ce que l'acheteur doit examiner |
|---|---|---|---|---|
| durabilité de l'accouplement et du désaccouplement | Vérifier la stabilité mécanique et électrique après des cycles de connexion répétés | Déformation du ressort, perte de force de contact, usure de la finition, endommagement du mécanisme de verrouillage | Nombre de cycles, réceptacle d'accouplement utilisé, résistance avant et après, état visuel | Vérifiez si le nombre de cycles correspond à votre modèle de service et quel réceptacle a été utilisé. |
| résistance de contact | Quantifier la résistance ajoutée par l'interface séparable | Croissance du film, contamination, force normale insuffisante | Méthode, courant d'essai, quantité d'échantillon, valeurs initiales et finales | Méthode à quatre fils, courant d'essai et existence de valeurs de post-conditionnement |
| hausse des températures | Établir le chauffage de l'interface au courant nominal | Surchauffe localisée, emballement thermique de la résistance de contact | courant, ambiant, points de mesure, critère de stabilisation, ΔT mesuré | Vérifiez si le courant correspond à votre charge et si le montage reflète l'utilisation réelle. |
| brouillard salin / corrosion | Comparer la résistance à la corrosion du système de finition | Corrosion par piqûres, corrosion du métal de base à travers la porosité, dérive de résistance | Méthode et édition, durée, état de l'échantillon, critères d'inspection, valeurs électriques après essai | Durée en fonction de votre environnement et de la répétition des mesures électriques |
Test 1 — Durabilité lors de l'accouplement et du désaccouplement
Pourquoi des accouplements répétés peuvent-ils endommager les contacts du ressort ?
Un contact à ressort fonctionne dans une plage élastique étroite. Chaque insertion le déforme ; chaque retrait lui permet de reprendre sa forme initiale. Tant que la déformation reste dans cette plage élastique, le contact retrouve sa force. Deux éléments peuvent remettre en cause ce principe. Premièrement, une déformation excessive : si la base est forcée sur un logement aux tolérances plus serrées, ou insérée de biais, une partie de la déformation devient permanente et le ressort ne retrouve plus sa force nominale. Deuxièmement, l’usure au point de contact : le glissement enlève la finition, et les débris générés par cette usure peuvent se loger à l’interface.
Il en résulte une perte de performance progressive, invisible sur une pièce neuve. Un socle peut réussir un contrôle dimensionnel et un test électrique de première monte, et pourtant se dégrader plus rapidement que prévu après quelques installations et interventions de maintenance. C'est pourquoi les tests de durabilité sont généralement suivis d'une mesure de résistance plutôt que d'un simple contrôle visuel : la valeur pertinente est la résistance après les cycles, et non l'aspect.
Que faut-il mesurer avant et après le cyclisme ?
Au minimum, le rapport doit indiquer la résistance de contact par contact avant et après cyclage, ainsi que la référence du connecteur utilisé pour le test. Le choix du connecteur est important car l'interface est une paire : tester une base avec un connecteur présentant un placage, une géométrie de contact ou des tolérances différents peut donner un résultat non reproductible sur votre assemblage. Si le rapport n'identifie pas la pièce utilisée, le résultat ne peut être reproduit.
Il est utile d'ajouter des mesures de la force de contact avant et après l'intervention, une inspection visuelle ou à faible grossissement des points de contact, et de préciser si les cycles ont consisté en des insertions complètes ou des mouvements partiels. Les micromouvements induits par les vibrations constituent un cas de charge différent de celui rencontré lors du démontage d'un contrôleur par un technicien de maintenance, et engendrent un mode de défaillance différent.
100 ou 200 cycles d'accouplement sont-ils obligatoires ?
Non, pas comme une exigence générale applicable à toutes les bases de photocontrôle NEMA. Certains programmes de qualification des équipementiers spécifient 100 ou 200 cycles, et ces valeurs sont parfaitement raisonnables pour répondre aux exigences des clients dans une application donnée. Cependant, elles ne doivent pas être présentées comme un nombre de cycles obligatoire imposé uniformément par la norme ANSI C136.41 ou par tout autre document unique. Les normes d'interface définissent les exigences mécaniques, électriques et de marquage de l'interface de commande ; elles n'établissent pas une valeur de durabilité universelle pour toutes les configurations de produits.
La démarche correcte est la suivante : votre projet définit le nombre de cycles requis, en fonction de la fréquence réaliste de retrait du contrôleur pendant sa durée de vie, plus une marge. Vous demandez ensuite au fournisseur d’effectuer des tests jusqu’à ce nombre et de vous communiquer le résultat. Un fournisseur qui affirme avoir “ testé à 200 cycles ” sans préciser la norme utilisée ni le réceptacle employé vous fournit un chiffre sans fondement.
Test 2 — Résistance de contact
Comment évalue-t-on la résistance de contact ?
La méthode standard en ingénierie est la mesure à quatre fils, ou mesure Kelvin. Une source de courant induit un courant connu dans la paire de contacts ; une autre paire de sondes de tension mesure la chute de tension à l'interface. Le circuit de tension étant quasiment sans courant, la résistance des fils et des sondes est négligeable. En revanche, une mesure à deux fils prend en compte tout ce qui se trouve entre les bornes de l'appareil de mesure et ne peut être comparée à une mesure à quatre fils.
Le courant d'essai modifie également l'objet de la mesure. Une mesure à sec, effectuée à faible courant, caractérise le film d'interface sans le chauffer. Une mesure au courant nominal inclut l'effet de ce chauffage. Les deux méthodes sont valables ; elles répondent à des questions différentes et ne doivent pas être confondues dans un tableau comparatif.
Pourquoi les mesures initiales et post-test sont-elles importantes ?
Une valeur initiale indique que la conception est bien partie. Elle ne dit rien sur la stabilité. L'information dont un acheteur a réellement besoin est la variation de résistance : la variation de résistance après cyclage, exposition thermique et tests de corrosion. Un contact qui présente une faible résistance initiale et la conserve est différent d'un contact dont la résistance initiale est faible et double après vingt cycles, même si les deux passeraient le contrôle qualité du premier article.
Il s'agit de la lacune la plus fréquente dans la documentation des fournisseurs : un rapport ne contenant que des valeurs initiales. Ce n'est pas malhonnête, mais ce rapport est incomplet aux fins de qualification et doit être consigné comme tel.
Que doit contenir un rapport sur la résistance de contact ?
- Méthode de mesure (à quatre fils ou à deux fils) et instrument utilisé
- Courant d'essai et indication du type de mesure (circuit sec ou sous charge).
- Nombre d'échantillons et méthode de sélection
- Emplacements des sondes : côté base, côté réceptacle ou sur la paire appariée
- Conditionnement appliqué avant la mesure (aucun, cyclage, thermique, corrosion)
- Des valeurs individuelles par contact, et non pas seulement une moyenne
- Le critère d'acceptation par rapport auquel le résultat est évalué est le critère d'évaluation.
Aucune limite de résistance en milliohms n'est indiquée ici, et ce, volontairement. La valeur acceptable dépend de la conception du contact, du courant qu'il transporte, de la méthode de mesure et des spécifications du client. Utiliser une valeur issue d'un produit non similaire comme seuil universel est pire que l'absence de valeur, car cela engendre une confiance illusoire.
Test 3 — Élévation de température sous courant nominal
Qu'est-ce que la hausse des températures ?
L'élévation de température correspond à la différence entre la température mesurée au niveau du contact (ou en un point défini de l'assemblage) et la température ambiante, une fois l'équilibre thermique atteint pour un courant spécifié. Il s'agit d'une mesure du système, et non d'une propriété du matériau : un même contact à l'air libre et à l'intérieur d'un boîtier de luminaire étanche n'atteindra pas la même valeur.
L'équilibre fait partie de la définition. Une mesure prise avant la stabilisation de la température sous-estime le résultat ; le rapport doit donc préciser le critère de stabilisation, par exemple une variation inférieure à 1 K sur une période définie.
Comment la résistance de contact et le courant affectent-ils le chauffage ?
La dissipation à l'interface est proportionnelle au carré du courant multiplié par la résistance d'interface ; ainsi, l'échauffement augmente plus rapidement que la charge. Doubler le courant quadruple la dissipation à résistance constante, et une augmentation de la résistance amplifie encore ce phénomène. C'est le mécanisme à l'origine du phénomène bien connu de défaillance : une connexion fonctionnant correctement lors de la mise en service présente une dérive vers des valeurs ascendantes au fil des mois, à mesure que sa résistance d'interface augmente lentement.
Quels tests et résultats les acheteurs doivent-ils examiner ?
De nombreuses spécifications de constructeurs automobiles imposent une limite d'élévation de température d'environ 30 K au-dessus de la température ambiante au courant nominal. Il s'agit d'une exigence client courante, et non d'une règle universelle : son applicabilité dépend de la configuration du produit, de la norme applicable et des conditions ambiantes spécifiées. Un rapport doit être interprété en fonction de l'exigence pour laquelle il a été rédigé.
Concernant le JL-241J, la fiche technique indique une alimentation de 480 Vca maximum, 50/60 Hz, à une charge nominale de 15 A, et un circuit de signal de 0 à 30 Vcc à 250 mA maximum. Il s'agit de valeurs nominales. Elles ne correspondent pas à une mesure de l'échauffement et ne doivent pas être interprétées comme signifiant que chaque borne du socle supporte 15 A : les contacts d'alimentation et les quatre broches de variation d'intensité constituent des circuits distincts avec des caractéristiques différentes.
Éléments à vérifier lors de la configuration : le courant appliqué, la température ambiante, l’emplacement des thermocouples, le lieu d’essai (à l’air libre ou dans une enceinte représentative), la section du conducteur d’alimentation de l’échantillon et le critère de stabilisation. Un résultat présenté sans ces précisions est incomparable à celui d’un autre fournisseur.
Test 4 — Résistance au brouillard salin et à la corrosion
Pourquoi les contacts électriques extérieurs sont-ils exposés aux risques de corrosion ?
Un dispositif de contrôle photoélectrique est installé au sommet d'un poteau, exposé aux intempéries, pendant une décennie, voire plus. Il subit des variations d'humidité, de la condensation à l'intérieur du luminaire, des concentrations de chlorure dans l'air près des côtes, des composés soufrés dans les environnements industriels et urbains, ainsi que des variations de température qui provoquent des mouvements d'humidité constants dans chaque interstice. L'interface de contact est le point le plus vulnérable de cet ensemble, car il s'agit par nature d'un petit interstice.
La corrosion au niveau d'un contact n'a pas besoin d'être visible pour être problématique. Un mince film de produit de corrosion à l'endroit du contact suffit à augmenter la résistance, et lorsqu'elle devient visible, l'interface s'est généralement déjà dégradée pendant un certain temps.
Comment se déroule un test au brouillard salin ?
L'essai au brouillard salin consiste à exposer des échantillons à un brouillard salin contrôlé dans une chambre pendant une durée, une concentration et une température définies. Les échantillons sont ensuite inspectés et, le cas échéant, leurs propriétés électriques sont mesurées. La norme IEC 60068-2-11:2021 décrit une méthode d'essai au brouillard salin pour les produits, composants et matériaux électrotechniques. Il convient de consulter son champ d'application avant toute citation, car l'applicabilité de la méthode et l'interprétation des résultats dépendent du type de produit et des critères d'inspection convenus.
Les détails qui déterminent si un résultat est significatif se trouvent presque tous dans le mode opératoire : concentration en sel, température de la chambre, mise sous tension de l'échantillon, accouplement ou non pendant l'exposition, méthode de nettoyage avant inspection et définition d'un échec.
Que signifient des expositions de 48 h, 96 h ou plus ?
Cela signifie que les échantillons ont résisté à ce nombre d'heures de test. Cela ne correspond pas à une durée d'utilisation en extérieur. Un test de 96 heures et un test de 480 heures correspondent à des niveaux de sévérité différents, et une exposition plus longue correspond généralement à un filtre plus performant, mais aucun de ces résultats ne permet de prédire la durée de vie du filtre.
La durée n'est comparable que si la méthode, l'état de l'échantillon et les critères d'inspection sont identiques. Comparer “ 96 heures ” d'un fournisseur à “ 240 heures ” d'un autre, sans savoir si un test a été réalisé sur des éprouvettes plaquées et l'autre sur des socles assemblés et sous tension, n'est pas une comparaison pertinente.
Pourquoi la durée d'exposition au brouillard salin n'est-elle pas égale à la durée de vie en extérieur ?
En effet, la chambre d'essai applique une condition agressive unique et continue, tandis que sur le terrain, l'exposition est soumise à une combinaison de conditions aux mécanismes variés. L'exposition réelle inclut des cycles de séchage, la pollution, les UV, les mouvements mécaniques et la charge électrique – des facteurs qu'un brouillard continu ne reproduit pas. La durée de vie sur le terrain dépend également de la qualité de l'installation, du drainage et de la capacité de l'ensemble à atteindre le niveau de protection contre les infiltrations pour lequel il a été conçu. Le brouillard salin est plus utile comme outil de comparaison et de sélection entre les finitions potentielles, et pour vérifier la non-dégradation d'un procédé, que comme outil de prédiction de la durée de vie.
Comment les acheteurs doivent-ils lire un rapport de test fournisseur ?
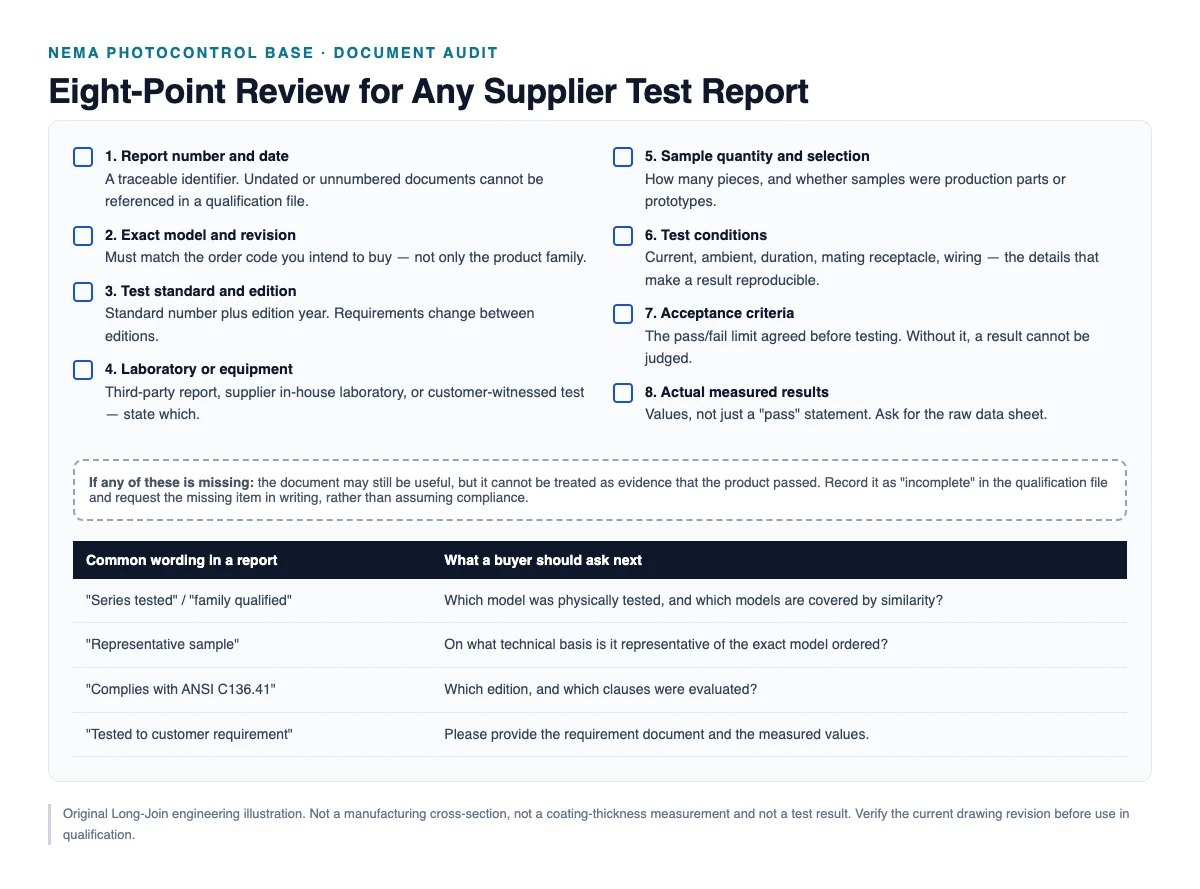
Huit éléments déterminent si un rapport peut servir de preuve de qualification. Si l'un d'eux est manquant, le document peut néanmoins être informatif, mais il doit être considéré comme incomplet et non comme une réussite.
| # | Élément | Pourquoi c'est important | En cas de manque |
|---|---|---|---|
| 1 | Numéro et date d'émission du rapport | Rend le document traçable et référençable dans votre dossier qualité. | Ne peut être cité dans un dossier d'approbation |
| 2 | Modèle et révision du produit | Confirme que l'article testé est bien celui que vous achèterez. | La portée du modèle n'est pas prouvée. |
| 3 | Norme et édition du test | Les exigences changent d'une édition à l'autre ; l'édition définit la méthode | La méthode ne peut être reproduite. |
| 4 | équipement de laboratoire ou d'essai | Fait la distinction entre les tests effectués par des tiers, les tests internes et les tests réalisés en présence du client. | L'indépendance du résultat est inconnue |
| 5 | Quantité et source de l'échantillon | Permet de déterminer si les résultats proviennent de pièces de production ou de prototypes. | La représentativité n'est pas prouvée. |
| 6 | Conditions d'essai | Courant, température ambiante, durée, prise, câblage — autant de variables qui déterminent le résultat | Ce résultat ne peut être comparé à aucun autre. |
| 7 | Critères d'acceptation | La limite par rapport à laquelle la réussite/l'échec est évaluée | L'instruction réussite/échec n'est pas prise en charge. |
| 8 | Résultats mesurés réels | Des valeurs, pas un verdict sommaire | Aucune donnée permettant d'établir des tendances ou des comparaisons. |
Il est judicieux de lire un rapport deux fois : une première fois pour en connaître le résultat, et une seconde pour identifier les points qu’il ne couvre pas. C’est lors de cette seconde lecture que les décisions de qualification sont prises. Soyez particulièrement attentif aux expressions “ testé en série ” ou “ qualifié pour une famille ” : bien qu’il s’agisse d’une pratique courante, cela signifie qu’un seul modèle a été testé physiquement, tandis que d’autres sont couverts par la similarité. Demandez quel modèle a été testé et sur quelle base technique repose l’affirmation de similarité.
Quels tests supplémentaires les projets des équipementiers peuvent-ils nécessiter ?
Selon l'application, un fabricant d'équipement d'origine (OEM) peut ajouter des exigences qui ne font pas partie d'une qualification de base. Il s'agit d'exigences spécifiques au projet, et non d'exigences universelles pour toutes les bases de photocontrôle NEMA.
- Vérification des matériaux — confirmation de l’alliage et de la finition du substrat par un certificat du fournisseur ou, lorsque le risque le justifie, par une analyse effectuée par un tiers.
- Inspection dimensionnelle — dimensions critiques de l'interface par rapport au dessin, avec les tolérances et la définition des jauges.
- Chaleur humide — exposition à une humidité constante ou cyclique, souvent plus pertinente que les embruns salés pour les climats humides de l'intérieur des terres.
- vibrations et robustesse mécanique — pertinent lorsque le contrôleur est monté sur un poteau dans un environnement exposé à des vents violents ou à une circulation dense.
- cyclage thermique — des cycles combinés de température et de charge, qui sollicitent l'interface différemment d'un test de montée en régime permanent.
- Compatibilité d'accouplement avec le réceptacle réel — tester la paire plutôt que la base seule.
L'ajout de tests a un coût, et ce coût doit être justifié par le risque qu'il permet de réduire. Un projet municipal côtier et un projet industriel intérieur n'ont pas besoin du même programme.
JL-241J : Comment demander des preuves de qualification spécifiques au produit
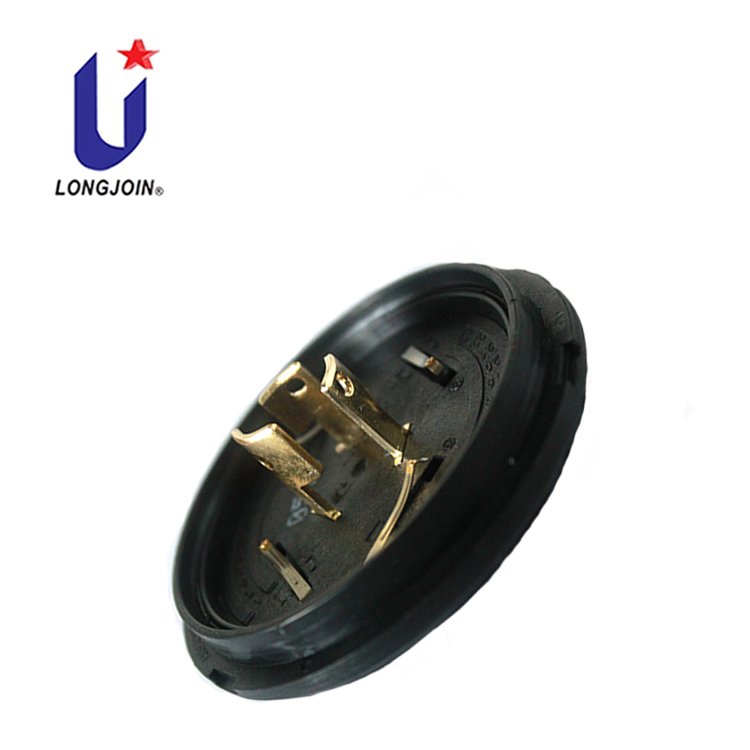
Long-Join publie la fiche technique du matériau JL-241J et une spécification d'assemblage électrique (révision 2405V2) décrivant la configuration documentée, notamment le matériau de base PBT, une tension d'alimentation maximale de 480 Vca à une charge nominale de 15 A, un signal de 0 à 30 Vcc à 250 mA et une plage de températures de fonctionnement de −40 °C à +70 °C. Ces documents définissent les limites de conception. Ils ne sauraient se substituer aux résultats d'essais spécifiques à chaque échantillon, réalisés selon les quatre tests mentionnés ci-dessus.
La demande pratique adressée à un fournisseur consiste donc en une liste de documents, et non en une réclamation : pour le code de commande exact, veuillez fournir les rapports de test couvrant la durabilité de l’accouplement, la résistance de contact (condition initiale et après essai), l’élévation de température au courant nominal et l’exposition à la corrosion — chacun avec la méthode, les conditions, la quantité d’échantillons, les critères d’acceptation et les valeurs mesurées.
Informations sur le produit et sa configuration : Base de photocontrôle NEMA JL-241J. Les aspects techniques relatifs à l'apparition de la résistance de contact à l'interface sont abordés dans [référence manquante]. Pourquoi la résistance de contact et la qualité du placage sont-elles importantes dans les bases photosensibles NEMA ?
Pour être clair sur les limites de l'article : celui-ci n'affirme pas que le JL-241J a réussi un test spécifique pour lequel aucun rapport n'a été fourni. En l'absence d'examen des preuves, la question reste ouverte.
Foire aux questions
Combien de cycles d'accouplement une base NEMA doit-elle supporter ?
Il n'existe pas de nombre de cycles unique et obligatoire pour tous les produits. 100 ou 200 cycles sont des chiffres couramment utilisés pour qualifier un produit, mais la valeur appropriée dépend de votre propre modèle de maintenance : la fréquence réelle de démontage et de remontage d'un contrôleur au cours de sa durée de vie, en tenant compte de la marge de sécurité. Demandez le nombre de cycles requis par votre cahier des charges, ainsi que le type de connecteur utilisé, car l'interface est composée de deux éléments.
Comment mesure-t-on la résistance de contact ?
Lors d'une mesure à quatre fils (Kelvin) : un courant traverse la paire de contacts et la chute de tension est mesurée à l'interface à l'aide de sondes distinctes, ce qui entraîne une diminution de la résistance des conducteurs. Le courant de test, le positionnement des sondes et le conditionnement de l'échantillon influent sur la valeur mesurée ; par conséquent, une valeur donnée sans description détaillée de la méthode n'est pas comparable entre les fournisseurs.
Que démontre un test d'élévation de température ?
Ce graphique montre l'échauffement de l'interface et de l'ensemble environnant par rapport à la température ambiante, pour un courant donné, une fois l'équilibre thermique atteint. Il illustre le comportement du dispositif à ce courant et dans cette configuration de montage. Il ne prouve cependant pas, à lui seul, son adéquation à un courant plus élevé, à un boîtier différent ou à une longue durée de vie.
Un test de brouillard salin de 96 heures est-il suffisant ?
Cela dépend de l'environnement et de l'objectif. Utile comme contrôle préliminaire entre différentes finitions. En revanche, cette méthode ne permet pas de prédire la durée de vie en milieu côtier : l'exposition en chambre climatique correspond à une condition continue, tandis que l'exposition en milieu naturel combine les cycles d'humidification et de séchage, la pollution, la charge et les mouvements. La durée doit être considérée comme un indicateur de sévérité selon une méthode définie, et non comme une durée de vie totale.
La reconnaissance UL couvre-t-elle toutes les exigences de test des équipementiers ?
Non. La reconnaissance d'un composant confirme qu'il a été évalué selon les exigences applicables dans des conditions d'acceptabilité spécifiées. Elle ne constitue pas une déclaration attestant que le composant répond à vos critères particuliers de durabilité, d'échauffement ou de corrosion. Ces critères doivent être attestés par des rapports d'essais spécifiques au produit que vous examinez vous-même. Voir Homologation UL vs. Fiabilité testée pour la distinction de portée.
Points clés à retenir
Les quatre tests répondent à quatre questions différentes, et la réussite de l'un d'eux n'apporte quasiment aucune information sur les autres. L'utilité d'un rapport ne dépend pas de son nombre de pages, mais de la présence de huit éléments spécifiques : l'identité du rapport, le modèle exact et sa révision, la norme et son édition, le laboratoire, la quantité d'échantillons, les conditions de test, les critères d'acceptation et les valeurs mesurées. Les exigences de l'acheteur, telles qu'un nombre de cycles ou une limite d'élévation de température, sont légitimes et doivent figurer dans le cahier des charges, mais elles ne doivent pas être présentées comme des obligations universelles d'une norme. La durée d'exposition au brouillard salin est un indicateur de sévérité selon une méthode spécifique, et non une donnée relative à la durée de vie. L'approbation doit se baser sur des données spécifiques au produit, tout écart constaté doit être consigné, et la base doit être testée avec le réceptacle auquel elle sera effectivement raccordée.
Demander une révision du document de qualification JL-241J.
Indiquez-nous les tests requis par votre programme et leurs conditions. Nous vous fournirons la documentation disponible pour la configuration exacte que vous souhaitez commander et préciserons les cas où les preuves manquent.
- Configuration du code de commande et du code PIN
- Liste des tests requis, avec le nombre de cycles et les limites d'acceptation
- Courant nominal et conditions ambiantes
- Marché cible et environnement
- Calendrier du projet et volume annuel prévu
Références et sources techniques
- Comment évaluer la fiabilité d'un socle de photocontrôle NEMA avant un achat en gros — guide des piliers.
- Spécifications d'assemblage électrique Long-Join JL-241J, rév. 2405V2 — les notes publiées utilisées dans cet article.
- Fiche technique du matériau Long-Join JL-241J NEMA 7 broches — matériaux et finitions.
- ANSI C136.41-2025 — exigences d'interface pour les commandes et luminaires externes de type verrouillage.
- CEI 60068-2-11:2021, Essais environnementaux — Partie 2-11 : Essais — Essai Ka : Brouillard salin — cité par désignation et édition ; lire le champ d’application publié avant de l’appliquer à un type de produit spécifique.
- UL Solutions — Classification de reconnaissance des composants UL — définition de la reconnaissance des composants et conditions d'acceptabilité.



Réponses 3