Réponse rapide. Qualification a Base de photocontrôle NEMA Un fournisseur doit répondre à sept questions par des documents, et non par de simples assurances : l’interface est-elle mécaniquement compatible ? Les matériaux de contact et les données électriques supportent-ils la charge ? La certification est-elle à jour et applicable ? Le fournisseur peut-il échanger des données d’ingénierie et gérer les modifications ? Des contrôles qualité sont-ils en place lors de la fabrication ? Un échantillon réussit-il votre propre validation ? Le fournisseur peut-il assurer un volume de production suffisant avec notification des modifications ? Un fournisseur incapable de justifier les deux premiers points n’est pas prêt à être agréé, quel que soit le prix, car ce sont les deux seuls points qui seront mis en évidence sur le terrain.

Pourquoi la qualification des fournisseurs est-elle importante pour les fabricants d'équipement d'origine (OEM) de contrôleurs d'éclairage intelligent ?
La plupart des fabricants de systèmes de contrôle d'éclairage ne produisent pas le socle. Ils l'achètent, l'intègrent à un contrôleur, puis livrent ce contrôleur dans un luminaire que la municipalité prévoit d'utiliser pendant une dizaine d'années. Le socle représente une petite partie du coût total des composants, mais une part importante du risque de panne sur le terrain, car c'est le seul élément qui est assemblé et installé de manière répétée, exposé aux intempéries et soumis à des charges électriques.
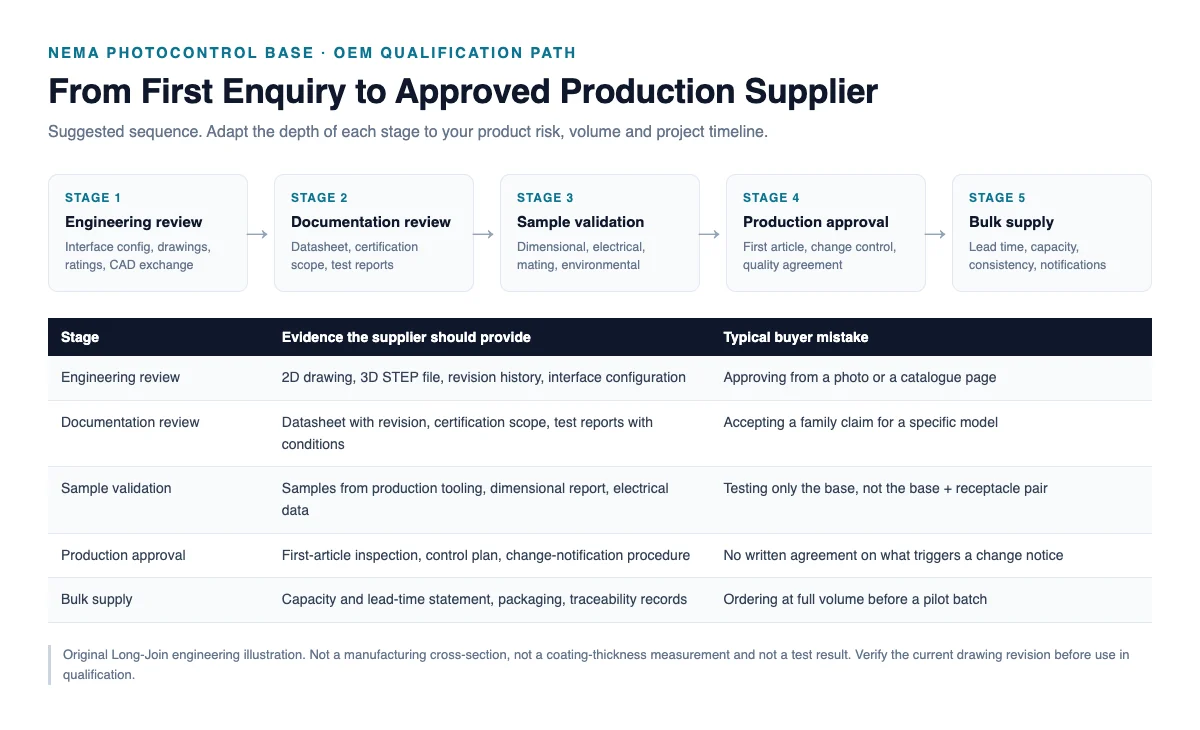
Les conséquences commerciales sont asymétriques. Un lot non conforme détecté lors du contrôle à réception entraîne un retard. Le même défaut découvert sur le terrain engendre des coûts de remplacement, des déplacements de camions, des interventions sous garantie, des démarches auprès de la municipalité et, dans le cadre d'un projet public, une atteinte à la réputation qui perdure bien au-delà du produit. La qualification des fournisseurs consiste à détecter ce défaut le plus en amont possible – idéalement par une revue documentaire, avant même la fabrication des pièces.
Il existe une seconde raison, plus importante pour les contrôleurs intelligents. Un contrôleur moderne véhicule des signaux de variation d'intensité et de communication en plus de l'alimentation ; la base n'est donc plus seulement un connecteur d'alimentation. Elle fait partie d'un circuit de signal dont la stabilité influe sur le fonctionnement, et pas seulement sur la sécurité. Une dérive de résistance tolérable sur un contact d'alimentation peut constituer un défaut de fonctionnement sur une ligne de commande 0-10 V.
Étape 1 — Vérifier la compatibilité de l'interface NEMA
Configurations à 3 broches, 5 broches et 7 broches
Le nombre de broches détermine la fonction, et non seulement la géométrie. Une configuration à 3 broches assure l'alimentation et la sortie commutée. Les configurations à 5 ou 7 broches ajoutent des positions de commande pour la variation d'intensité et, dans le cas de la configuration à 7 broches, des contacts de signal ou de communication supplémentaires conformes à la norme ANSI C136.41. La norme d'interface applicable dépend de la configuration ; un fichier de qualification créé pour une configuration ne doit pas être réutilisé pour une autre sans avoir préalablement vérifié les différences.
Avant de comparer les devis, déterminez la configuration requise par votre contrôleur et vérifiez que la documentation du fournisseur couvre bien ce code précis. Les gammes de produits comprennent souvent plusieurs configurations ; une fiche technique relative à la gamme ne constitue pas une preuve pour une seule variante.
Dimensions mécaniques et exigences d'accouplement
La compatibilité d'interface est une caractéristique dimensionnelle qui doit être vérifiée à l'aide d'un dessin plutôt que d'une photographie. Les points critiques sont la position des contacts, la géométrie du système de verrouillage, le détrompage empêchant une insertion incorrecte, l'encombrement global et le système d'étanchéité. Dans un assemblage avec joint, ce dernier fait partie intégrante de l'interface : une base parfaitement étanche dans un réceptacle peut ne pas l'être dans un autre présentant une finition de surface ou une planéité différentes.
Les exigences d'accouplement comprennent également la force d'insertion et de retrait. Une force trop élevée rend l'installation irrégulière, ce qui est une cause fréquente de dommages aux contacts sur le terrain ; une force trop faible peut empêcher l'assemblage de rester en place sous l'effet des vibrations. Ces valeurs ne peuvent être évaluées à partir d'un catalogue.
Contacts de puissance vs contacts de signal
Une distinction importante souvent négligée par les acheteurs : le socle n’est pas un simple composant électrique. Il comporte des contacts d’alimentation qui acheminent le courant de charge et des contacts de signal qui transmettent les signaux de commande. Ces deux types de contacts présentent des caractéristiques, des matériaux et des modes de défaillance différents. La documentation de Long-Join pour le JL-241J, par exemple, indique une tension d’alimentation maximale de 480 Vca à une charge nominale de 15 A et une tension de circuit de signal de 0 à 30 Vcc à 250 mA, avec des contacts d’alimentation en laiton H62 et des broches de variation d’intensité en bronze phosphoreux.
Appliquer la puissance nominale aux seuls contacts de signal, ou ne tester que le circuit d'alimentation, est une erreur de qualification fréquente. Chaque circuit doit être testé séparément.
Étape 2 — Évaluation des matériaux de contact et des performances électriques
C’est à cette étape que réside la complexité technique, et elle est traitée en détail ailleurs dans cette série : résistance de contact et qualité du placage pour le mécanisme d'interface, tests de fiabilité pour les méthodes d'essai, et placage or sur nickel pour le système de finition. Dans ces domaines, l'évaluation de la qualification des fournisseurs requiert un ensemble de documents, et non des explications plus détaillées :
- substrat de contact par groupe de contact, avec l'alliage identifié — et non pas simplement “ alliage de cuivre ”.
- Spécifications de placage par région, avec la plaque de base indiquée.
- résistance de contact avec la méthode de mesure, le courant d'essai et la quantité d'échantillon, idéalement avant et après conditionnement.
- hausse des températures au courant nominal, avec la configuration de montage décrite.
- durabilité de l'accouplement avec le nombre de cycles et le réceptacle correspondant identifiés.
Attention : un fournisseur peut posséder certains de ces éléments et pas tous. La décision de qualification ne consiste pas à se demander si le fournisseur possède tout, mais plutôt si chaque écart est documenté et accepté au regard d’un risque défini. Un point non résolu, connu et accepté, est gérable ; un point non résolu, considéré comme résolu, ne l’est pas.
Étape 3 — Examiner la documentation relative à la certification et à la conformité
Quatre affirmations distinctes sont souvent fusionnées dans la présentation d'un fournisseur, et il convient de les dissocier :
| Réclamer | Ce que cela signifie réellement | Ce que l'acheteur doit faire |
|---|---|---|
| Composant homologué UL | Le composant a été évalué selon les exigences applicables et dans des conditions d'acceptabilité, en vue de son intégration dans un produit plus vaste qui sera certifié. | Confirmer la portée actuelle du fichier, le modèle exact, les évaluations et les conditions d'acceptabilité. |
| Produit final homologué UL | Un produit complet est certifié pour son usage prévu | Vérifiez que cela s'applique au produit que vous achetez, et non à la manette que vous construisez. |
| Compatibilité avec l'interface ANSI C136.10 / C136.41 | L'interface est conforme aux exigences mécaniques, électriques et de marquage publiées pour le type de commande | Veuillez confirmer l'édition et vérifier que votre configuration est prise en charge. |
| Documentation RoHS | Déclaration des substances réglementées pour les matériaux fournis | Vérifiez que la déclaration correspond au numéro de pièce et à la révision |
Ces deux éléments sont distincts car ils répondent à des questions différentes. La conformité de l'interface n'implique pas la certification ; la certification n'implique pas la conformité de l'interface à la dernière édition ; et aucune de ces deux notions n'implique que la validation spécifique à votre client ait été effectuée. Homologation UL vs. Fiabilité testée couvre pleinement cette distinction.
Étape 4 — Évaluation du soutien à la conception technique et CAO
Cette question revient systématiquement dans les demandes sérieuses des équipementiers, et il est préférable d'y répondre directement plutôt que de manière générale. Les acheteurs demandent si le fournisseur maîtrise Creo, SolidWorks, Siemens NX ou une autre plateforme, et si les fichiers STEP/STP, les dessins cotés 2D et les versions de conception sont disponibles.
La réponse honnête est que La plateforme de CAO n'est pas le critère de qualification. L'essentiel est que le fournisseur puisse fournir des données d'ingénierie précises et à jour dans un format exploitable par votre équipe, et qu'il puisse gérer les révisions sans ambiguïté. Un fournisseur utilisant votre logiciel habituel mais livrant des plans obsolètes est un partenaire moins fiable qu'un fournisseur utilisant une plateforme différente qui exporte des fichiers STEP de qualité et contrôle les révisions.
Les questions qui permettent réellement de discriminer sont donc les suivantes :
- Pouvez-vous fournir un fichier STEP (AP214 ou AP242) de la configuration exacte, dimensionné pour correspondre au dessin 2D ?
- Le modèle 3D représente-t-il fidèlement la pièce de production, y compris les points de contact et le système de verrouillage ?
- Comment les modifications de dessin sont-elles identifiées, et comment serai-je informé(e) en cas de changement de géométrie ou de matériau ?
- Pouvez-vous examiner une demande de modification et fournir une évaluation de faisabilité de fabrication ?
- Quel format de dessin 2D utilisez-vous ? Comporte-t-il des tolérances et un bloc de révision ?
Note concernant les affirmations : cet article ne précise pas la plateforme CAO utilisée par Long-Join pour le JL-241J, car cette information n’a pas été officiellement confirmée. En revanche, il est impératif qu’un fournisseur soit en mesure d’indiquer clairement les formats qu’il prend en charge et de fournir un exemple de fichier avant tout engagement.
Étape 5 — Examen du contrôle de la qualité de la fabrication
Le contrôle qualité repose sur un processus, demandez donc les documents relatifs à ce processus plutôt qu'un certificat. Les six éléments ci-dessous constituent le minimum attendu par un fabricant d'équipement d'origine (OEM), et chacun doit être justifié par une procédure, un enregistrement ou un exemple de rapport :
| Élément | Ce qu'il devrait couvrir | Preuves à demander |
|---|---|---|
| Inspection des matières premières | Vérification de la qualité de la résine, de l'alliage de contact et du revêtement d'entrée | Plan d'inspection et enregistrement d'un échantillon |
| Inspection en cours de production | Paramètres de moulage, positionnement des inserts, contrôles d'assemblage | Plan de contrôle avec fréquence de vérification |
| Inspection finale | Contrôles dimensionnels, visuels et électriques des pièces finies | Plan d'échantillonnage et critères d'acceptation |
| traçabilité des matériaux | Lien entre un lot expédié et ses lots de matériaux | Système de marquage des lots et registre de traçabilité |
| Contrôle des non-conformités | Ségrégation, disposition et mesures correctives | Procédure NCR et exemple concret |
| Gestion du changement | Notification préalable aux changements de matériaux, de procédés ou d'outillage | Procédure de notification de changement écrite |
Deux de ces éléments sont plus importants que les autres en pratique. La gestion des changements permet d'éviter les substitutions silencieuses : un changement de matériau ou de placage non signalé est la cause classique d'un produit ayant passé la qualification et qui échoue un an plus tard. La traçabilité des matériaux permet de lier un problème sur le terrain à un lot plutôt qu'à une année de livraison. Si un fournisseur ne peut décrire précisément l'un ou l'autre de ces processus, considérez l'ensemble du processus qualité comme non vérifié plutôt que de supposer l'existence d'un système standard.
Étape 6 — Réaliser la validation par échantillonnage et ingénierie
Les échantillons permettent de confronter les documents à la réalité, et la validation doit être structurée plutôt qu'exploratoire :
- Revue de dessin — Comparez le schéma fourni à vos exigences d'interface avant la réception des pièces.
- Contrôle dimensionnel — dimensions critiques par rapport au dessin, avec la jauge et la méthode définies.
- mesure électrique — résistance de contact aux positions d'alimentation et de signal, en utilisant une méthode à quatre fils.
- Test d'accouplement — avec le réceptacle que vous utiliserez réellement, en mesurant la force d’insertion et de retrait et en vérifiant la mise en place.
- exigences environnementales — les expositions requises par votre marché ; embruns salés ou chaleur humide, selon le cas.
- Approbation d'évaluation — un compte rendu écrit de ce qui a été adopté, de ce qui a fait l'objet d'une renonciation et sur quelle base.
Les échantillons doivent provenir de l'outillage de production, et non d'un prototype ; le rapport doit le préciser. Un échantillon réalisé avec un outillage différent peut présenter des différences dimensionnelles et de maîtrise du processus par rapport à la production en série, et ces différences apparaissent généralement précisément dans les zones les plus difficiles à contrôler.
Étape 7 — Évaluer la capacité d'approvisionnement en vrac
L'évaluation des capacités commerciales est la dernière étape, et celle où la confiance est souvent accordée. Demandez des déclarations vérifiables : capacité de production par rapport à votre volume annuel, délai de livraison standard avec les modalités définies, quantité minimale de commande, propriété et maintenance de l'outillage, et procédure de gestion des contraintes de capacité. Un fournisseur incapable de préciser un délai de livraison ne vous en a pas communiqué un.
Trois questions méritent une attention particulière. Premièrement, notification de changement: quels sont les éléments déclencheurs d'un préavis, le délai de préavis et les destinataires. Deuxièmement, approvisionnement à long terme: que se passe-t-il si un matériau ou un sous-traitant devient indisponible, et existe-t-il une clause de dernier recours ? Troisièmement, cohérence: quelles preuves existent que la variation d'un lot à l'autre est maîtrisée, ce qui relève du processus et non de la capacité ?.
Aucune information concernant la capacité, le rendement, le délai de livraison ou la quantité minimale de commande n'est mentionnée pour le JL-241J dans cet article. Ces informations relèvent de la responsabilité du fournisseur et doivent être confirmées par écrit pour votre commande spécifique.
Tableau de bord des fournisseurs de bases de photocontrôle NEMA
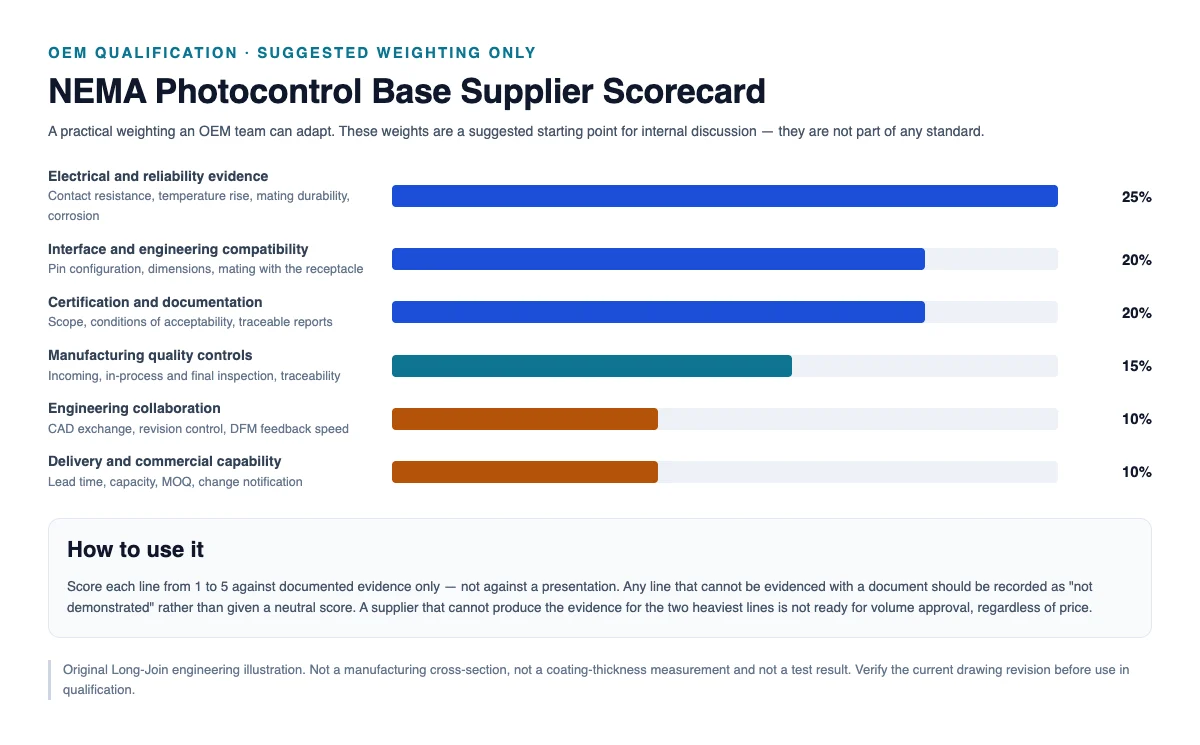
La pondération ci-dessous constitue un point de départ suggéré pour une discussion interne. Il ne s'agit pas d'une norme internationale et elle doit être adaptée au profil de risque du projet : un programme municipal côtier et une rénovation industrielle abritée ne pondèrent pas les preuves de corrosion de la même manière.
| Dimension | Poids suggéré | Quelles preuves permettent de l'évaluer ? |
|---|---|---|
| Compatibilité d'interface et d'ingénierie | 20% | Correspondance du dessin, dimensions, accouplement avec le réceptacle réel |
| Preuves électriques et de fiabilité | 25% | Résistance de contact, élévation de température, durabilité de l'accouplement, corrosion — avec méthode et valeurs |
| Certification et documentation | 20% | Portée actuelle du dossier, conditions d'acceptabilité, rapports traçables |
| Contrôles de qualité de fabrication | 15% | Plan d'inspection, traçabilité, procédures de gestion des non-conformités et des changements |
| Collaboration en ingénierie | 10% | Échange de fichiers CAO, contrôle des révisions, réactivité aux demandes de conception |
| Capacités de livraison et commerciales | 10% | Délai de livraison, capacité, quantité minimale de commande, engagements de notification |
Deux règles permettent d'utiliser une grille d'évaluation de manière utile plutôt que décorative. Notez uniquement les éléments de preuve documentés ; une présentation ne constitue pas une preuve. Et indiquez “ non démontré ” pour toute affirmation non étayée, plutôt que d'attribuer une note moyenne neutre, car cette dernière transforme implicitement une incertitude en réussite.
Le JL-241J comme exemple pratique d'évaluation OEM
Appliqué à un produit réel, le processus se présente comme suit. Le culot NEMA 7 broches JL-241J est fabriqué en PBT, supporte une tension d'alimentation maximale de 480 Vca à 50/60 Hz et un courant nominal de 15 A, un circuit de signal de 0 à 30 Vcc à 250 mA, une plage de températures de fonctionnement de -40 °C à +70 °C et un système d'étanchéité conforme au plan d'assemblage approuvé. Les matériaux utilisés sont différenciés : laiton H62 pour les contacts d'alimentation, bronze phosphoreux pour les quatre broches de variation d'intensité, avec des finitions or et étain sur un sous-placage nickelé.
Cette documentation permet une comparaison technique (configuration, caractéristiques, matériaux, interface). Elle ne remplace cependant pas les étapes de qualification décrites précédemment. Le statut de certification doit être vérifié par rapport au dossier actuel ; des preuves d’essais conformes à vos critères d’acceptation spécifiques doivent être demandées ; la capacité d’échange de données CAO et les procédures de qualité de fabrication doivent être confirmées directement ; et les conditions commerciales doivent être convenues par écrit.
Informations sur le produit : Base de photocontrôle NEMA JL-241J. Des informations techniques plus détaillées sont disponibles dans le guide des piliers., Comment évaluer la fiabilité d'un socle de photocontrôle NEMA avant un achat en gros.
Foire aux questions
Que doivent vérifier les acheteurs OEM avant de choisir un fournisseur de socles NEMA ?
Sept éléments, chacun accompagné d'un document : dimensions d'interface par rapport à votre dessin ; matériaux de contact et preuves électriques pour les chemins d'alimentation et de signal ; portée de la certification et conditions d'acceptabilité pour le modèle exact ; capacité d'échange CAO et de contrôle des révisions ; procédures de qualité de fabrication ; un résultat de validation d'échantillon sur les pièces usinées en production ; et conditions commerciales, y compris le délai de livraison, la capacité et la notification de changement.
La reconnaissance UL est-elle suffisante pour qualifier un fournisseur ?
Non. La reconnaissance d'un composant atteste qu'il a été évalué selon les exigences applicables et dans des conditions acceptables. Elle ne garantit pas le respect de vos critères de durabilité, d'échauffement ou de corrosion, ni la mise en place de contrôles qualité de fabrication, ni la capacité du fournisseur à assurer un volume de production suffisant. Il s'agit d'un élément parmi d'autres, et il doit être à jour pour le modèle que vous achetez.
Les fournisseurs peuvent-ils fournir des fichiers STEP pour l'intégration du contrôleur ?
Les fournisseurs de ce type de composants peuvent généralement fournir des échantillons, mais la disponibilité et la fidélité du modèle varient. Il est donc conseillé de demander un échantillon avant de passer commande. L'idéal serait de demander un fichier STEP correspondant exactement à la configuration du dessin 2D et de la pièce produite, accompagné d'une indication de la version AP utilisée pour l'exportation et de la méthode d'identification des révisions.
Le choix du logiciel de CAO a-t-il une incidence sur la qualification des fournisseurs ?
Pas directement. La plateforme est une préférence de travail ; les critères de sélection sont la précision, la compatibilité des formats et le contrôle des versions. Un fournisseur utilisant une autre plateforme de CAO et fournissant des fichiers STEP fiables et un système de révision rigoureux est un meilleur partenaire qu'un fournisseur utilisant votre plateforme et fournissant des plans obsolètes. Jugez les livrables, pas le nom du logiciel.
Faut-il tester la base et la prise ensemble ?
Oui, au moins une fois dans le programme. L'interface de contact est composée de deux éléments : le placage, la géométrie de contact, les tolérances et la force de contact sont des propriétés du système assemblé. Tester une base seule avec un réceptacle non spécifié donne un résultat qui peut ne pas être transposable à votre assemblage et ne révélera pas l'incompatibilité de finition entre les pièces des deux fournisseurs.
Quels documents sont nécessaires avant un achat en gros ?
Dessin approuvé avec révision ; spécifications des matériaux et de la finition ; étendue de la certification avec conditions d’acceptabilité ; rapports d’essais pour les exigences de votre spécification, chacun avec méthode, conditions, quantité d’échantillons, critères d’acceptation et valeurs mesurées ; rapport d’inspection du premier article ; accord qualité ou plan de contrôle ; et conditions commerciales écrites couvrant le délai de livraison, la capacité, la quantité minimale de commande et la notification de changement.
Points clés à retenir
La qualification des fournisseurs est avant tout un exercice documentaire, et non commercial. Compatibilité des interfaces, preuves de fiabilité et d'efficacité électrique, périmètre de certification, échange de données d'ingénierie, contrôles de production, validation d'échantillons et capacité de production en série requièrent chacun un document spécifique. Toute qualification dépourvue de tel document doit être considérée comme ouverte plutôt que présumée. La question de la CAO porte sur les livrables, et non sur les marques de logiciels. La certification répond à une problématique plus spécifique que ne le pensent la plupart des acheteurs. Un système de notation pondérée n'est utile que s'il est basé exclusivement sur des preuves, et si les deux critères les plus importants sont ceux que le terrain testera en premier.
Demander un dossier de qualification de fournisseur OEM pour le JL-241J.
Envoyez-nous les exigences de votre programme et nous vous répondrons en vous fournissant la documentation disponible pour votre configuration, ainsi qu'une indication claire des éléments nécessitant une vérification supplémentaire.
- Nom de l'entreprise et adresse courriel professionnelle
- Configuration requise et application de contrôle
- Exigences en matière de CAO et de dessin (formats, 2D/3D)
- Exigences en matière de certification et de tests
- Volume annuel prévu et calendrier du projet
Références et sources techniques
- Comment évaluer la fiabilité d'un socle de photocontrôle NEMA avant un achat en gros — Guide pilier couvrant la séquence d'évaluation globale.
- Pourquoi la résistance de contact et la qualité du placage sont-elles importantes dans les bases photosensibles NEMA ? — interface de contact et matériaux.
- Quels tests une base de photocontrôle NEMA doit-elle réussir ? — méthodes d'essai et examen des rapports.
- Homologation UL vs. Fiabilité testée — Portée et vérification de la certification.
- Comment le plaquage or sur nickel améliore-t-il la fiabilité des contacts de base des photocontrôleurs ? — finaliser l'ingénierie système.
- ANSI C136.41-2025 — exigences d'interface pour les commandes et luminaires externes de type verrouillage.
- Certification des composants UL Solutions — portée des programmes de certification des composants.