Kort antwoord. Kwalificatie van een NEMA-fotocontrolebasis Een leverancier moet zeven vragen beantwoorden met documenten in plaats van garanties: past de interface mechanisch; ondersteunen de contactmaterialen en elektrische specificaties de belasting; is de certificering actueel en van toepassing; kan de leverancier technische gegevens uitwisselen en revisies beheren; zijn er kwaliteitscontroles tijdens de productie aanwezig; doorstaat een testmonster uw eigen validatie; en kan de leverancier de productie op peil houden met melding van wijzigingen? Een leverancier die de eerste twee vragen niet kan beantwoorden, is hoe dan ook niet geschikt voor goedkeuring, want dat zijn de twee vragen waar de praktijk uiteindelijk achter zal komen.

Waarom is leverancierskwalificatie belangrijk voor OEM's van slimme verlichtingscontrollers?
De meeste OEM's van lichtregelingssystemen produceren de voet niet zelf. Ze kopen deze in, integreren hem in een controller en leveren die controller vervolgens af voor een armatuur waarvan een gemeente verwacht dat deze minstens tien jaar meegaat. De voet vormt slechts een klein deel van de materiaalkosten, maar een groot deel van het risico op storingen in het veld, omdat het het enige onderdeel is dat herhaaldelijk wordt aangesloten, blootgesteld aan weersinvloeden en elektrisch belast.
De commerciële risico's zijn asymmetrisch. Een afgekeurde partij die bij de ingangscontrole wordt ontdekt, leidt tot vertraging. Dezelfde fout die in het veld wordt ontdekt, brengt kosten met zich mee voor vervanging, transport, garantiearbeid, een relatie met de gemeente en, bij een publiek project, reputatieschade die langer aanhoudt dan het product zelf. Leverancierskwalificatie is het proces waarbij die ontdekking zo vroeg mogelijk in het proces wordt gedaan – idealiter tijdens een documentenbeoordeling, voordat er onderdelen worden geproduceerd.
Er is een tweede reden die met name voor slimme controllers van belang is. Een moderne controller transporteert naast stroom ook dim- en communicatiesignalen, waardoor de basis niet langer alleen een stroomaansluiting is. Het maakt deel uit van een signaalpad waarvan de stabiliteit niet alleen de veiligheid, maar ook de functionaliteit beïnvloedt. Een weerstandsafwijking die acceptabel zou zijn bij een stroomcontact, kan een functionele storing veroorzaken op een 0-10 V-stuurlijn.
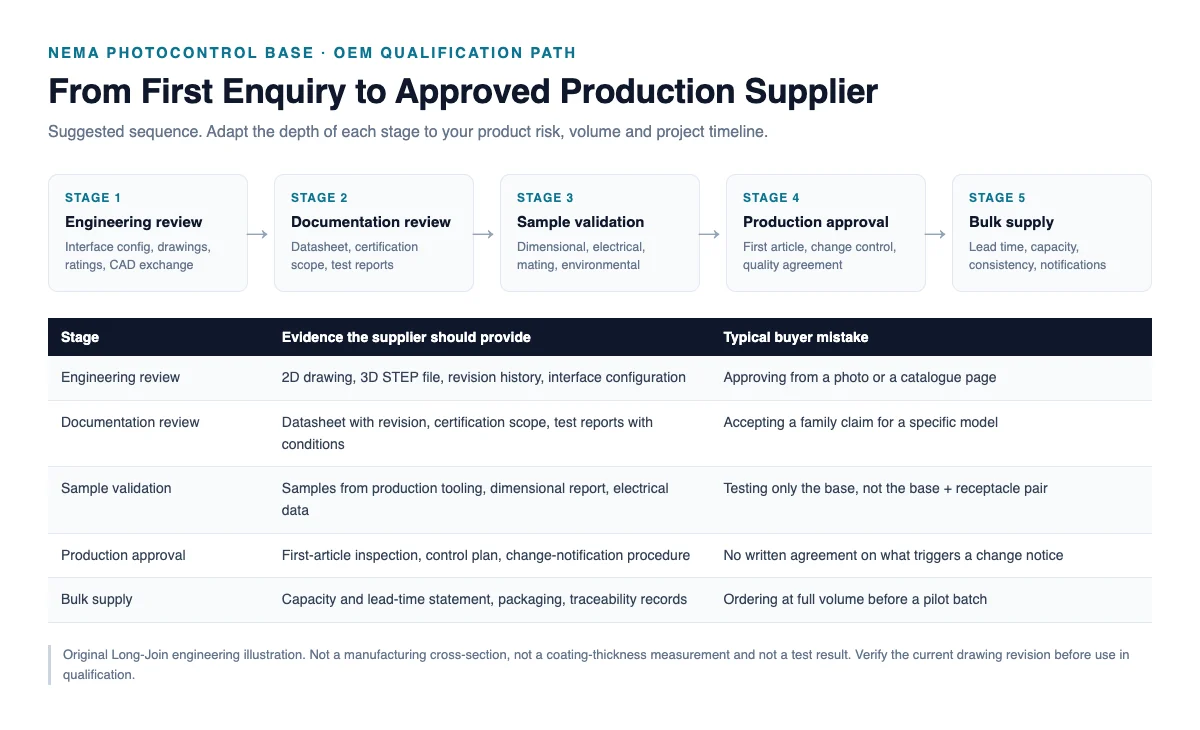
Stap 1 — Controleer de compatibiliteit van de NEMA-interface
3-pins, 5-pins en 7-pins configuraties
Het aantal pinnen bepaalt de functie, niet alleen de geometrie. Een configuratie met 3 pinnen verzorgt de voeding en de geschakelde uitgang. Een configuratie met 5 of 7 pinnen voegt bedieningsposities toe voor dimmen en, in het geval van 7 pinnen, extra signaal- of communicatiecontacten volgens ANSI C136.41. De toepasselijke interfacestandaard hangt af van de configuratie, en een kwalificatiebestand dat voor één configuratie is gemaakt, mag niet voor een andere worden hergebruikt zonder de verschillen te controleren.
Voordat u offertes vergelijkt, moet u vaststellen welke configuratie uw controller daadwerkelijk nodig heeft en controleren of de documentatie van de leverancier die exacte code dekt. Productfamilies omvatten vaak meerdere configuraties; een datasheet die de hele familie beschrijft, is geen bewijs voor slechts één variant.
Mechanische afmetingen en koppelingsvereisten
De compatibiliteit van de interface is een dimensionale eis en moet worden gecontroleerd aan de hand van een tekening in plaats van een foto. De cruciale aspecten zijn de contactposities, de geometrie van het vergrendelingsmechanisme, de sleutelconstructie die onjuiste invoer voorkomt, de algehele vorm en de afdichting. Bij een afdichting met een pakking maakt de afdichting deel uit van de interface: een basis die correct afdicht op de ene houder, sluit mogelijk niet goed af op een andere houder met een andere oppervlakteafwerking of vlakheid.
Bij het monteren zijn ook de inbreng- en uitbrengkrachten van belang. Een te hoge kracht leidt tot een inconsistente montage, wat in de praktijk tot beschadigde contacten kan leiden; een te lage kracht kan ervoor zorgen dat de verbinding onder trillingen niet goed vast blijft zitten. Geen van beide waarden is af te lezen uit een catalogus.
Voedingscontacten versus signaalcontacten
Een belangrijk onderscheid dat kopers vaak over het hoofd zien: de basis is geen enkel elektrisch component. Deze heeft voedingscontacten die de belastingsstroom voeren en signaalcontacten die stuursignalen doorgeven, en deze twee hebben verschillende specificaties, verschillende materialen en verschillende storingsmodi. De documentatie van Long-Join voor de JL-241J vermeldt bijvoorbeeld een voedingsinterface met een maximale spanning van 480 Vac bij een nominale belasting van 15 A en een signaalcircuit met een spanning van 0–30 Vdc bij 250 mA, met H62 messing voedingscontacten en dimcontacten van fosforbrons.
Het toepassen van het vermogen op de signaalcontacten, of het alleen testen van het voedingspad, is een veelgemaakte fout bij de kwalificatie. Beide paden vereisen hun eigen bewijsmateriaal.
Stap 2 — Evalueer de contactmaterialen en de elektrische prestaties
In deze stap komt de technische diepgang aan bod, en deze wordt elders in deze reeks uitgebreid behandeld: contactweerstand en kwaliteit van de galvanisatie voor het interfacemechanisme, betrouwbaarheidstests voor de testmethoden, en verguld nikkel voor het afwerkingssysteem. Wat een leverancierskwalificatiebeoordeling van deze gebieden nodig heeft, is een documentenset, geen uitgebreidere uitleg:
- Contactsubstraat per contactgroep, met vermelding van de legering — niet alleen "koperlegering".
- Specificaties voor galvaniseren per regio, met vermelding van de onderplaat.
- Contactweerstand met de meetmethode, teststroom en monsterhoeveelheid, idealiter vóór en na conditionering.
- Temperatuurstijging bij de nominale stroomsterkte, met de beschreven montagewijze.
- Koppelingsduurzaamheid waarbij het aantal cycli en de paringsreceptakel zijn geïdentificeerd.
Een waarschuwing bij het lezen van deze lijst: een leverancier beschikt mogelijk over sommige van deze punten wel en over andere niet. De kwalificatiebeslissing is niet "heeft de leverancier alles?", maar "is elke lacune geregistreerd en geaccepteerd ten opzichte van een gedefinieerd risico?". Een openstaand punt dat bekend en geaccepteerd is, is beheersbaar; een openstaand punt waarvan werd aangenomen dat het was opgelost, is dat niet.
Stap 3 — Controleer de certificerings- en nalevingsdocumentatie
In een presentatie van een leverancier worden vaak vier verschillende beweringen samengevoegd, terwijl deze gescheiden moeten worden gehouden:
| Claim | Wat het werkelijk betekent | Wat de koper moet doen |
|---|---|---|
| UL-erkend onderdeel | Het onderdeel is beoordeeld volgens de geldende eisen onder aanvaardbaarheidsvoorwaarden, met het oog op integratie in een groter product dat gecertificeerd zal worden. | Bevestig de huidige bestandsomvang, het exacte model, de beoordelingen en de acceptatievoorwaarden. |
| UL-gecertificeerd eindproduct | Een compleet product is gecertificeerd voor het beoogde gebruik. | Controleer of het van toepassing is op het product dat u koopt, niet op de controller die u bouwt. |
| Compatibiliteit met de ANSI C136.10 / C136.41 interface | De interface voldoet aan de gepubliceerde mechanische, elektrische en markeringseisen voor het besturingstype. | Controleer welke editie het betreft en of uw configuratie onder de dekking valt. |
| RoHS-documentatie | Verklaring van verboden stoffen voor de geleverde materialen | Controleer of de specificatie overeenkomt met het onderdeelnummer en de revisie. |
Deze twee zaken zijn gescheiden omdat ze verschillende vragen beantwoorden. Interfaceconformiteit impliceert geen certificering; certificering impliceert geen interfaceconformiteit met de nieuwste versie; en geen van beide impliceert dat uw klantspecifieke validatie is uitgevoerd. UL-erkend versus betrouwbaarheidsgetest Dit behandelt het onderscheid volledig.
Stap 4 — Beoordeel de technische en CAD-ontwerpondersteuning
Dit is een vraag die in bijna elke serieuze OEM-aanvraag terugkomt en die het waard is om direct te beantwoorden in plaats van in algemeenheden. Kopers vragen of een leverancier werkt met Creo, SolidWorks, Siemens NX of een ander platform, en of STEP/STP-bestanden, 2D-maattekeningen en ontwerpwijzigingen beschikbaar zijn.
Het eerlijke antwoord is dat Het CAD-platform is niet het kwalificatiecriterium.. Waar het om gaat, is of de leverancier accurate, actuele technische gegevens kan leveren in een formaat dat uw team kan gebruiken, en of hij revisies zonder onduidelijkheden kan beheren. Een leverancier die uw voorkeurssoftware gebruikt maar verouderde tekeningen levert, is een slechtere partner dan een leverancier die een ander platform gebruikt dat betrouwbaar schone STEP-bestanden exporteert en revisies beheert.
De vragen die daadwerkelijk discrimineren zijn dus:
- Kunt u een STEP-bestand (AP214 of AP242) aanleveren met de exacte configuratie, inclusief de afmetingen die overeenkomen met de 2D-tekening?
- Is het 3D-model een getrouwe weergave van het productieonderdeel, inclusief contactpunten en het vergrendelingsmechanisme?
- Hoe worden wijzigingen in tekeningen geïdentificeerd en hoe word ik op de hoogte gesteld wanneer de geometrie of het materiaal verandert?
- Kunt u een wijzigingsverzoek beoordelen en een haalbaarheidsanalyse voor de productie uitvoeren?
- Welk 2D-tekeningformaat hanteert u, en bevat dit toleranties en een revisieblok?
Een kanttekening bij beweringen: in dit artikel wordt niet vermeld welk CAD-platform Long-Join gebruikt voor de JL-241J, omdat dit niet formeel is bevestigd als een gepubliceerde functionaliteit. Wat wel kan worden vermeld, is de vereiste: een leverancier moet duidelijk kunnen aangeven welke formaten hij kan leveren en die bewering kunnen onderbouwen met een voorbeeldbestand voordat u een programma afsluit.
Stap 5 — Evaluatie van de kwaliteitscontrole in de productie
Kwaliteitscontrole is een procesclaim, dus vraag om de procesdocumenten in plaats van een certificaat. De zes onderstaande elementen zijn het minimum dat een OEM normaal gesproken verwacht, en elk ervan moet worden aangetoond met een procedure, een registratie of een steekproefrapport:
| Element | Wat het zou moeten omvatten | Bewijsmateriaal om aan te vragen |
|---|---|---|
| Inkomende materiaalinspectie | Verificatie van harskwaliteit, contactlegering en galvaniseerinput | Inspectieplan en een steekproefregistratie |
| Inspectie tijdens het proces | Vormparameters, plaatsing van inzetstukken, montagecontroles | Controleplan met controlefrequentie |
| Eindinspectie | Dimensionale, visuele en elektrische controles van afgewerkte onderdelen. | Steekproefplan en acceptatiecriteria |
| Materiaaltraceerbaarheid | Koppeling tussen een verzonden partij en de bijbehorende materiaalbatches. | Lotmarkeringsschema en traceerbaarheidsregistratie |
| Controle van afwijkingen | Afzondering, plaatsing en corrigerende maatregelen | NCR-procedure en een gesloten voorbeeld |
| Veranderingsmanagement | Melding voorafgaand aan wijzigingen in materiaal, proces of gereedschap | Schriftelijke procedure voor het melden van wijzigingen |
Twee van deze aspecten zijn in de praktijk waardevoller dan de rest. Wijzigingsbeheer voorkomt stille vervanging – een wijziging in materiaal of coating waarover niemand u heeft geïnformeerd, is de klassieke oorzaak van een product dat de kwalificatie doorstond maar een jaar later toch niet voldoet. Materiaaltraceerbaarheid zorgt ervoor dat een probleem in het veld kan worden gekoppeld aan een specifieke partij in plaats van aan een verzendjaar. Als een leverancier geen van beide processen specifiek kan beschrijven, beschouw de gehele kwaliteitsafdeling dan als niet geverifieerd in plaats van aan te nemen dat er een standaardsysteem bestaat.
Stap 6 — Voer monster- en technische validatie uit
Steekproeven vormen het punt waar documenten de realiteit ontmoeten, en de validatie moet gestructureerd zijn in plaats van verkennend:
- Tekening beoordeling — Vergelijk de meegeleverde tekening met uw interfacevereisten voordat de onderdelen arriveren.
- Maatcontrole — kritische afmetingen ten opzichte van de tekening, met vermelding van de meetlat en de gebruikte methode.
- Elektrische meting — contactweerstand op zowel de voedings- als de signaalpositie, met behulp van een vierdraadsmethode.
- Paringstest — met de prothese die u daadwerkelijk gaat gebruiken, waarbij u de inbreng- en uittrekkracht meet en de juiste plaatsing controleert.
- Milieu-eisen — de blootstellingen die uw markt vereist; zoutnevel of vochtige hitte, indien van toepassing.
- Evaluatie goedkeuring — een schriftelijk verslag van wat is goedgekeurd, waarvan is afgezien en op welke basis.
De monsters moeten afkomstig zijn van de productiemal, niet van een proefproductie, en dat moet in het rapport vermeld staan. Een monster dat met een andere mal is gemaakt, kan qua afmetingen en procesbeheersing afwijken van wat u in serie zult ontvangen – en het verschil is meestal precies te zien op de plekken die het moeilijkst te inspecteren zijn.
Stap 7 — Evalueer de capaciteit voor bulklevering
Commerciële bekwaamheid is de laatste stap en wordt vaak op vertrouwen gebaseerd. Vraag om controleerbare verklaringen: productiecapaciteit in verhouding tot uw jaarlijkse volume, standaard levertijd met vermelding van de basis hiervoor, minimale bestelhoeveelheid, eigendoms- en onderhoudsregelingen voor gereedschap en de procedure voor capaciteitsbeperkingen. Een leverancier die geen basis voor de levertijd kan opgeven, heeft u geen levertijd gegeven.
Drie vragen verdienen bijzondere aandacht. Ten eerste, wijzigingsmeldingWat is de aanleiding voor een melding, hoe lang duurt de melding en aan wie moet deze worden gestuurd? Ten tweede, langetermijnaanbodWat gebeurt er als een materiaal of een onderleverancier niet meer beschikbaar is, en is er een regeling voor een laatste inkoop? Ten derde, samenhangWelk bewijs bestaat er dat variatie tussen batches wordt beheerst? Dit is een proceskwestie, geen capaciteitskwestie.
In dit artikel worden geen capaciteits-, opbrengst-, levertijd- of minimale bestelhoeveelheden voor de JL-241J vermeld. Dit zijn commerciële afspraken die u schriftelijk bij de leverancier moet indienen voor uw specifieke bestelling.
Scorecard voor leveranciers van NEMA-fotocontrolebasissen
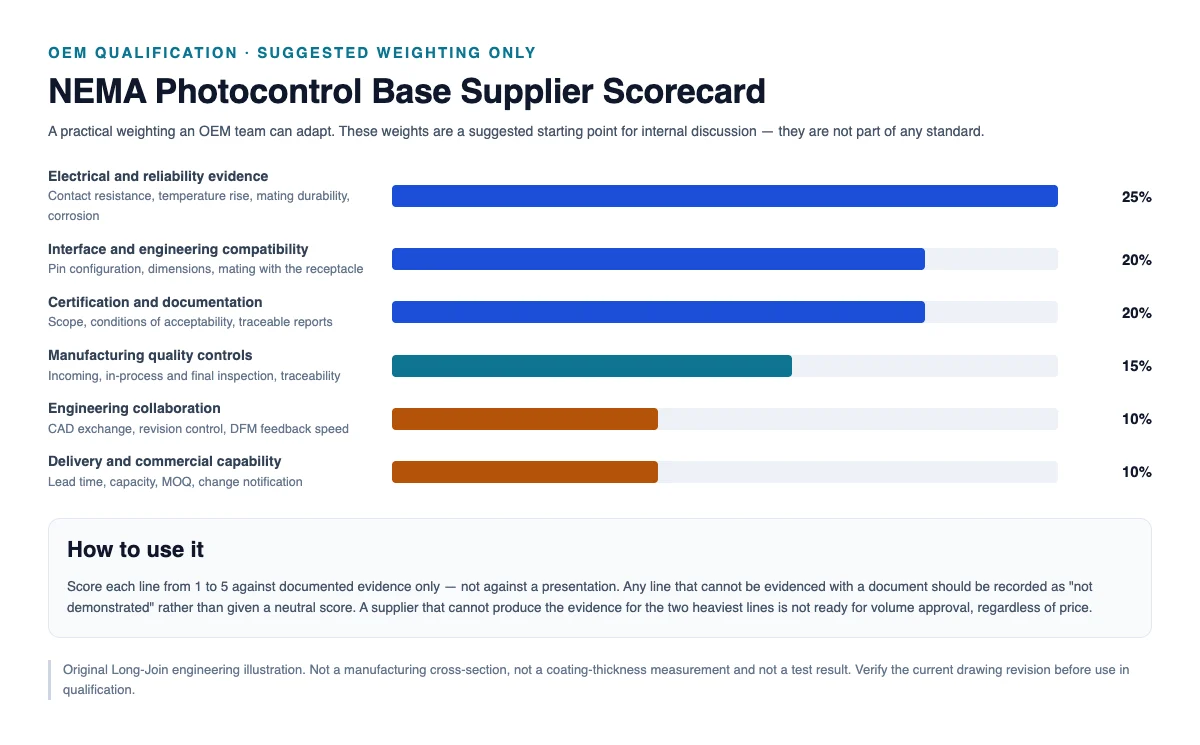
De onderstaande weging is een voorgesteld uitgangspunt voor een interne discussie. Het is geen internationale standaard en moet worden aangepast aan het risicoprofiel van het project – een gemeentelijk programma aan de kust en een renovatie van een beschut industrieel pand wegen corrosiegegevens niet op dezelfde manier.
| Dimensie | Aanbevolen gewicht | Welk bewijsmateriaal is hiervoor geschikt? |
|---|---|---|
| Interface- en technische compatibiliteit | 20% | Tekening, afmetingen en aansluiting op de daadwerkelijke houder. |
| Elektrische en betrouwbaarheidsbewijs | 25% | Contactweerstand, temperatuurstijging, koppelingsduurzaamheid, corrosie — met methode en waarden |
| Certificering en documentatie | 20% | Huidige bestandsomvang, acceptatievoorwaarden, traceerbare rapporten |
| Kwaliteitscontroles in de productie | 15% | Inspectieplan, traceerbaarheid, procedures voor het beheersen van afwijkingen en wijzigingen |
| Samenwerking in de techniek | 10% | CAD-uitwisseling, versiebeheer, snelle reactie op ontwerpvragen |
| Leverings- en commerciële mogelijkheden | 10% | Levertijd, capaciteit, minimale bestelhoeveelheid (MOQ), meldingsverplichtingen |
Twee regels maken een scorekaart nuttig in plaats van louter decoratief. Beoordeel alleen op basis van gedocumenteerd bewijs – een presentatie is geen bewijs. En noteer elke regel die niet kan worden onderbouwd als "niet aangetoond" in plaats van een neutrale middenscore toe te kennen, omdat die middenscore een onbekende stilletjes omzet in een voldoende.
JL-241J als praktisch OEM-evaluatievoorbeeld
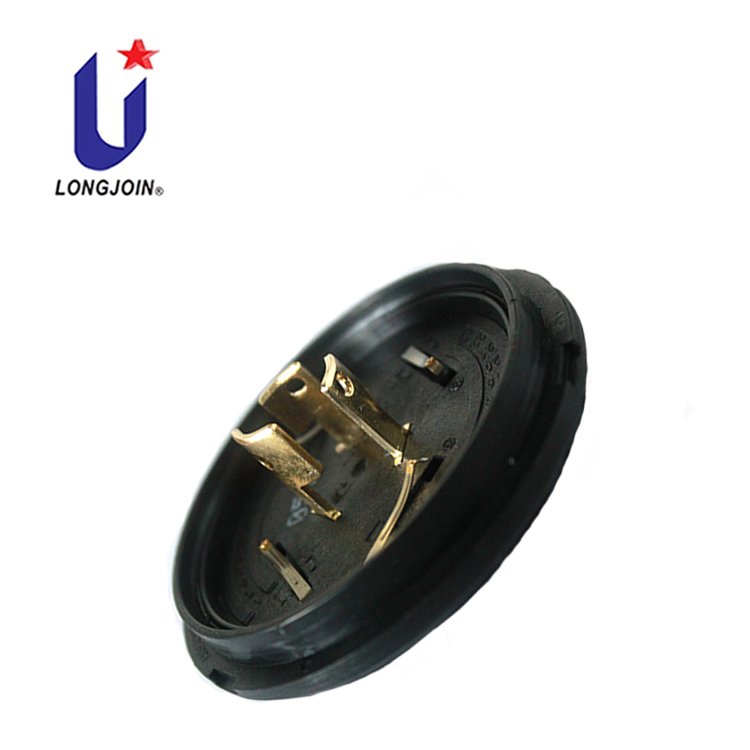
Toegepast op een echt product ziet het proces er als volgt uit. De JL-241J NEMA 7-pins basis is gedocumenteerd met PBT-basismateriaal, een voedingsinterface met een maximale nominale spanning van 480 Vac bij 50/60 Hz en een nominale belasting van 15 A, een signaalcircuit met een nominale spanning van 0–30 Vdc bij 250 mA, een bedrijfstemperatuurbereik van −40 °C tot +70 °C en een afdichting die moet overeenkomen met de goedgekeurde montagetekening. Er wordt onderscheid gemaakt tussen materiaalgroepen: H62-messing voor de voedingscontacten, fosforbrons voor de vier dimpinnen, met een gouden en vertinde afwerking over een nikkelen onderlaag.
Die documentatie biedt ondersteuning voor een technische vergelijking: configuratie, specificaties, materialen en interface. Het vervangt echter niet de bovengenoemde kwalificatiestappen. De certificeringsstatus moet worden geverifieerd aan de hand van de huidige gegevens; testresultaten voor uw specifieke acceptatiecriteria moeten worden opgevraagd; de mogelijkheid tot CAD-uitwisseling en de procedures voor productiekwaliteit moeten direct worden bevestigd; en de commerciële voorwaarden moeten schriftelijk worden vastgelegd.
Productinformatie: JL-241J NEMA fotocelbasis. Een diepere technische achtergrond is te vinden in de pijlerhandleiding., Hoe de betrouwbaarheid van een NEMA-fotocelbasis te beoordelen vóór een bulkinkoop.
Veelgestelde vragen
Wat moeten OEM-kopers controleren voordat ze een NEMA-leverancier selecteren?
Zeven punten, elk met een bijbehorend document: interfaceafmetingen ten opzichte van uw tekening; contactmaterialen en elektrische specificaties voor zowel stroom- als signaalpaden; certificeringsomvang en acceptatievoorwaarden voor het exacte model; CAD-uitwisseling en revisiebeheer; procedures voor productiekwaliteit; een validatieresultaat van een steekproef op in productiegereedschap vervaardigde onderdelen; en commerciële voorwaarden, waaronder levertijd, capaciteit en melding van wijzigingen.
Is UL-erkenning voldoende voor leverancierskwalificatie?
Nee. Componentherkenning bevestigt dat het onderdeel is geëvalueerd volgens de geldende eisen onder acceptabele omstandigheden. Het bevestigt niet dat aan uw criteria voor duurzaamheid, temperatuurstijging of corrosie is voldaan, noch dat er kwaliteitscontroles tijdens de productie zijn, noch dat de leverancier de productie op peil kan houden. Het is slechts één van de vele factoren en moet actueel zijn voor het model dat u koopt.
Kunnen leveranciers STEP-bestanden leveren voor integratie met de controller?
Leveranciers van dit type component kunnen dit doorgaans wel, maar de beschikbaarheid en de nauwkeurigheid van het model variëren. Vraag daarom om een voorbeeld voordat u een bestelling plaatst. Een nuttig verzoek is een STEP-bestand met de exacte configuratie die overeenkomt met de 2D-tekening en het productieonderdeel, samen met een vermelding van de AP-versie waarin het is geëxporteerd en hoe revisies worden geïdentificeerd.
Heeft de keuze van CAD-software invloed op de kwalificatie van leveranciers?
Niet direct. Het platform is een kwestie van voorkeur; de kwalificatiecriteria zijn nauwkeurigheid, formaatcompatibiliteit en versiebeheer. Een leverancier op een ander CAD-platform die betrouwbare STEP-bestanden en gedisciplineerde revisies levert, is een betere partner dan een leverancier op uw platform die verouderde tekeningen levert. Beoordeel de resultaten, niet de softwarenaam.
Moeten de basis en het stopcontact samen getest worden?
Ja, minstens één keer in het programma. De contactinterface bestaat uit een paar: de beplating, de contactgeometrie, de toleranties en de contactkracht zijn eigenschappen van het gekoppelde systeem. Het testen van een basis op zichzelf met een niet-gespecificeerde connector levert een resultaat op dat mogelijk niet van toepassing is op uw assemblage, en het zal geen incompatibiliteit in de afwerking tussen de onderdelen van de twee leveranciers aan het licht brengen.
Welke documenten zijn nodig vóór een bulkinkoop?
Goedgekeurde tekening met revisie; materiaal- en afwerkingsspecificatie; certificeringsomvang met acceptatievoorwaarden; testrapporten voor de eisen in uw specificatie, elk met methode, omstandigheden, monsterhoeveelheid, acceptatiecriteria en gemeten waarden; rapport van de eerste artikelinspectie; kwaliteitsovereenkomst of -controleplan; en schriftelijke commerciële voorwaarden met betrekking tot levertijd, capaciteit, minimale bestelhoeveelheid (MOQ) en wijzigingsmelding.
Belangrijkste conclusies
Leverancierskwalificatie is in de eerste plaats een documentatieproces, en pas daarna een commercieel proces. Interfacecompatibiliteit, bewijs van elektrische en betrouwbaarheidseigenschappen, certificeringsomvang, uitwisseling van technische gegevens, productiecontrole, monstervalidatie en de mogelijkheid tot bulklevering vereisen elk een specifiek document. Elke regel zonder een dergelijk document moet als openstaand worden geregistreerd in plaats van als vanzelfsprekend te worden beschouwd. De CAD-vraag gaat over de te leveren resultaten, niet over softwaremerken. Certificering beantwoordt een smallere vraag dan de meeste kopers denken. Een gewogen scorekaart is alleen nuttig als deze strikt wordt beoordeeld op basis van bewijsmateriaal, en de twee zwaarstwegende dimensies zijn de twee die in de praktijk als eerste worden getest.
Vraag een kwalificatiepakket aan voor OEM-leveranciers van de JL-241J.
Stuur ons uw programmavereisten en wij zullen u de beschikbare documentatie voor uw configuratie toesturen, evenals een duidelijke vermelding van welke onderdelen nader onderzoek vereisen.
- Bedrijfsnaam en zakelijk e-mailadres
- Vereiste configuratie en controllerapplicatie
- CAD- en tekenvereisten (formaten, 2D/3D)
- Certificerings- en testvereisten
- Verwacht jaarlijks volume en projecttijdlijn
Referenties en technische bronnen
- Hoe de betrouwbaarheid van een NEMA-fotocelbasis te beoordelen vóór een bulkinkoop — een leidraad die de gehele evaluatieprocedure beschrijft.
- Waarom zijn contactweerstand en platingkwaliteit belangrijk bij NEMA-fotocelvoetjes? — contactinterface en materialen.
- Aan welke tests moet een NEMA-fotocelbasis voldoen? — Testmethoden en rapportbeoordeling.
- UL-erkend versus betrouwbaarheidsgetest — reikwijdte en verificatie van de certificering.
- Hoe verbetert een vergulde nikkellaag de betrouwbaarheid van het basiscontact van de fotocontrolesensor? — Voltooi de systeemengineering.
- ANSI C136.41-2025 — interfacevereisten voor externe vergrendelingssystemen en armaturen.
- UL-oplossingen — Certificering van componenten — reikwijdte van componentcertificeringsprogramma's.